DE
 EN
 ES
 FR
 IT
 ZH
 JA
 PT
 TR
 KO
 PL
 AR
Kategorie: Profilometrie | Rauheit und Oberfläche
Inline-Rauhigkeitsprüfung
Oberflächenfehler entstehen durch Materialverarbeitung und Produktherstellung. Die Inline-Oberflächenqualitätsprüfung gewährleistet eine strengste Qualitätskontrolle der Endprodukte. Der Nanovea Berührungslose 3D-Profilometer nutzen die chromatische Konfokaltechnologie mit der einzigartigen Fähigkeit, die Rauheit einer Probe berührungslos zu bestimmen. Es können mehrere Profilsensoren installiert werden, um die Rauheit und Textur verschiedener Bereiche des Produkts gleichzeitig zu überwachen. Der von der Analysesoftware in Echtzeit berechnete Rauheitsschwellenwert dient als schnelles und zuverlässiges Pass/Fail-Tool.
MESSZIEL
In dieser Studie wird das mit einem Punktsensor ausgestattete Nanovea-Förderbandsystem für die Rauheitsprüfung von Acryl- und Sandpapierproben eingesetzt. Wir zeigen die Fähigkeit des berührungslosen Nanovea-Profilometers, eine schnelle und zuverlässige Inline-Rauheitsinspektion in einer Produktionslinie in Echtzeit durchzuführen.

ERGEBNISSE UND DISKUSSION
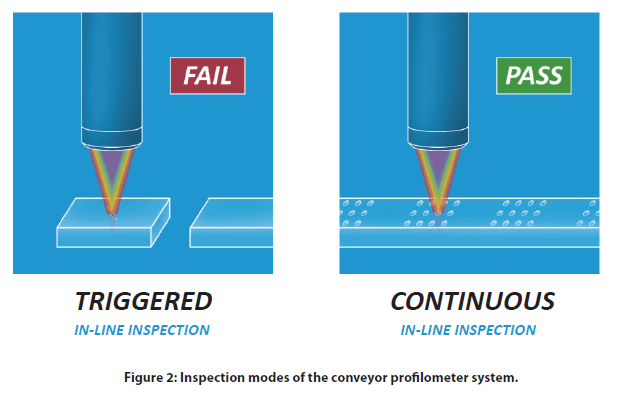
Das Bandprofilometersystem kann in zwei Betriebsarten arbeiten, nämlich im Auslösemodus und im Dauermodus. Wie in Abbildung 2 dargestellt, wird im Auslösemodus die Oberflächenrauheit der Proben gemessen, wenn sie unter den optischen Profilmessköpfen hindurchlaufen. Im Vergleich dazu ermöglicht der Dauermodus die kontinuierliche Messung der Oberflächenrauheit auf einer kontinuierlichen Probe, wie z. B. Metallblech und Gewebe. Es können mehrere optische Profiler-Sensoren installiert werden, um die Rauheit verschiedener Probenbereiche zu überwachen und aufzuzeichnen.
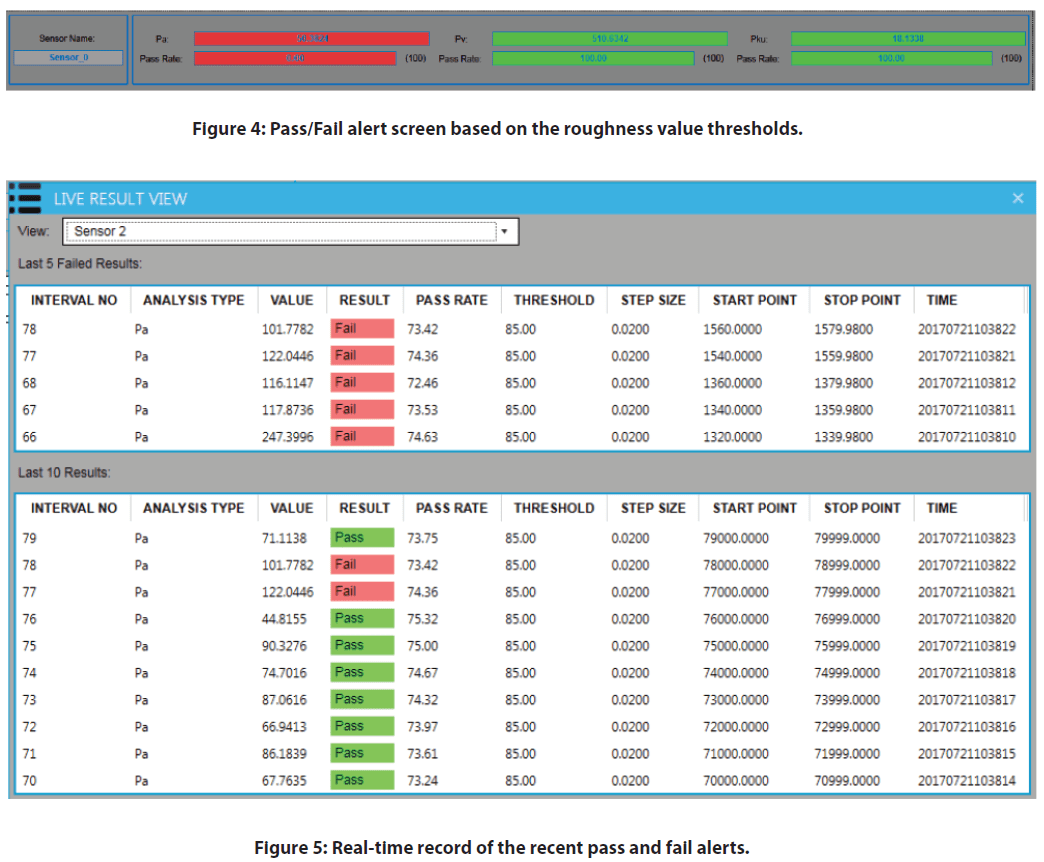
Während der Echtzeit-Rauheitsmessung werden in den Softwarefenstern die Warnungen "bestanden" und "nicht bestanden" angezeigt, wie in Abbildung 4 und Abbildung 5 dargestellt. Wenn der Rauheitswert innerhalb der vorgegebenen Schwellenwerte liegt, wird der gemessene Rauheitswert grün hervorgehoben. Die Markierung wird jedoch rot, wenn die gemessene Oberflächenrauheit außerhalb des Bereichs der festgelegten Schwellenwerte liegt. Damit steht dem Benutzer ein Werkzeug zur Verfügung, mit dem er die Qualität der Oberflächenbeschaffenheit eines Produkts bestimmen kann.
In den folgenden Abschnitten werden zwei Arten von Proben, z. B. Acryl und Sandpapier, verwendet, um den Auslösemodus und den kontinuierlichen Modus des Inspektionssystems zu demonstrieren.


Auslösemodus: Oberflächeninspektion der Acrylprobe
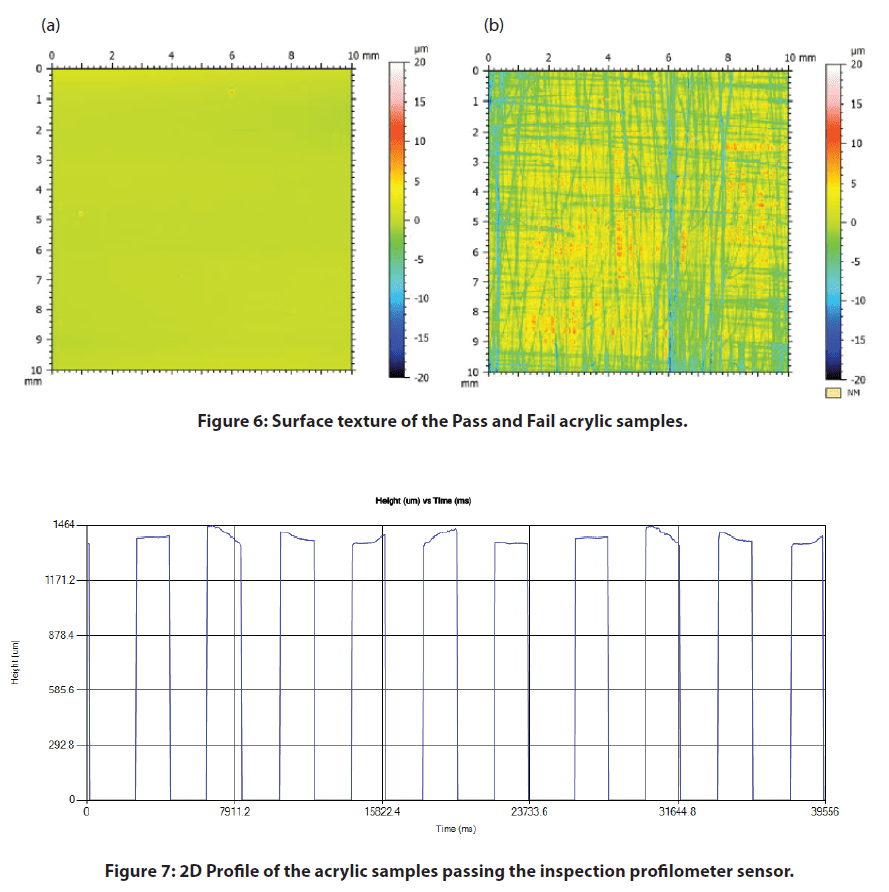
Eine Reihe von Acrylproben werden auf dem Förderband ausgerichtet und unter dem optischen Profilierkopf hindurchbewegt, wie in Abbildung 1 dargestellt. Die Falschfarbenansicht in Abbildung 6 zeigt die Veränderung der Oberflächenhöhe. Einige der spiegelglatten Acrylproben wurden geschliffen, um eine raue Oberflächenstruktur zu erzeugen (siehe Abbildung 6b).
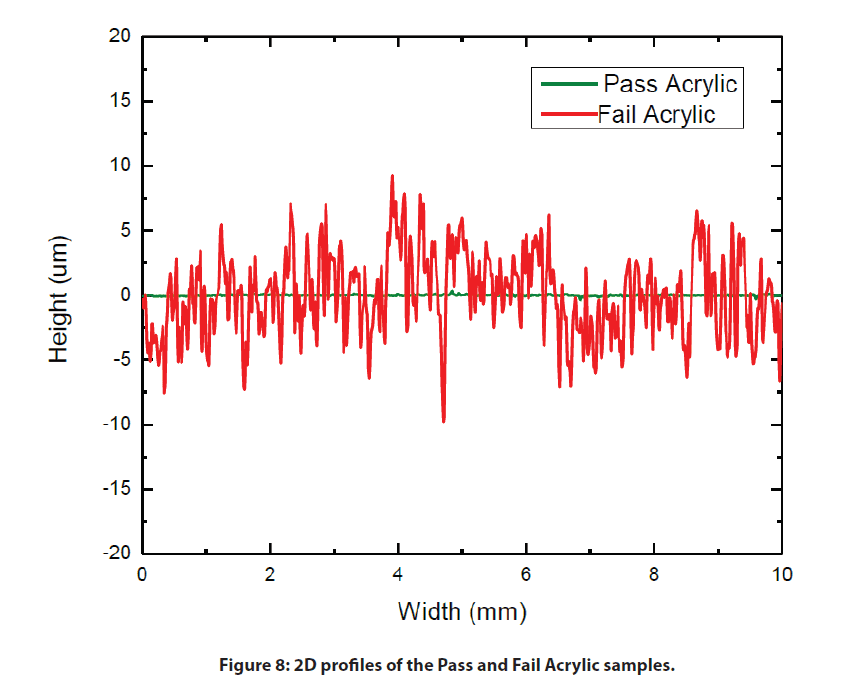
Während sich die Acrylproben mit konstanter Geschwindigkeit unter dem optischen Profilierkopf bewegen, wird das Oberflächenprofil gemessen, wie in Abbildung 7 und Abbildung 8 dargestellt. Der Rauheitswert des gemessenen Profils wird gleichzeitig berechnet und mit den Schwellenwerten verglichen. Wenn der Rauheitswert über dem eingestellten Schwellenwert liegt, wird ein roter Fehleralarm ausgelöst, so dass der Benutzer das fehlerhafte Produkt in der Produktionslinie sofort erkennen und lokalisieren kann.
Kontinuierlicher Modus: Oberflächeninspektion der Schleifpapierprobe
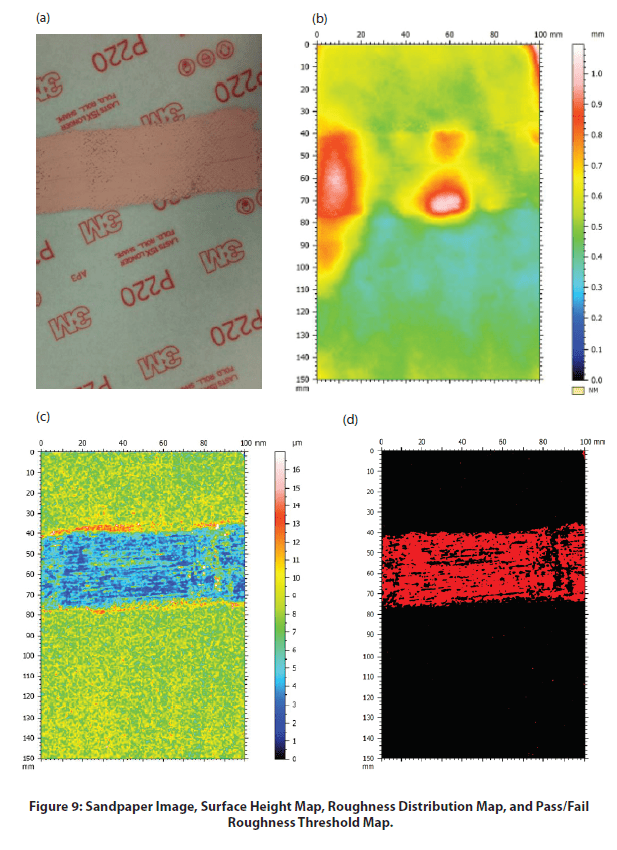
Oberflächenhöhenkarte, Rauheitsverteilungskarte und Pass/Fail-Rauheitsschwellenkarte der Oberfläche der Sandpapierprobe, wie in Abbildung 9 dargestellt. Die Sandpapierprobe hat einige höhere Spitzen in dem verwendeten Teil, wie in der Oberflächenhöhenkarte dargestellt. Die verschiedenen Farben in der Palette von Abbildung 9C stellen den Rauheitswert der lokalen Oberfläche dar. Die Rauheitskarte zeigt eine homogene Rauheit im intakten Bereich der Sandpapierprobe, während der benutzte Bereich in dunkelblauer Farbe hervorgehoben ist, was auf den geringeren Rauheitswert in diesem Bereich hinweist. Ein Schwellenwert für die Pass/Fail-Rauheit kann eingerichtet werden, um solche Regionen zu lokalisieren, wie in Abbildung 9D gezeigt.
Während das Schleifpapier kontinuierlich unter dem Inline-Profiler-Sensor hindurchläuft, wird der lokale Rauheitswert in Echtzeit berechnet und aufgezeichnet, wie in Abbildung 10 dargestellt. Die Pass/Fail-Warnungen werden auf dem Softwarebildschirm auf der Grundlage der eingestellten Rauheitsschwellenwerte angezeigt und dienen als schnelles und zuverlässiges Werkzeug für die Qualitätskontrolle. Die Qualität der Produktoberfläche in der Produktionslinie wird vor Ort geprüft, um fehlerhafte Bereiche rechtzeitig zu entdecken.

SCHLUSSFOLGERUNG
In dieser Anwendung haben wir gezeigt, dass das Nanovea Conveyor Profilometer, ausgestattet mit einem optischen, berührungslosen Profilsensor, als zuverlässiges Inline-Qualitätskontrollinstrument effektiv und effizient arbeitet.
Das Inspektionssystem kann in der Produktionslinie installiert werden, um die Oberflächenqualität der Produkte an Ort und Stelle zu überwachen. Der Rauheitsschwellenwert dient als zuverlässiges Kriterium zur Bestimmung der Oberflächenqualität der Produkte und ermöglicht es dem Benutzer, fehlerhafte Produkte rechtzeitig zu erkennen. Zwei Inspektionsmodi, nämlich der Auslösemodus und der Dauermodus, werden angeboten, um die Anforderungen an die Inspektion verschiedener Produkttypen zu erfüllen.
Die hier gezeigten Daten stellen nur einen Teil der in der Analysesoftware verfügbaren Berechnungen dar. Nanovea Profilometer messen praktisch jede Oberfläche in Bereichen wie Halbleiter, Mikroelektronik, Solar, Glasfaser, Optik, Automobil, Luft- und Raumfahrt, Metallurgie, Bearbeitung, Beschichtungen, Pharmazeutik, Biomedizin, Umwelt und vielen anderen.
Block-On-Ring-Verschleißtest
BEDEUTUNG DER BEWERTUNG DES BLOCK-AUF-RING-VERSCHLEISSES
Gleitverschleiß ist der fortschreitende Materialverlust, der dadurch entsteht, dass zwei Werkstoffe unter Belastung an der Kontaktfläche gegeneinander gleiten. Er tritt unweigerlich in einer Vielzahl von Branchen auf, in denen Maschinen und Motoren in Betrieb sind, darunter die Automobilindustrie, die Luft- und Raumfahrt, die Öl- und Gasindustrie und viele andere. Eine solche Gleitbewegung führt zu ernsthaftem mechanischem Verschleiß und Materialtransfer an der Oberfläche, was zu einer verringerten Produktionseffizienz, Maschinenleistung oder sogar zu Schäden an der Maschine führen kann.
Beim Gleitverschleiß treten häufig komplexe Verschleißmechanismen an der Kontaktfläche auf, wie z. B. Adhäsionsverschleiß, Zweikörperabrieb, Dreikörperabrieb und Ermüdungsverschleiß. Das Verschleißverhalten von Werkstoffen wird maßgeblich von der Arbeitsumgebung wie Normalbelastung, Geschwindigkeit, Korrosion und Schmierung beeinflusst. Ein vielseitiges Tribometer die verschiedene realistische Arbeitsbedingungen simulieren können, sind ideal für die Verschleißbewertung.
Der Block-on-Ring-Test (ASTM G77) ist eine weit verbreitete Technik, die das Gleitverschleißverhalten von Materialien unter verschiedenen simulierten Bedingungen bewertet und eine zuverlässige Einstufung von Materialpaaren für bestimmte tribologische Anwendungen ermöglicht.
Der Block-on-Ring-Test (ASTM G77) ist eine weit verbreitete Technik, die das Gleitverschleißverhalten von Materialien unter verschiedenen simulierten Bedingungen bewertet und eine zuverlässige Einstufung von Materialpaaren für bestimmte tribologische Anwendungen ermöglicht.
MESSZIEL
In dieser Anwendung misst der Nanovea Mechanical Tester die YS- und UTS-Werte von Proben aus rostfreiem Stahl SS304 und Aluminiumlegierung Al6061. Die Proben wurden aufgrund ihrer allgemein anerkannten YS- und UTS-Werte ausgewählt, die die Zuverlässigkeit der Eindringmethoden von Nanovea belegen.
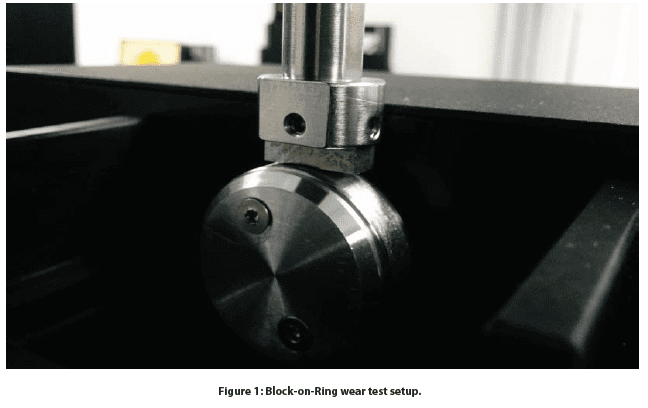
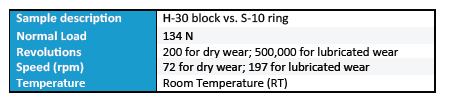
Das Gleitverschleißverhalten eines H-30-Blocks auf einem S-10-Ring wurde mit dem Tribometer von Nanovea unter Verwendung des Block-on-Ring-Moduls bewertet. Der H-30-Block besteht aus 01-Werkzeugstahl mit einer Härte von 30 HRC, während der S-10-Ring aus Stahl des Typs 4620 mit einer Oberflächenhärte von 58 bis 63 HRC und einem Ringdurchmesser von ~34,98 mm besteht. Um die Auswirkung auf das Verschleißverhalten zu untersuchen, wurden Block-on-Ring-Tests in trockenen und geschmierten Umgebungen durchgeführt. Schmierungstests wurden in USP-Schwermineralöl durchgeführt. Die Verschleißspur wurde mit Nanovea untersucht Berührungsloses 3D-Profilometer. Die Testparameter sind in Tabelle 1 zusammengefasst. Die Verschleißrate (K) wurde anhand der Formel K=V/(F×s) bewertet, wobei V das abgenutzte Volumen, F die normale Belastung und s die Gleitstrecke ist.
ERGEBNISSE UND DISKUSSION
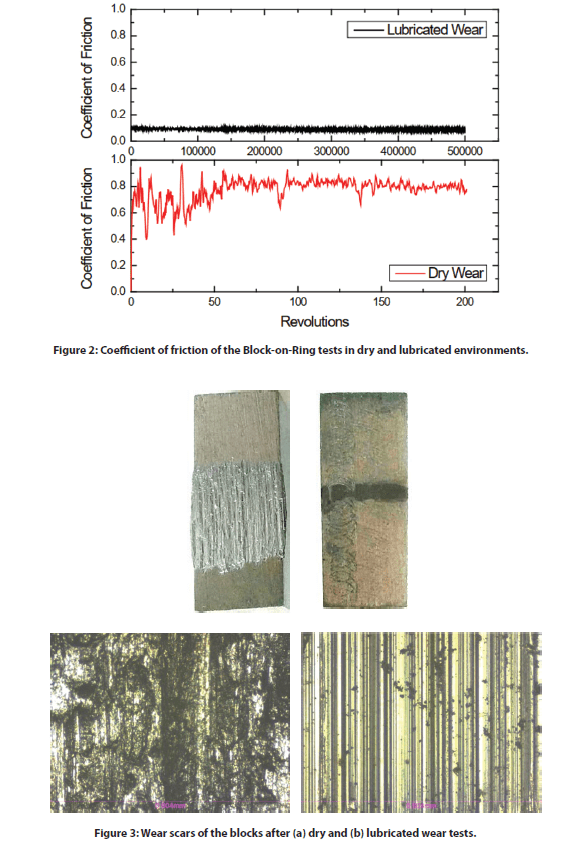
Abbildung 2 vergleicht den Reibungskoeffizienten (COF) der Block-auf-Ring-Tests in trockenen und geschmierten Umgebungen. Der Block hat in einer trockenen Umgebung deutlich mehr Reibung als in einer geschmierten Umgebung. COF
schwankt während der Einlaufphase in den ersten 50 Umdrehungen und erreicht für den Rest des 200-Umdrehungen-Verschleißtests einen konstanten COF von ~0,8. Im Vergleich dazu zeigt der Block-on-Ring-Test, der mit der USP-Schwermineralölschmierung durchgeführt wurde, einen konstant niedrigen COF von 0,09 während des gesamten Verschleißtests mit 500.000 Umdrehungen. Das Schmiermittel reduziert den COF zwischen den Oberflächen deutlich um das ~90-fache.
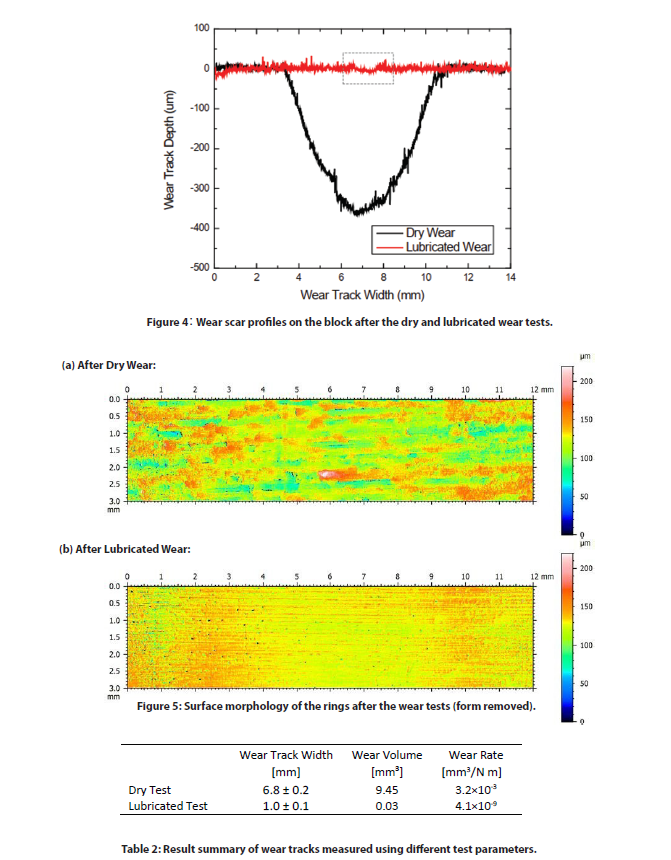
Die Abbildungen 3 und 4 zeigen die optischen Bilder und 2D-Querschnittsprofile der Verschleißnarben auf den Blöcken nach trockenen und geschmierten Verschleißtests. Das Volumen der Verschleißspuren und die Verschleißraten sind in Tabelle 2 aufgeführt. Der Stahlblock nach dem Trockenverschleißtest bei einer niedrigeren Drehzahl von 72 U/min für 200 Umdrehungen weist ein großes Verschleißspurenvolumen von 9,45 mm˙ auf. Im Vergleich dazu erzeugt der Verschleißtest, der bei einer höheren Drehzahl von 197 U/min für 500.000 Umdrehungen im Mineralölschmierstoff durchgeführt wird, ein wesentlich kleineres Verschleißspurvolumen von 0,03 mm˙.
Die Bilder in Abbildung 3 zeigen, dass bei den Tests unter trockenen Bedingungen ein starker Verschleiß auftritt, verglichen mit dem geringen Verschleiß bei den Tests mit geschmiertem Verschleiß. Die hohe Hitze und die starken Vibrationen, die während des Trockenverschleißtests erzeugt werden, fördern die Oxidation der metallischen Ablagerungen, was zu einem starken Dreikörperabrieb führt. Bei der geschmierten Prüfung reduziert das Mineralöl die Reibung und kühlt die Kontaktfläche, während es gleichzeitig die beim Verschleiß entstehenden Abriebpartikel abtransportiert. Dies führt zu einer erheblichen Reduzierung der Verschleißrate um einen Faktor von ~8×10ˆ. Ein solch erheblicher Unterschied in der Verschleißfestigkeit in unterschiedlichen Umgebungen zeigt, wie wichtig eine korrekte Simulation des Gleitverschleißes unter realistischen Betriebsbedingungen ist.
Das Verschleißverhalten kann sich drastisch ändern, wenn kleine Änderungen der Testbedingungen eingeführt werden. Die Vielseitigkeit des Tribometers von Nanovea ermöglicht Verschleißmessungen bei hohen Temperaturen, bei Schmierung und unter Tribokorrosionsbedingungen. Dank der präzisen Geschwindigkeits- und Positionssteuerung durch den fortschrittlichen Motor können Verschleißtests bei Geschwindigkeiten von 0,001 bis 5000 U/min durchgeführt werden, was es zu einem idealen Werkzeug für Forschungs-/Testlabors macht, um den Verschleiß unter verschiedenen tribologischen Bedingungen zu untersuchen.
Der Oberflächenzustand der Proben wurde mit dem berührungslosen optischen Proÿlometer von Nanovea untersucht. Abbildung 5 zeigt die Oberflächenmorphologie der Ringe nach den Verschleißtests. Die Zylinderform ist entfernt, um die Oberflächenmorphologie und -rauheit, die durch den Gleitverschleißprozess entstanden ist, besser darstellen zu können. Während des Trockenverschleißtests mit 200 Umdrehungen kam es zu einer deutlichen Aufrauung der Oberfläche durch den Dreikörperabrieb. Der Block und der Ring weisen nach dem Trockenverschleißtest eine Rauheit Ra von 14,1 bzw. 18,1 µm auf, verglichen mit 5,7 und 9,1 µm beim Langzeitverschleißtest mit Schmierung und 500.000 Umdrehungen bei einer höheren Drehzahl. Dieser Test zeigt, wie wichtig die richtige Schmierung des Kolbenring-Zylinder-Kontakts ist. Starker Verschleiß beschädigt ohne Schmierung schnell die Kontaktfläche und führt zu einer irreversiblen Verschlechterung der Betriebsqualität und sogar zum Ausfall des Motors.
SCHLUSSFOLGERUNG
In dieser Studie zeigen wir, wie das Tribometer von Nanovea zur Bewertung des Gleitverschleißverhaltens eines Stahl-Metall-Paares mithilfe des Block-on-Ring-Moduls nach dem ASTM G77-Standard verwendet wird. Der Schmierstoff spielt eine entscheidende Rolle für die Verschleißeigenschaften des Werkstoffpaares. Das Mineralöl reduziert die Verschleißrate des H-30-Blocks um den Faktor ~8×10ˆ und den COF um das ~90-fache. Die Vielseitigkeit des Tribometers von Nanovea macht es zu einem idealen Werkzeug zur Messung des Verschleißverhaltens unter verschiedenen Schmier-, Hochtemperatur- und Tribokorrosionsbedingungen.
Das Tribometer von Nanovea bietet präzise und wiederholbare Verschleiß- und Reibungstests im ISO- und ASTM-konformen Rotations- und Linearmodus, mit optionalen Modulen für Hochtemperaturverschleiß, Schmierung und Tribokorrosion, die in einem vorintegrierten System verfügbar sind. Das unübertroffene Sortiment von Nanovea ist eine ideale Lösung zur Bestimmung des gesamten Spektrums tribologischer Eigenschaften dünner oder dicker, weicher oder harter Beschichtungen, Filme und Substrate.
Analyse der Textur von Orangenschalen mit 3D-Profilometrie
Einführung
Die Größe und Häufigkeit von Oberflächenstrukturen auf Substraten wirken sich auf die Qualität von Glanzlacken aus. Die Orangenschalentextur, die nach ihrem Aussehen benannt ist, kann sich durch den Einfluss des Substrats und der Lackauftragungstechnik entwickeln. Texturprobleme werden in der Regel anhand der Welligkeit, der Wellenlänge und der visuellen Wirkung, die sie auf Glanzlacke haben, quantifiziert. Kleinste Texturen führen zu einer Glanzminderung, während größere Texturen zu sichtbaren Wellen auf der beschichteten Oberfläche führen. Für die Qualitätskontrolle ist es wichtig, die Entwicklung dieser Texturen und ihre Beziehung zu Substraten und Techniken zu verstehen.
Die Bedeutung der Profilometrie für die Texturmessung
Im Gegensatz zu herkömmlichen 2D-Instrumenten zur Messung der Glanztextur liefert die berührungslose 3D-Messung schnell ein 3D-Bild, das zum Verständnis von Oberflächeneigenschaften verwendet wird, mit der zusätzlichen Möglichkeit, interessierende Bereiche schnell zu untersuchen. Ohne Geschwindigkeit und 3D-Überprüfung würde sich eine Qualitätskontrollumgebung ausschließlich auf 2D-Informationen verlassen, die kaum eine Vorhersagbarkeit der gesamten Oberfläche ermöglichen. Das Verständnis von Texturen in 3D ermöglicht die beste Auswahl von Verarbeitungs- und Kontrollmaßnahmen. Die Gewährleistung der Qualitätskontrolle solcher Parameter hängt in hohem Maße von quantifizierbaren, reproduzierbaren und zuverlässigen Inspektionen ab. Nanovea 3D berührungslos Profilometer nutzen die chromatische Konfokaltechnologie, um die einzigartige Fähigkeit zu haben, die steilen Winkel zu messen, die bei schnellen Messungen auftreten. Nanovea-Profilometer sind dort erfolgreich, wo andere Techniken aufgrund von Sondenkontakt, Oberflächenvariation, Winkel oder Reflexionsvermögen keine zuverlässigen Daten liefern können.
Messung Zielsetzung
In dieser Anwendung misst der Nanovea HS2000L die Orangenschalentextur eines Glanzlacks. Aus dem 3D-Oberflächenscan werden automatisch unzählige Oberflächenparameter berechnet. Hier analysieren wir eine gescannte 3D-Oberfläche, indem wir die Merkmale der Orangenschalentextur quantifizieren.
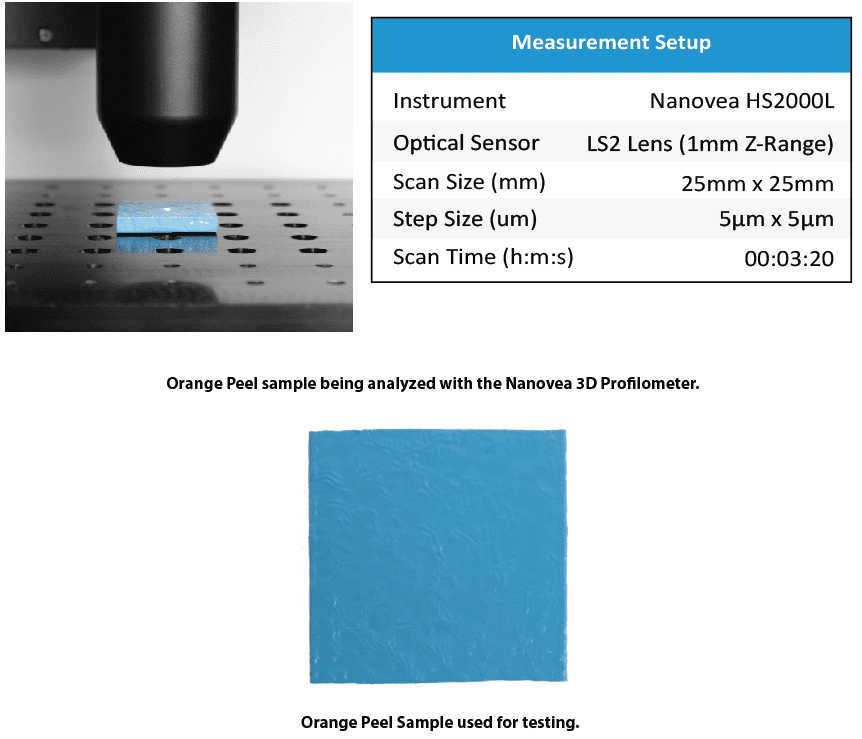
Ergebnisse und Diskussion

Mit dem Nanovea HS2000L wurden die Isotropie- und Höhenparameter der Orangenschalenfarbe quantifiziert. Die Orangenschalentextur quantifizierte die Richtung des Zufallsmusters mit 94,4% Isotropie. Die Höhenparameter quantifizieren die Textur mit einer Höhendifferenz von 24,84µm.

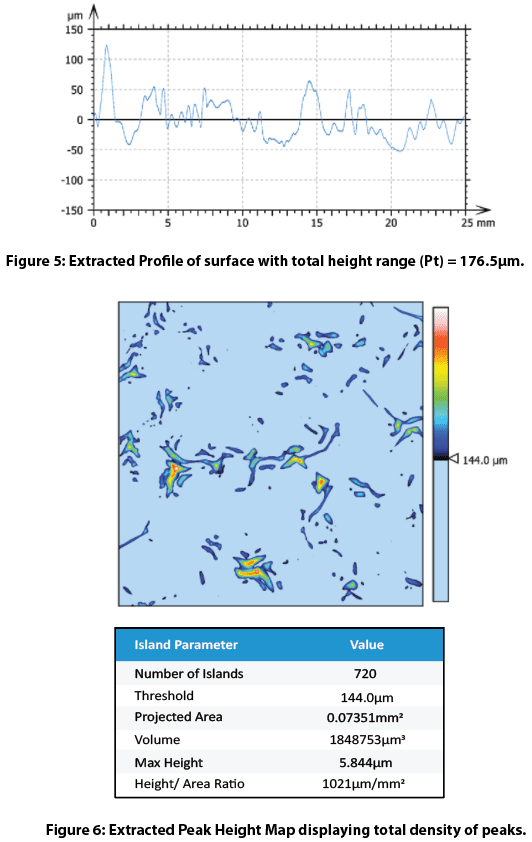
Die Kurve des Lagerungsverhältnisses in Abbildung 4 ist eine grafische Darstellung der Tiefenverteilung. Dabei handelt es sich um eine interaktive Funktion innerhalb der Software, die es dem Benutzer ermöglicht, Verteilungen und Prozentsätze in verschiedenen Tiefen anzuzeigen. Ein extrahiertes Profil in Abbildung 5 liefert nützliche Rauheitswerte für die Orangenschalentextur. Die Extraktion von Spitzenwerten oberhalb eines Schwellenwerts von 144 Mikrometern zeigt die Orangenschalentextur an. Diese Parameter können leicht an andere Bereiche oder Parameter von Interesse angepasst werden.
Schlussfolgerung
In dieser Anwendung charakterisiert das berührungslose 3D-Profilometer Nanovea HS2000L sowohl die Topografie als auch die Nanometer-Details der Orangenhauttextur auf einer glänzenden Beschichtung präzise. Interessante Bereiche aus 3D-Oberflächenmessungen werden schnell identifiziert und mit vielen nützlichen Messungen analysiert (Dimension, Rauheit, Oberflächenstruktur, Formtopographie, Ebenheit, Verzug, Planarität, Volumenbereich, Stufenhöhe usw.). Schnell ausgewählte 2D-Querschnitte bieten einen vollständigen Satz von Oberflächenmessressourcen zur Glanztextur. Spezielle Bereiche von Interesse können mit einem integrierten AFM-Modul weiter analysiert werden. Die Geschwindigkeit des Nanovea 3D Profilometers reicht von <1 mm/s bis 500 mm/s und eignet sich damit für Forschungsanwendungen ebenso wie für Hochgeschwindigkeitsinspektionen. Die Nanovea 3D-Profilometer verfügen über eine breite Palette von Konfigurationen, die für Ihre Anwendung geeignet sind.
3D-Oberflächenanalyse eines Pennys mit berührungsloser Profilometrie
Bedeutung der berührungslosen Profilometrie für Münzen
Währungen haben in der modernen Gesellschaft einen hohen Stellenwert, da sie gegen Waren und Dienstleistungen eingetauscht werden. Münzen und Scheine zirkulieren in den Händen vieler Menschen. Der ständige Transfer physischer Währung führt zu einer Oberflächenverformung. Nanoveas 3D Profilometer scannt die Topographie von Münzen, die in verschiedenen Jahren geprägt wurden, um Oberflächenunterschiede zu untersuchen.
Münzmerkmale sind für die breite Öffentlichkeit leicht erkennbar, da es sich um alltägliche Gegenstände handelt. Ein Cent ist ideal, um die Stärken der Advanced Surface Analysis Software von Nanovea vorzustellen: Mountains 3D. Mit unserem 3D-Profilometer erfasste Oberflächendaten ermöglichen umfassende Analysen komplexer Geometrien mit Oberflächensubtraktion und 2D-Konturextraktion. Die Oberflächensubtraktion mit einer kontrollierten Maske, einem Stempel oder einer Form vergleicht die Qualität von Fertigungsprozessen, während die Konturextraktion Toleranzen mithilfe einer Dimensionsanalyse identifiziert. Die 3D-Profilometer- und Mountains-3D-Software von Nanovea untersucht die Submikrontopographie scheinbar einfacher Objekte wie Pennys.
Messung Zielsetzung
Die gesamte Oberseite von fünf Pfennigen wurde mit dem Hochgeschwindigkeits-Zeilensensor von Nanovea gescannt. Der innere und äußere Radius jedes Pennys wurde mit der Mountains Advanced Analysis Software gemessen. Eine Extraktion von jeder Pfennigoberfläche in einem Bereich von Interesse mit direkter Oberflächensubtraktion quantifizierte die Oberflächenverformung.

Ergebnisse und Diskussion
3D-Oberfläche
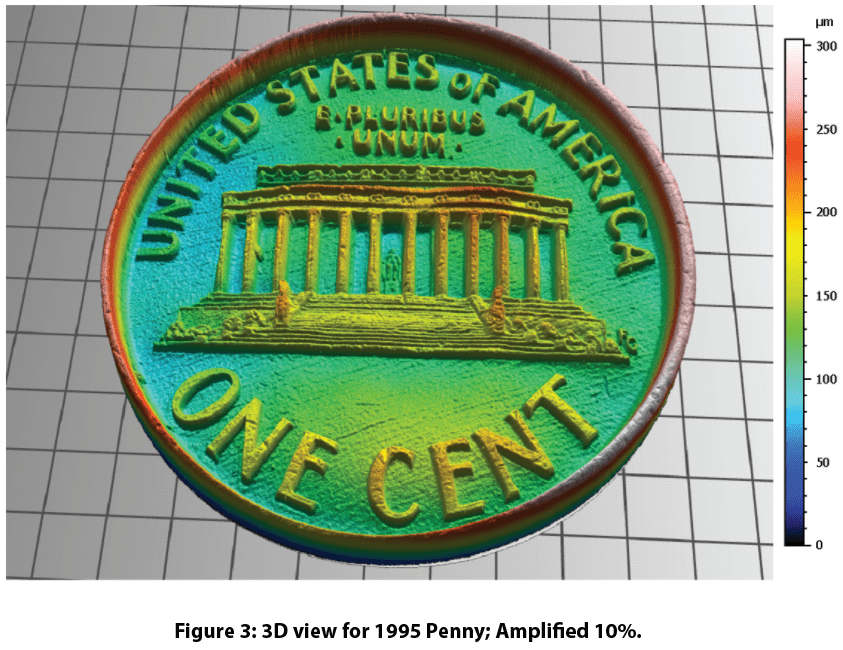
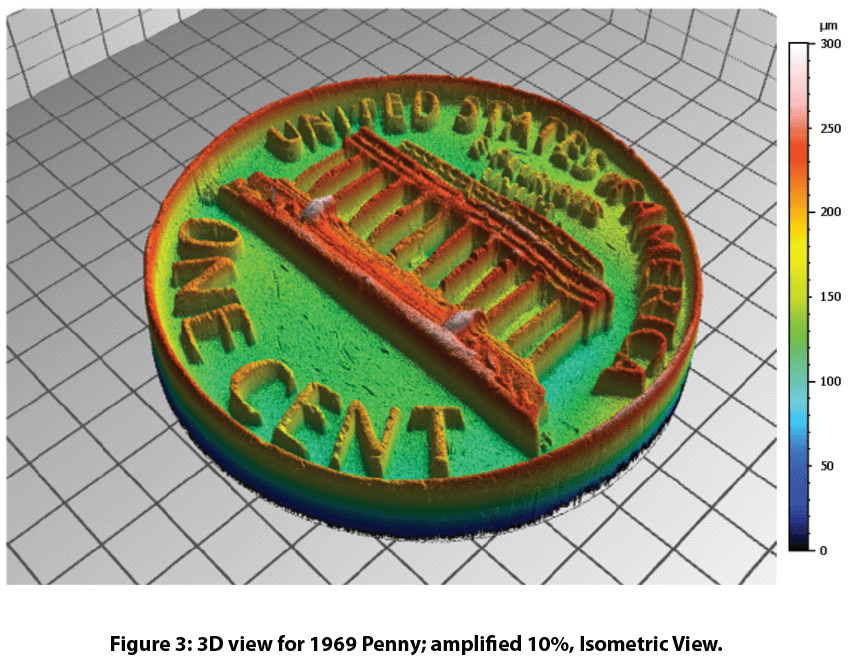
Das Nanovea HS2000-Profilometer benötigte nur 24 Sekunden, um 4 Millionen Punkte in einem 20 mm x 20 mm großen Bereich mit einer Schrittgröße von 10 um x 10 um zu scannen und die Oberfläche eines Pennys zu erfassen. Unten sehen Sie eine Höhenkarte und eine 3D-Visualisierung des Scans. Die 3D-Ansicht zeigt die Fähigkeit des High-Speed-Sensors, kleine Details zu erfassen, die mit dem Auge nicht wahrnehmbar sind. Auf der Oberfläche des Pennys sind viele kleine Kratzer zu erkennen. Textur und Rauheit der Münze in der 3D-Ansicht werden untersucht.

Dimensionale Analyse
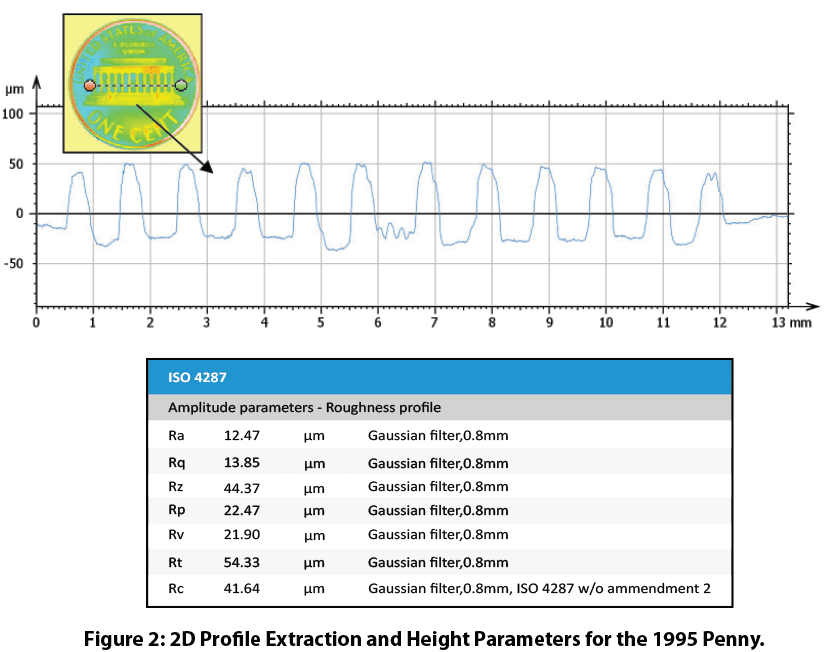
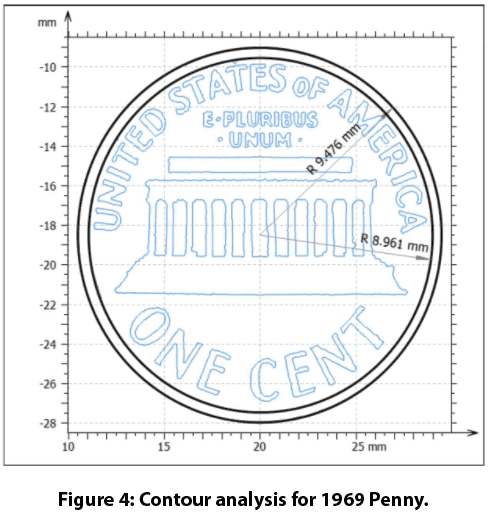
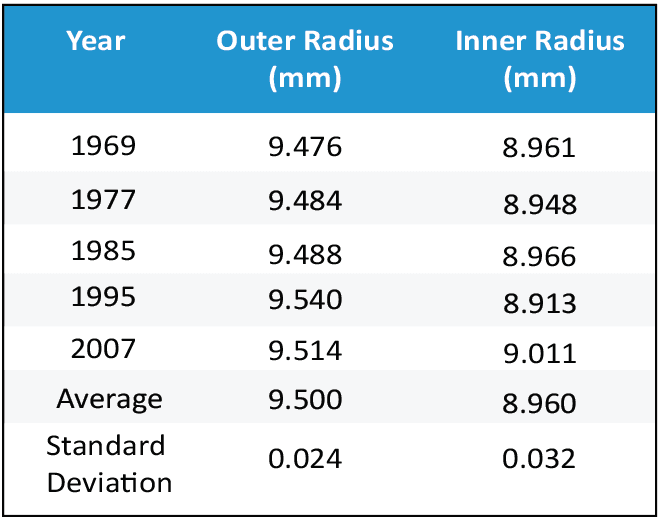
Die Konturen des Pennys wurden extrahiert, und die Dimensionsanalyse ergab den Innen- und Außendurchmesser des Kantenmerkmals. Der Außenradius betrug durchschnittlich 9,500 mm ± 0,024, der Innenradius durchschnittlich 8,960 mm ± 0,032. Weitere dimensionale Analysen, die Mountains 3D mit 2D- und 3D-Datenquellen durchführen kann, sind Abstandsmessungen, Stufenhöhe, Ebenheit und Winkelberechnungen.
Oberflächen-Subtraktion
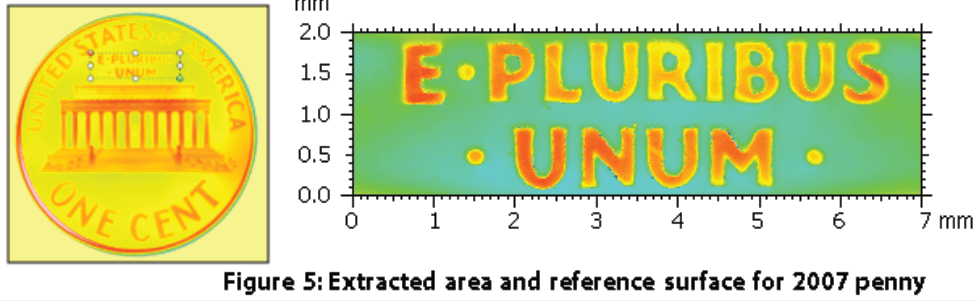
Abbildung 5 zeigt den Bereich, der für die Analyse der Oberflächensubtraktion von Interesse ist. Der Pfennig von 2007 wurde als Referenzoberfläche für die vier älteren Pfennige verwendet. Die Oberflächensubtraktion von der Oberfläche des Pfennigs von 2007 zeigt die Unterschiede zwischen den Pfennigen mit Löchern/Spitzen. Die Gesamtvolumendifferenz der Oberfläche ergibt sich aus der Addition der Volumina der Löcher/Spitzen. Der RMS-Fehler gibt an, wie gut die Oberflächen der Pfennige übereinstimmen.

Schlussfolgerung
Der High-Speed HS2000L von Nanovea scannte fünf Pfennige, die in verschiedenen Jahren geprägt wurden. Die Mountains 3D-Software verglich die Oberflächen der einzelnen Münzen mithilfe von Konturextraktion, Dimensionsanalyse und Oberflächensubtraktion. Die Analyse definiert eindeutig den inneren und äußeren Radius zwischen den Münzen und vergleicht direkt die Unterschiede zwischen den Oberflächenmerkmalen. Mit der Fähigkeit des Nanovea 3D-Profilometers, beliebige Oberflächen mit einer Auflösung im Nanometerbereich zu messen, in Kombination mit den 3D-Analysefähigkeiten von Mountains, sind die möglichen Anwendungen für Forschung und Qualitätskontrolle endlos.
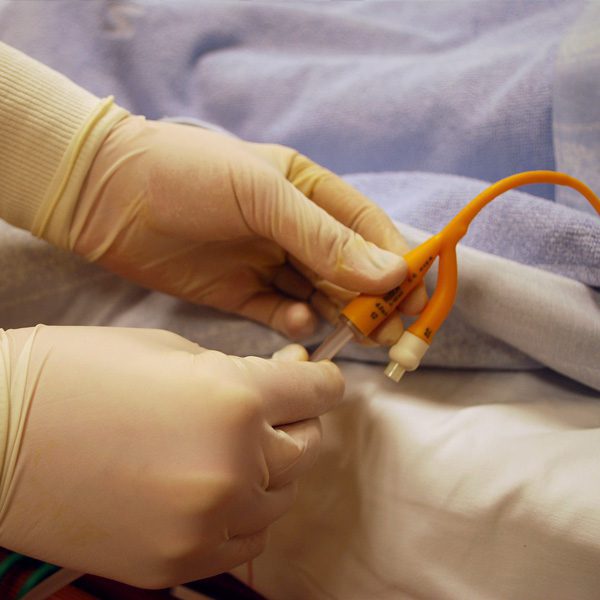
Abmessungen und Oberflächenbeschaffenheit von Kunststoffrohren
Die Bedeutung der Dimensions- und Oberflächenanalyse von Polymerrohren
Rohre aus Polymermaterial werden häufig in vielen Branchen eingesetzt, von der Automobilindustrie über die Medizintechnik bis hin zur Elektrotechnik und vielen anderen Branchen. In dieser Studie wurden medizinische Katheter aus verschiedenen Polymermaterialien mit dem Nanovea untersucht Berührungsloses 3D-Profilometer zur Messung von Oberflächenrauhigkeit, Morphologie und Abmessungen. Die Oberflächenrauheit ist für Katheter von entscheidender Bedeutung, da viele Probleme mit Kathetern, einschließlich Infektionen, physischen Traumata und Entzündungen, mit der Katheteroberfläche in Verbindung gebracht werden können. Mechanische Eigenschaften, wie z. B. der Reibungskoeffizient, können ebenfalls durch Beobachtung der Oberflächeneigenschaften untersucht werden. Mit diesen quantifizierbaren Daten kann sichergestellt werden, dass der Katheter für medizinische Anwendungen verwendet werden kann.
Im Vergleich zur Lichtmikroskopie und Elektronenmikroskopie ist die berührungslose 3D-Profilometrie mit Axialchromatismus für die Charakterisierung von Katheteroberflächen äußerst vorteilhaft, da Winkel/Krümmung gemessen werden können, Materialoberflächen trotz Transparenz oder Reflektivität gemessen werden können, die Probenvorbereitung minimal ist und die Messung nicht invasiv ist. Anders als bei der konventionellen optischen Mikroskopie kann die Höhe der Oberfläche ermittelt und für rechnerische Analysen verwendet werden, z. B. zur Ermittlung der Abmessungen und zum Entfernen der Form, um die Oberflächenrauheit zu bestimmen. Die im Gegensatz zur Elektronenmikroskopie geringe Probenvorbereitung und die Berührungslosigkeit ermöglichen eine schnelle Datenerfassung, ohne Kontamination und Fehler bei der Probenvorbereitung befürchten zu müssen.
Messung Zielsetzung
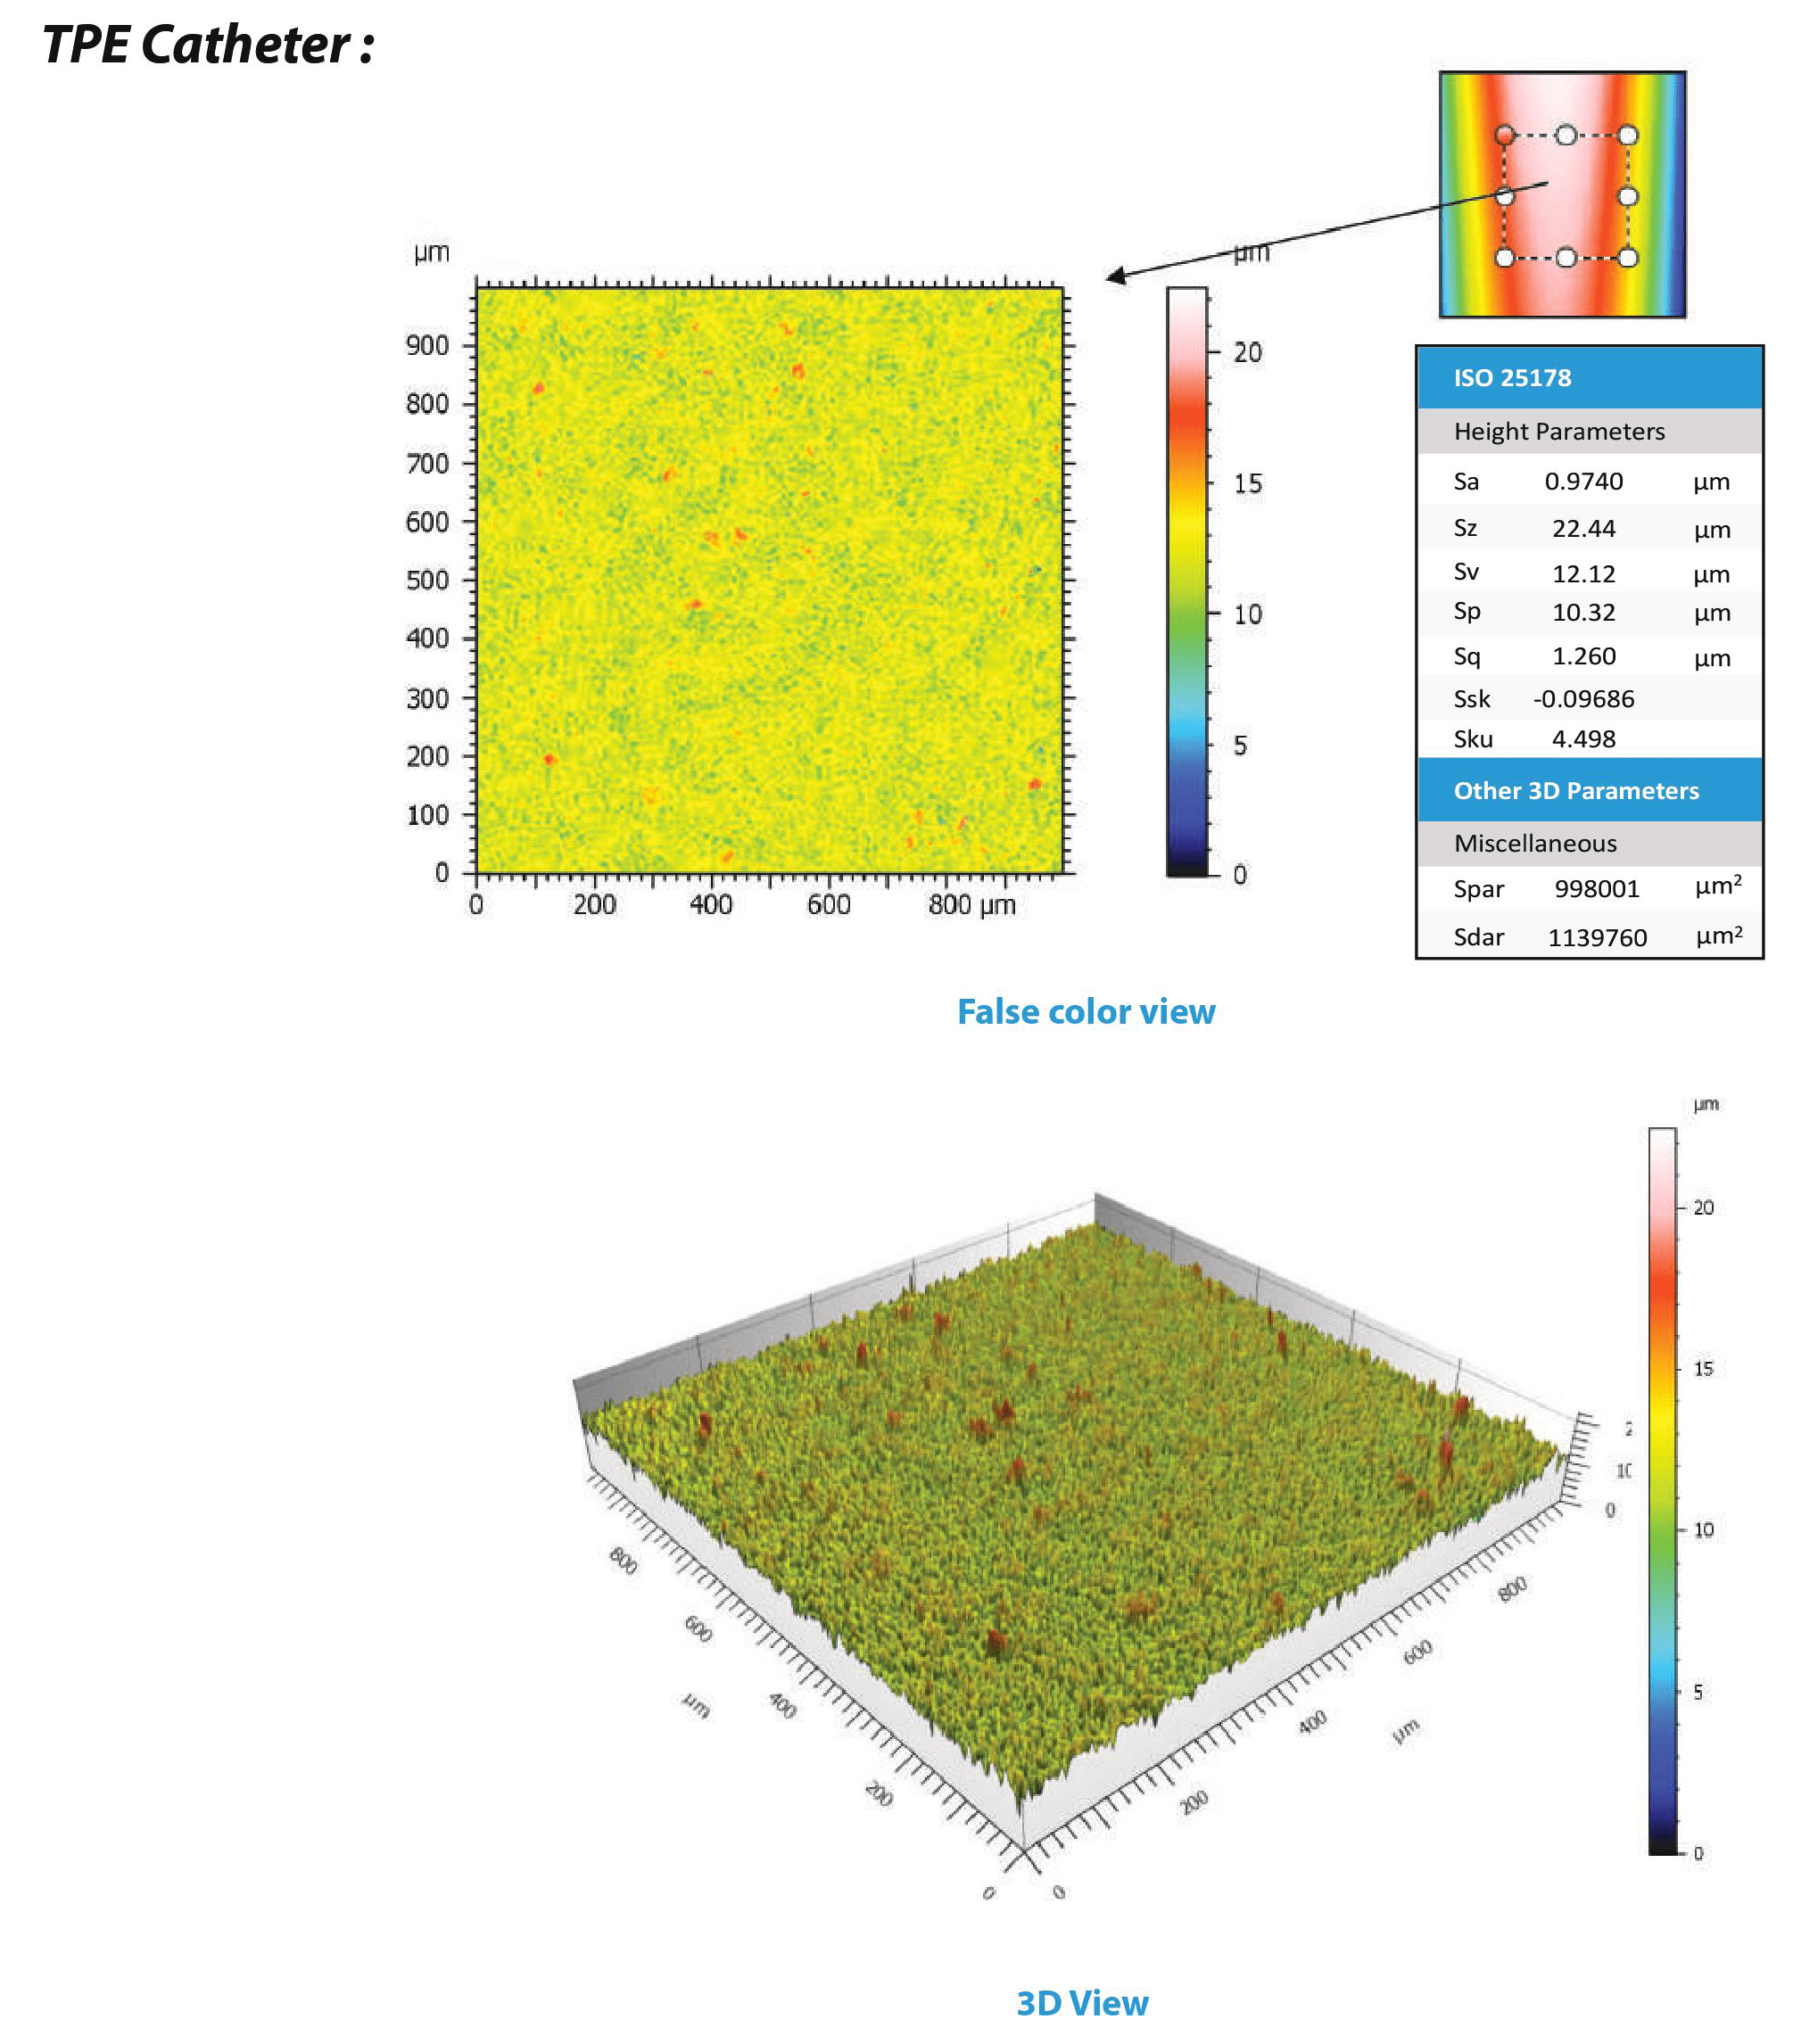
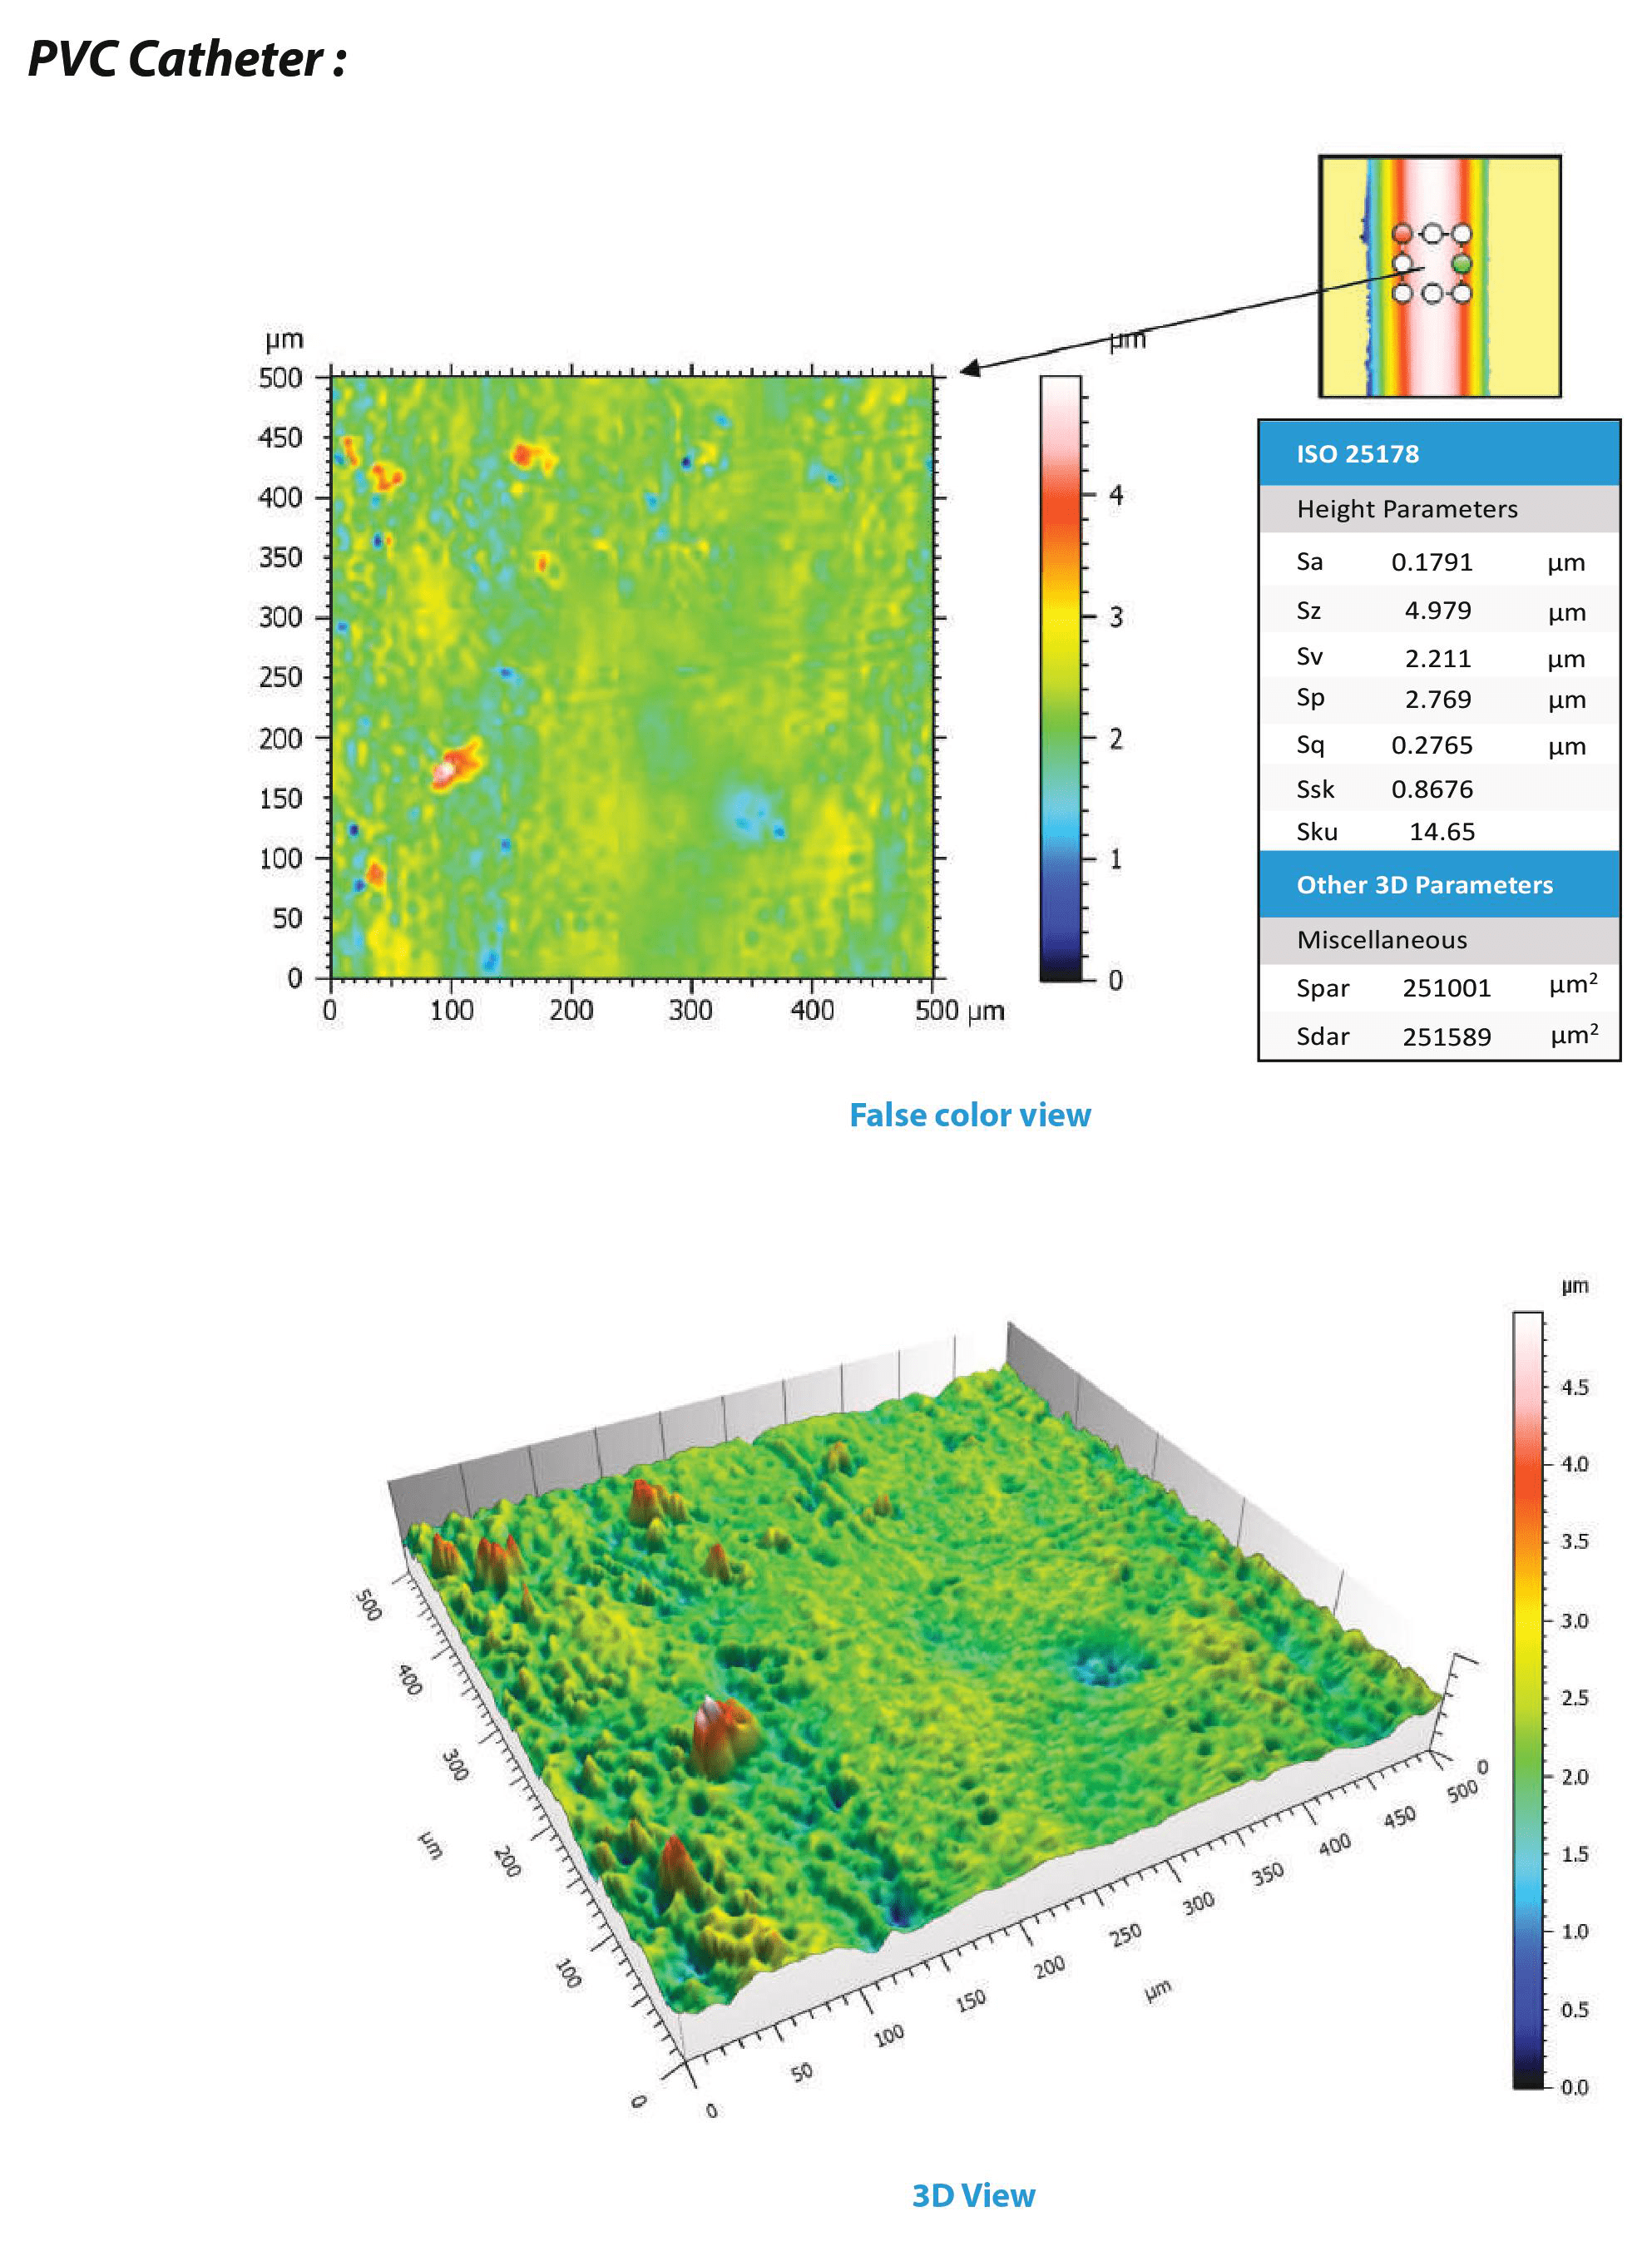
In dieser Anwendung wird das Nanovea 3D Non-Contact Profilometer verwendet, um die Oberfläche von zwei Kathetern zu scannen: einer aus TPE (Thermoplastisches Elastomer) und der andere aus PVC (Polyvinylchlorid). Die Morphologie, die radiale Dimension und die Höhenparameter der beiden Katheter werden ermittelt und verglichen.
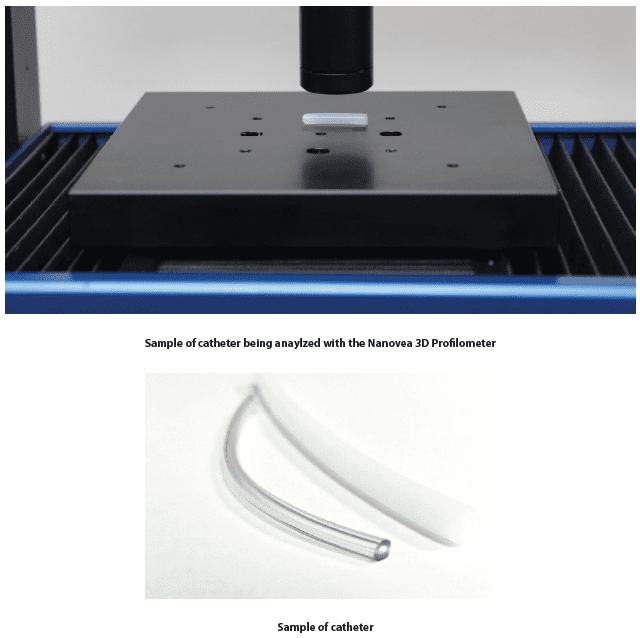
Ergebnisse und Diskussion
3D-Oberfläche
Trotz der Krümmung von Polymerschläuchen kann das berührungslose Nanovea 3D-Profilometer die Oberfläche der Katheter scannen. Aus dem Scan kann ein 3D-Bild für eine schnelle, direkte visuelle Inspektion der Oberfläche gewonnen werden.

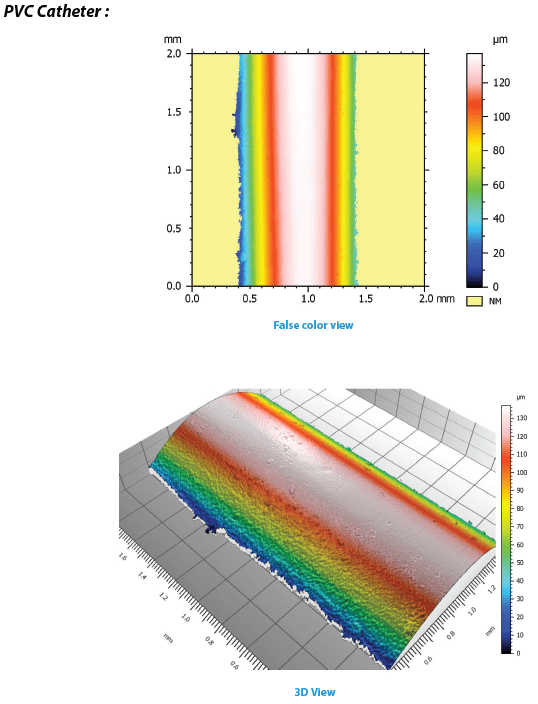
2D-Dimensionale Analyse
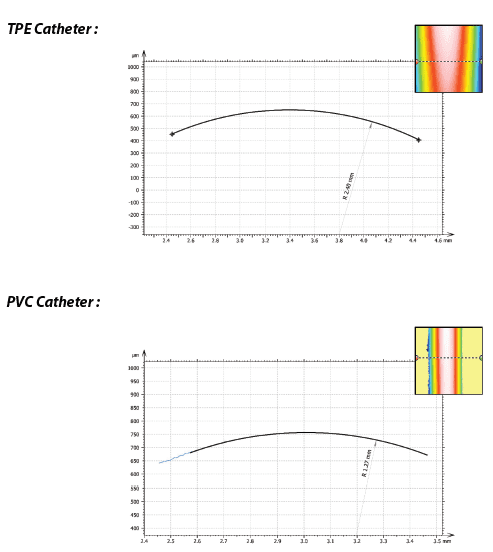
Die radiale Außenabmessung wurde durch Extraktion eines Profils aus dem Originalscan und Anpassung eines Bogens an das Profil ermittelt. Dies zeigt die Fähigkeit des berührungslosen 3D-Profilometers, eine schnelle Dimensionsanalyse für Qualitätskontrollanwendungen durchzuführen. Es können auch problemlos mehrere Profile entlang der Länge des Katheters erstellt werden.
Oberflächenanalyse Rauhigkeit
Die radiale Außenabmessung wurde durch Extraktion eines Profils aus dem Originalscan und Anpassung eines Bogens an das Profil ermittelt. Dies zeigt die Fähigkeit des berührungslosen 3D-Profilometers, eine schnelle Dimensionsanalyse für Qualitätskontrollanwendungen durchzuführen. Es können auch problemlos mehrere Profile entlang der Länge des Katheters erstellt werden.
Schlussfolgerung
In dieser Anwendung haben wir gezeigt, wie das berührungslose Nanovea 3D-Profilometer zur Charakterisierung von Polymerschläuchen verwendet werden kann. Insbesondere wurden die Oberflächenmessung, die radialen Abmessungen und die Oberflächenrauhigkeit für medizinische Katheter ermittelt. Der Außenradius des TPE-Katheters betrug 2,40 mm, der des PVC-Katheters 1,27 mm. Die Oberfläche des TPE-Katheters erwies sich als rauer als die des PVC-Katheters. Der Sa-Wert von TPE betrug 0,9740µm im Vergleich zu 0,1791µm bei PVC. Obwohl für diese Anwendung medizinische Katheter verwendet wurden, kann die berührungslose 3D-Profilometrie auch auf eine Vielzahl anderer Oberflächen angewendet werden. Die erzielbaren Daten und Berechnungen sind nicht auf das Gezeigte beschränkt.
Oberflächenbeschaffenheit von Wabenplatten mit 3D-Profilometrie
EINFÜHRUNG
Rauheit, Porosität und Textur der Oberfläche von Wabenplatten sind für das endgültige Plattendesign von entscheidender Bedeutung. Diese Oberflächenqualitäten können direkt mit der Ästhetik und den funktionalen Eigenschaften der Plattenoberfläche korrelieren. Ein besseres Verständnis der Oberflächentextur und -porosität kann dazu beitragen, die Verarbeitung und Herstellbarkeit der Plattenoberfläche zu optimieren. Eine quantitative, präzise und zuverlässige Oberflächenmessung der Wabenplatte ist erforderlich, um die Oberflächenparameter für die Anwendung und die Lackieranforderungen zu kontrollieren. Die berührungslosen Nanovea 3D-Sensoren nutzen eine einzigartige chromatische Konfokaltechnologie, die eine präzise Messung dieser Plattenoberflächen ermöglicht.
MESSZIEL
In dieser Studie wurde die Nanovea HS2000-Plattform, die mit einem Hochgeschwindigkeits-Liniensensor ausgestattet ist, verwendet, um zwei Wabenplatten mit unterschiedlichen Oberflächenbeschaffenheiten zu messen und zu vergleichen. Wir präsentieren den Nanovea berührungsloses ProfilometerDie Fähigkeit des Unternehmens, schnelle und präzise 3D-Profilmessungen und eine umfassende, tiefgehende Analyse der Oberflächenbeschaffenheit durchzuführen.
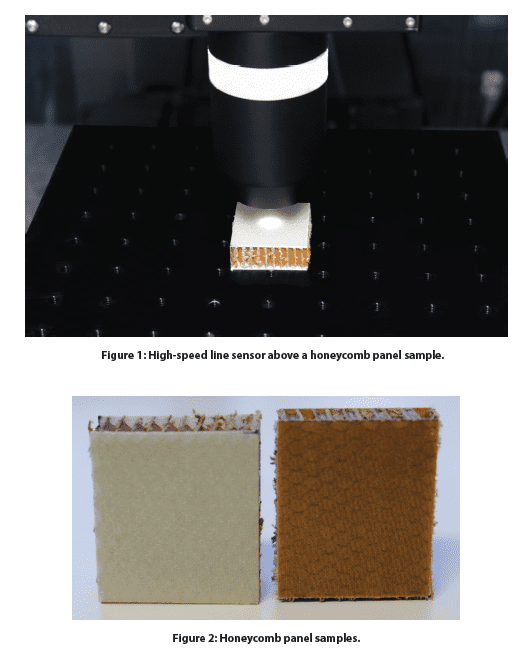
ERGEBNISSE UND DISKUSSION
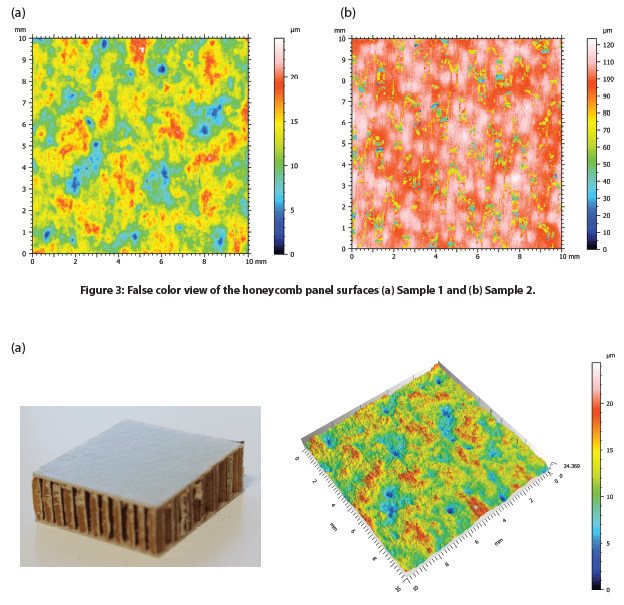
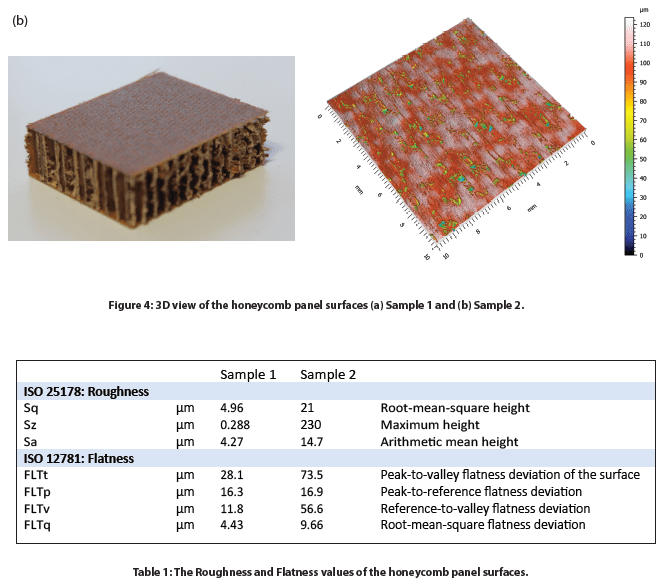
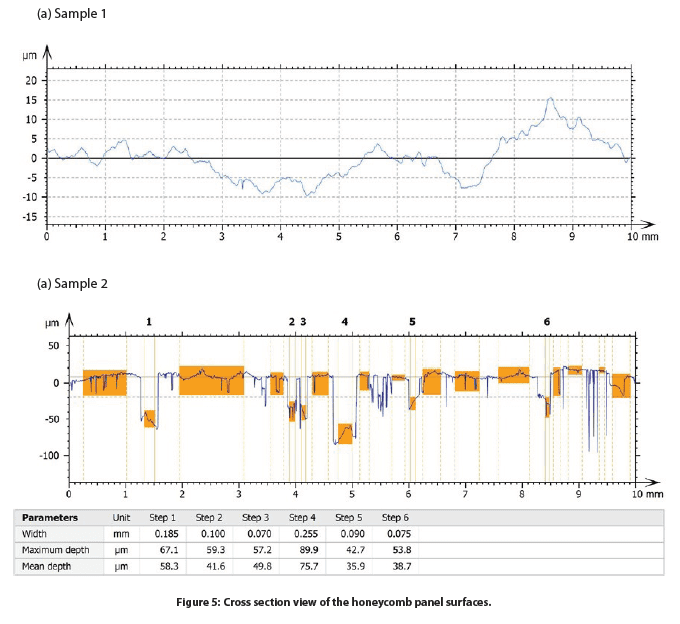
Die Oberfläche von zwei Wabenplattenmustern mit unterschiedlicher Oberflächenbeschaffenheit, nämlich Probe 1 und Probe 2, wurde gemessen. Die Falschfarben- und 3D-Ansicht der Oberflächen der Proben 1 und 2 sind in Abbildung 3 bzw. Abbildung 4 dargestellt. Die Rauheits- und Ebenheitswerte wurden mit einer fortschrittlichen Analysesoftware berechnet und werden in Tabelle 1 verglichen. Probe 2 weist im Vergleich zu Probe 1 eine porösere Oberfläche auf. Infolgedessen weist Probe 2 einen höheren Rauheitswert Sa von 14,7 µm auf, verglichen mit einem Sa-Wert von 4,27 µm für Probe 1.
Die 2D-Profile der Wabenplattenoberflächen wurden in Abbildung 5 verglichen, um dem Benutzer einen visuellen Vergleich der Höhenänderung an verschiedenen Stellen der Probenoberfläche zu ermöglichen. Wir können feststellen, dass Probe 1 eine Höhenvariation von ~25 µm zwischen der höchsten Spitze und der niedrigsten Talstelle aufweist. Andererseits weist Probe 2 mehrere tiefe Poren im gesamten 2D-Profil auf. Die fortschrittliche Analysesoftware ist in der Lage, die Tiefe von sechs relativ tiefen Poren automatisch zu lokalisieren und zu messen, wie in der Tabelle in Abbildung 4.b Probe 2 dargestellt. Die tiefste der sechs Poren weist eine maximale Tiefe von fast 90 µm auf (Schritt 4).
Um die Porengröße und -verteilung von Probe 2 weiter zu untersuchen, wurde eine Porositätsbewertung durchgeführt, die im folgenden Abschnitt erläutert wird. Die Schnittansicht ist in Abbildung 5 dargestellt und die Ergebnisse sind in Tabelle 2 zusammengefasst. Wir können feststellen, dass die Poren, die in Abbildung 5 blau markiert sind, eine relativ homogene Verteilung auf der Probenoberfläche aufweisen. Die projizierte Fläche der Poren macht 18,9% der gesamten Probenoberfläche aus. Das Volumen pro mm² der gesamten Poren beträgt ~0,06 mm³. Die Poren haben eine durchschnittliche Tiefe von 42,2 µm, und die maximale Tiefe beträgt 108,1 µm.

SCHLUSSFOLGERUNG
In dieser Anwendung haben wir gezeigt, dass die Nanovea HS2000 Plattform, die mit einem Hochgeschwindigkeits-Zeilensensor ausgestattet ist, ein ideales Werkzeug für die schnelle und genaue Analyse und den Vergleich der Oberflächenbeschaffenheit von Wabenplattenproben ist. Die hochauflösenden profilometrischen Scans in Verbindung mit einer fortschrittlichen Analysesoftware ermöglichen eine umfassende und quantitative Bewertung der Oberflächenbeschaffenheit von Wabenplattenproben.
Die hier gezeigten Daten stellen nur einen kleinen Teil der in der Analysesoftware verfügbaren Berechnungen dar. Nanovea Profilometer messen praktisch jede Oberfläche für eine Vielzahl von Anwendungen in der Halbleiter-, Mikroelektronik-, Solar-, Faseroptik-, Automobil-, Luft- und Raumfahrt-, Metallurgie-, Bearbeitungs-, Beschichtungs-, Pharma-, Biomedizin-, Umwelt- und vielen anderen Branchen.

Hochgeschwindigkeits-Scannen mit berührungsloser Profilometrie
Einleitung:
Schnell und einfach einzurichtende Oberflächenmessungen sparen Zeit und Aufwand und sind für die Qualitätskontrolle, Forschung und Entwicklung sowie Produktionsanlagen unerlässlich. Der Nanovea Berührungsloses Profilometer ist in der Lage, sowohl 3D- als auch 2D-Oberflächenscans durchzuführen, um Merkmale im Nano- bis Makromaßstab auf jeder Oberfläche zu messen und bietet so eine breite Einsatzmöglichkeit.

Oberflächenrauhigkeit und Eigenschaften einer Solarzelle
Die Bedeutung der Solarmodulprüfung
Die Maximierung der Energieabsorption einer Solarzelle ist der Schlüssel für das Überleben dieser Technologie als erneuerbare Ressource. Die verschiedenen Beschichtungs- und Glasschutzschichten ermöglichen die Absorption, Durchlässigkeit und Reflexion von Licht, die für das Funktionieren der Solarzellen erforderlich sind. Da die meisten Verbraucher-Solarzellen mit einem Wirkungsgrad von 15-18% arbeiten, ist die Optimierung ihrer Energieausbeute ein ständiger Kampf.
Studien haben gezeigt, dass die Oberflächenrauhigkeit eine entscheidende Rolle bei der Lichtreflexion spielt. Die erste Glasschicht muss so glatt wie möglich sein, um die Lichtreflexion zu vermindern, aber die nachfolgenden Schichten folgen nicht dieser Vorgabe. An den Grenzflächen zwischen den einzelnen Schichten ist ein gewisses Maß an Rauheit erforderlich, um die Möglichkeit der Lichtstreuung in den jeweiligen Verarmungszonen zu erhöhen und die Lichtabsorption innerhalb der Zelle zu steigern1. Die Optimierung der Oberflächenrauheit in diesen Bereichen ermöglicht es der Solarzelle, optimal zu funktionieren, und mit dem Nanovea HS2000 High Speed Sensor kann die Oberflächenrauheit schnell und genau gemessen werden.
Messung Zielsetzung
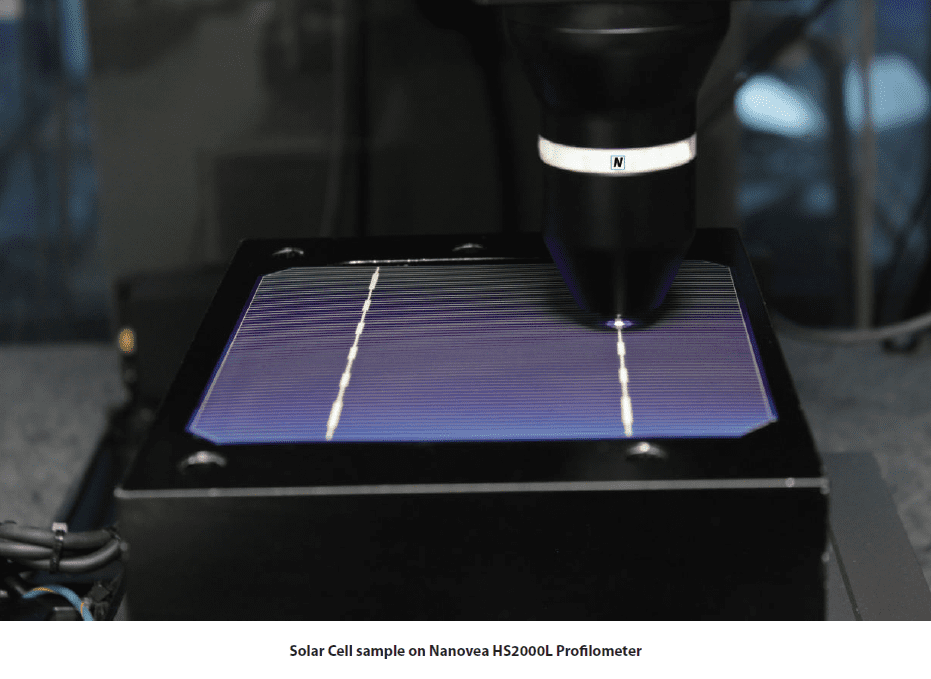
In dieser Studie werden wir die Möglichkeiten des Nanovea Profilometer HS2000 mit Hochgeschwindigkeitssensor durch Messung der Oberflächenrauheit und der geometrischen Merkmale einer Solarzelle. Für diese Demonstration wird eine monokristalline Solarzelle ohne Schutzglas gemessen, aber die Methodik kann auch für verschiedene andere Anwendungen verwendet werden.
Testverfahren und -abläufe
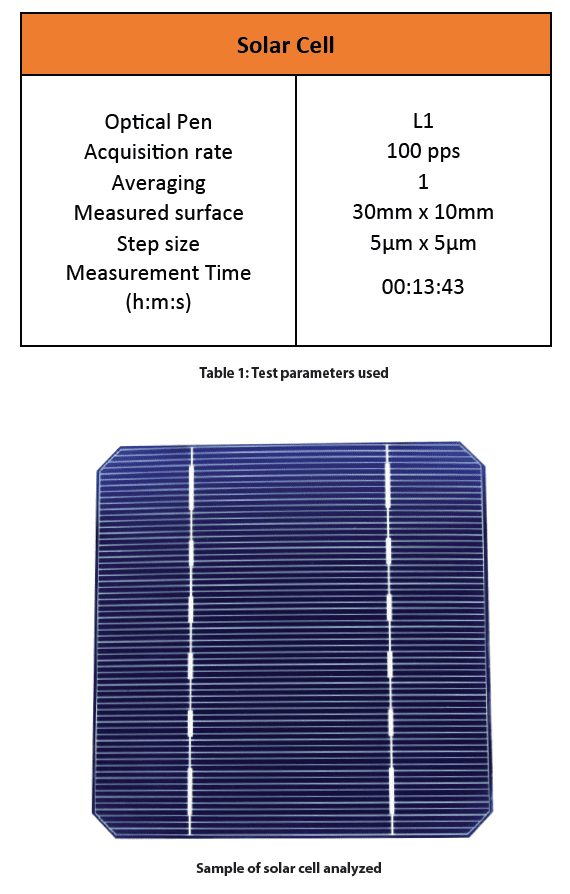
Die folgenden Testparameter wurden zur Messung der Oberfläche der Solarzelle verwendet.
Ergebnisse und Diskussion
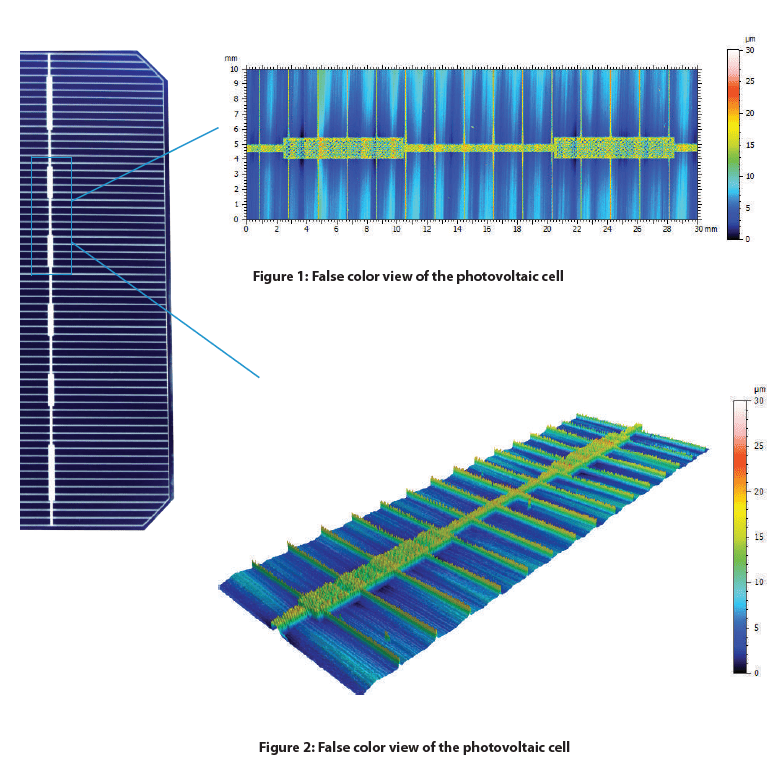
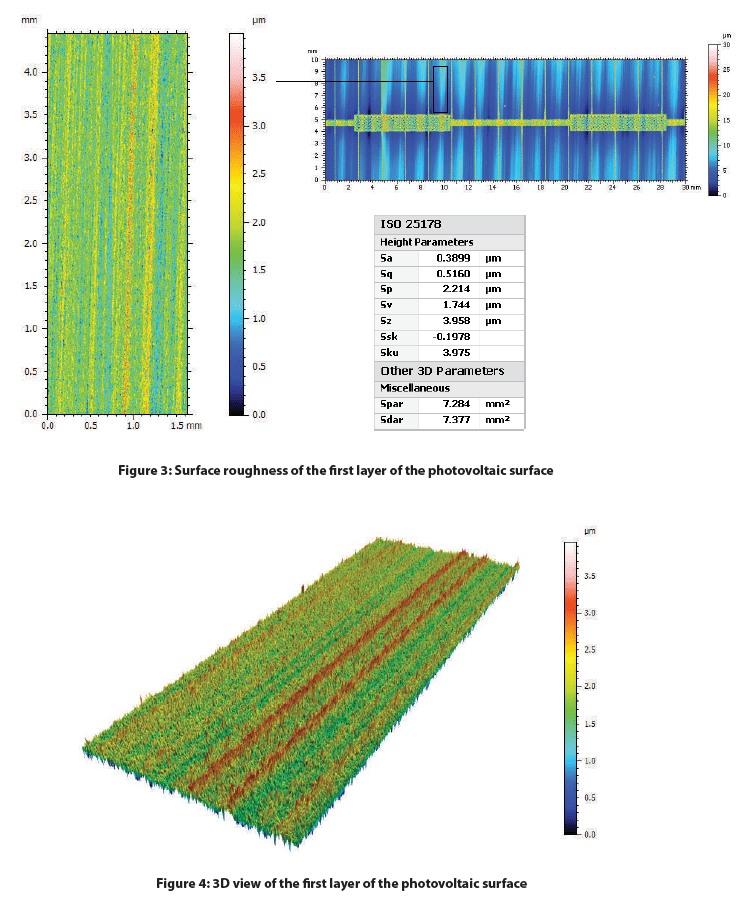
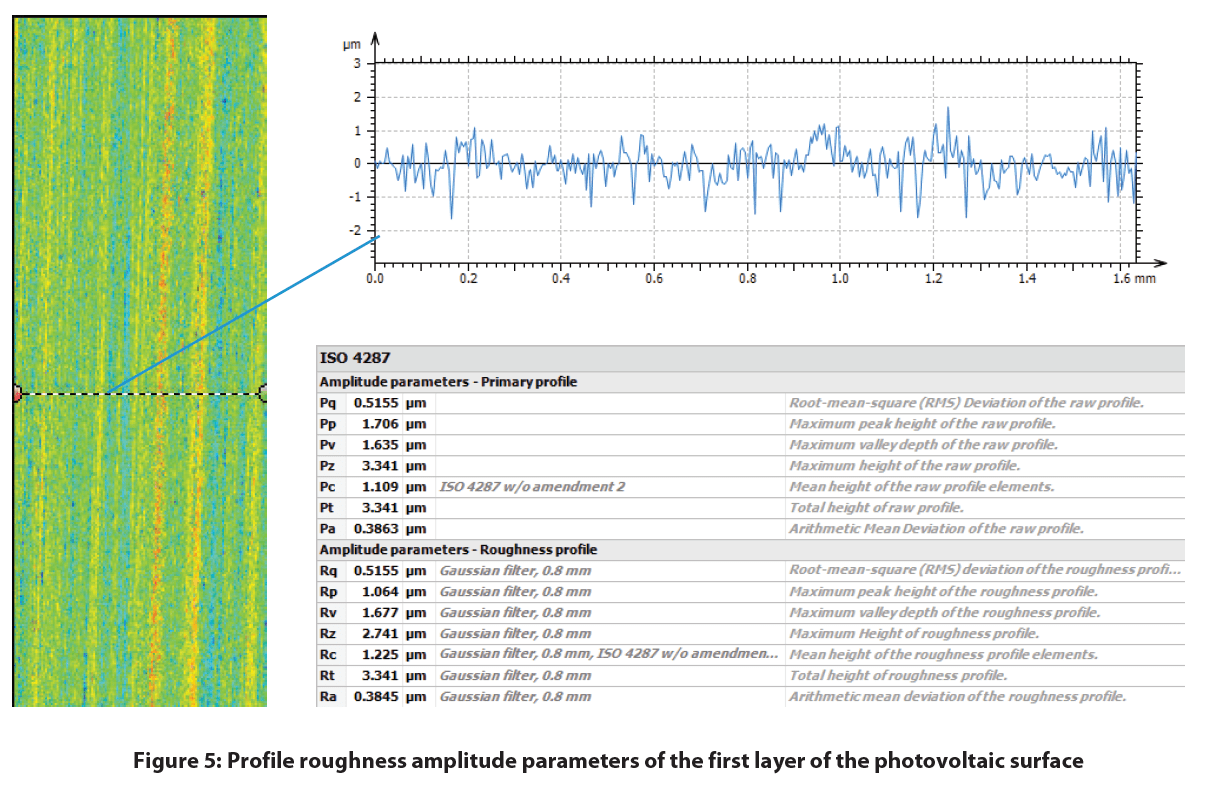
Die folgende Abbildung zeigt die 2D-Falschfarbenansicht der Solarzelle und eine Flächenextraktion der Oberfläche mit den entsprechenden Höhenparametern. Auf beide Oberflächen wurde ein Gauß-Filter angewendet und ein aggressiverer Index verwendet, um die extrahierte Fläche zu glätten. Dadurch werden Formen (oder Welligkeiten), die größer als der Cut-off-Index sind, ausgeschlossen, so dass Merkmale zurückbleiben, die die Rauheit der Solarzelle darstellen.
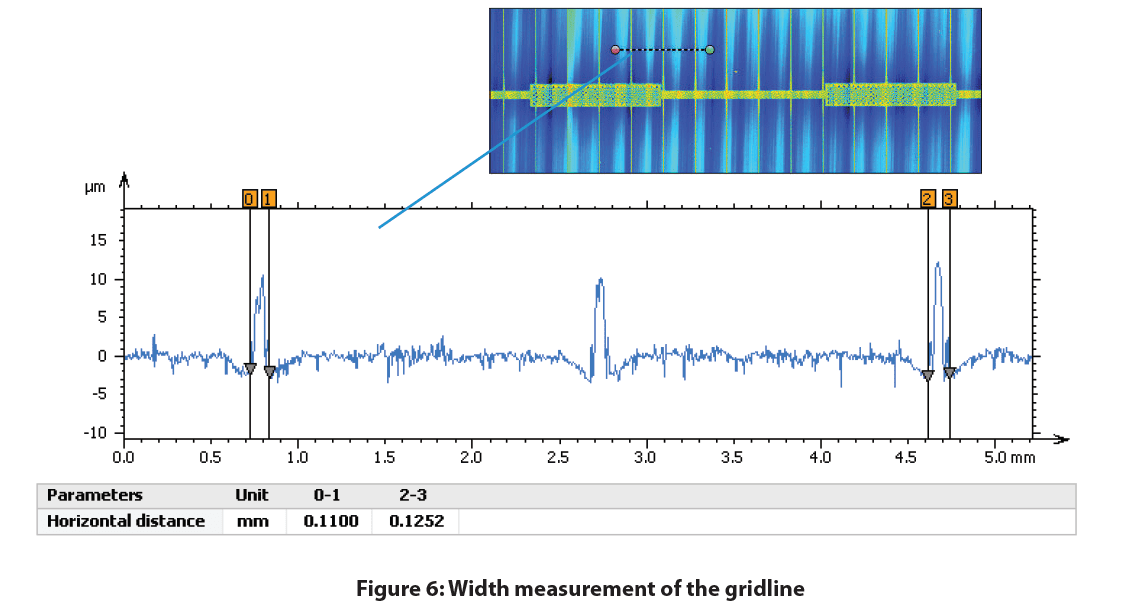
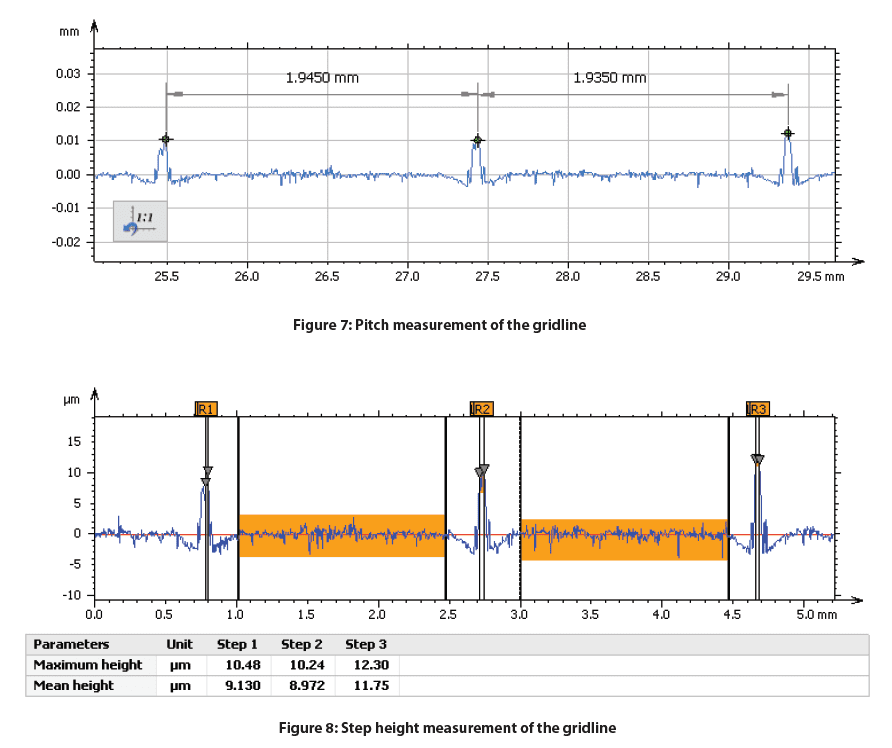
Zur Messung der geometrischen Merkmale wurde ein Profil senkrecht zur Ausrichtung der Rasterlinien aufgenommen, das unten abgebildet ist. Die Breite der Gitterlinien, die Stufenhöhe und der Abstand können an jeder beliebigen Stelle der Solarzelle gemessen werden.
Schlussfolgerung
In dieser Studie konnten wir die Fähigkeit des Nanovea HS2000 Zeilensensors zur Messung der Oberflächenrauhigkeit und -merkmale einer monokristallinen Photovoltaikzelle zeigen. Mit der Möglichkeit, genaue Messungen mehrerer Proben zu automatisieren und Grenzwerte für das Bestehen und Nichtbestehen festzulegen, ist der Nanovea HS2000 Zeilensensor eine perfekte Wahl für Qualitätskontrollprüfungen.
Referenz
1 Scholtz, Lubomir. Ladanyi, Libor. Mullerova, Jarmila. "Influence of Surface Roughness on Optical Characteristics of Multilayer Solar Cells " Advances in Electrical and Electronic Engineering, vol. 12, no. 6, 2014, pp. 631-638.
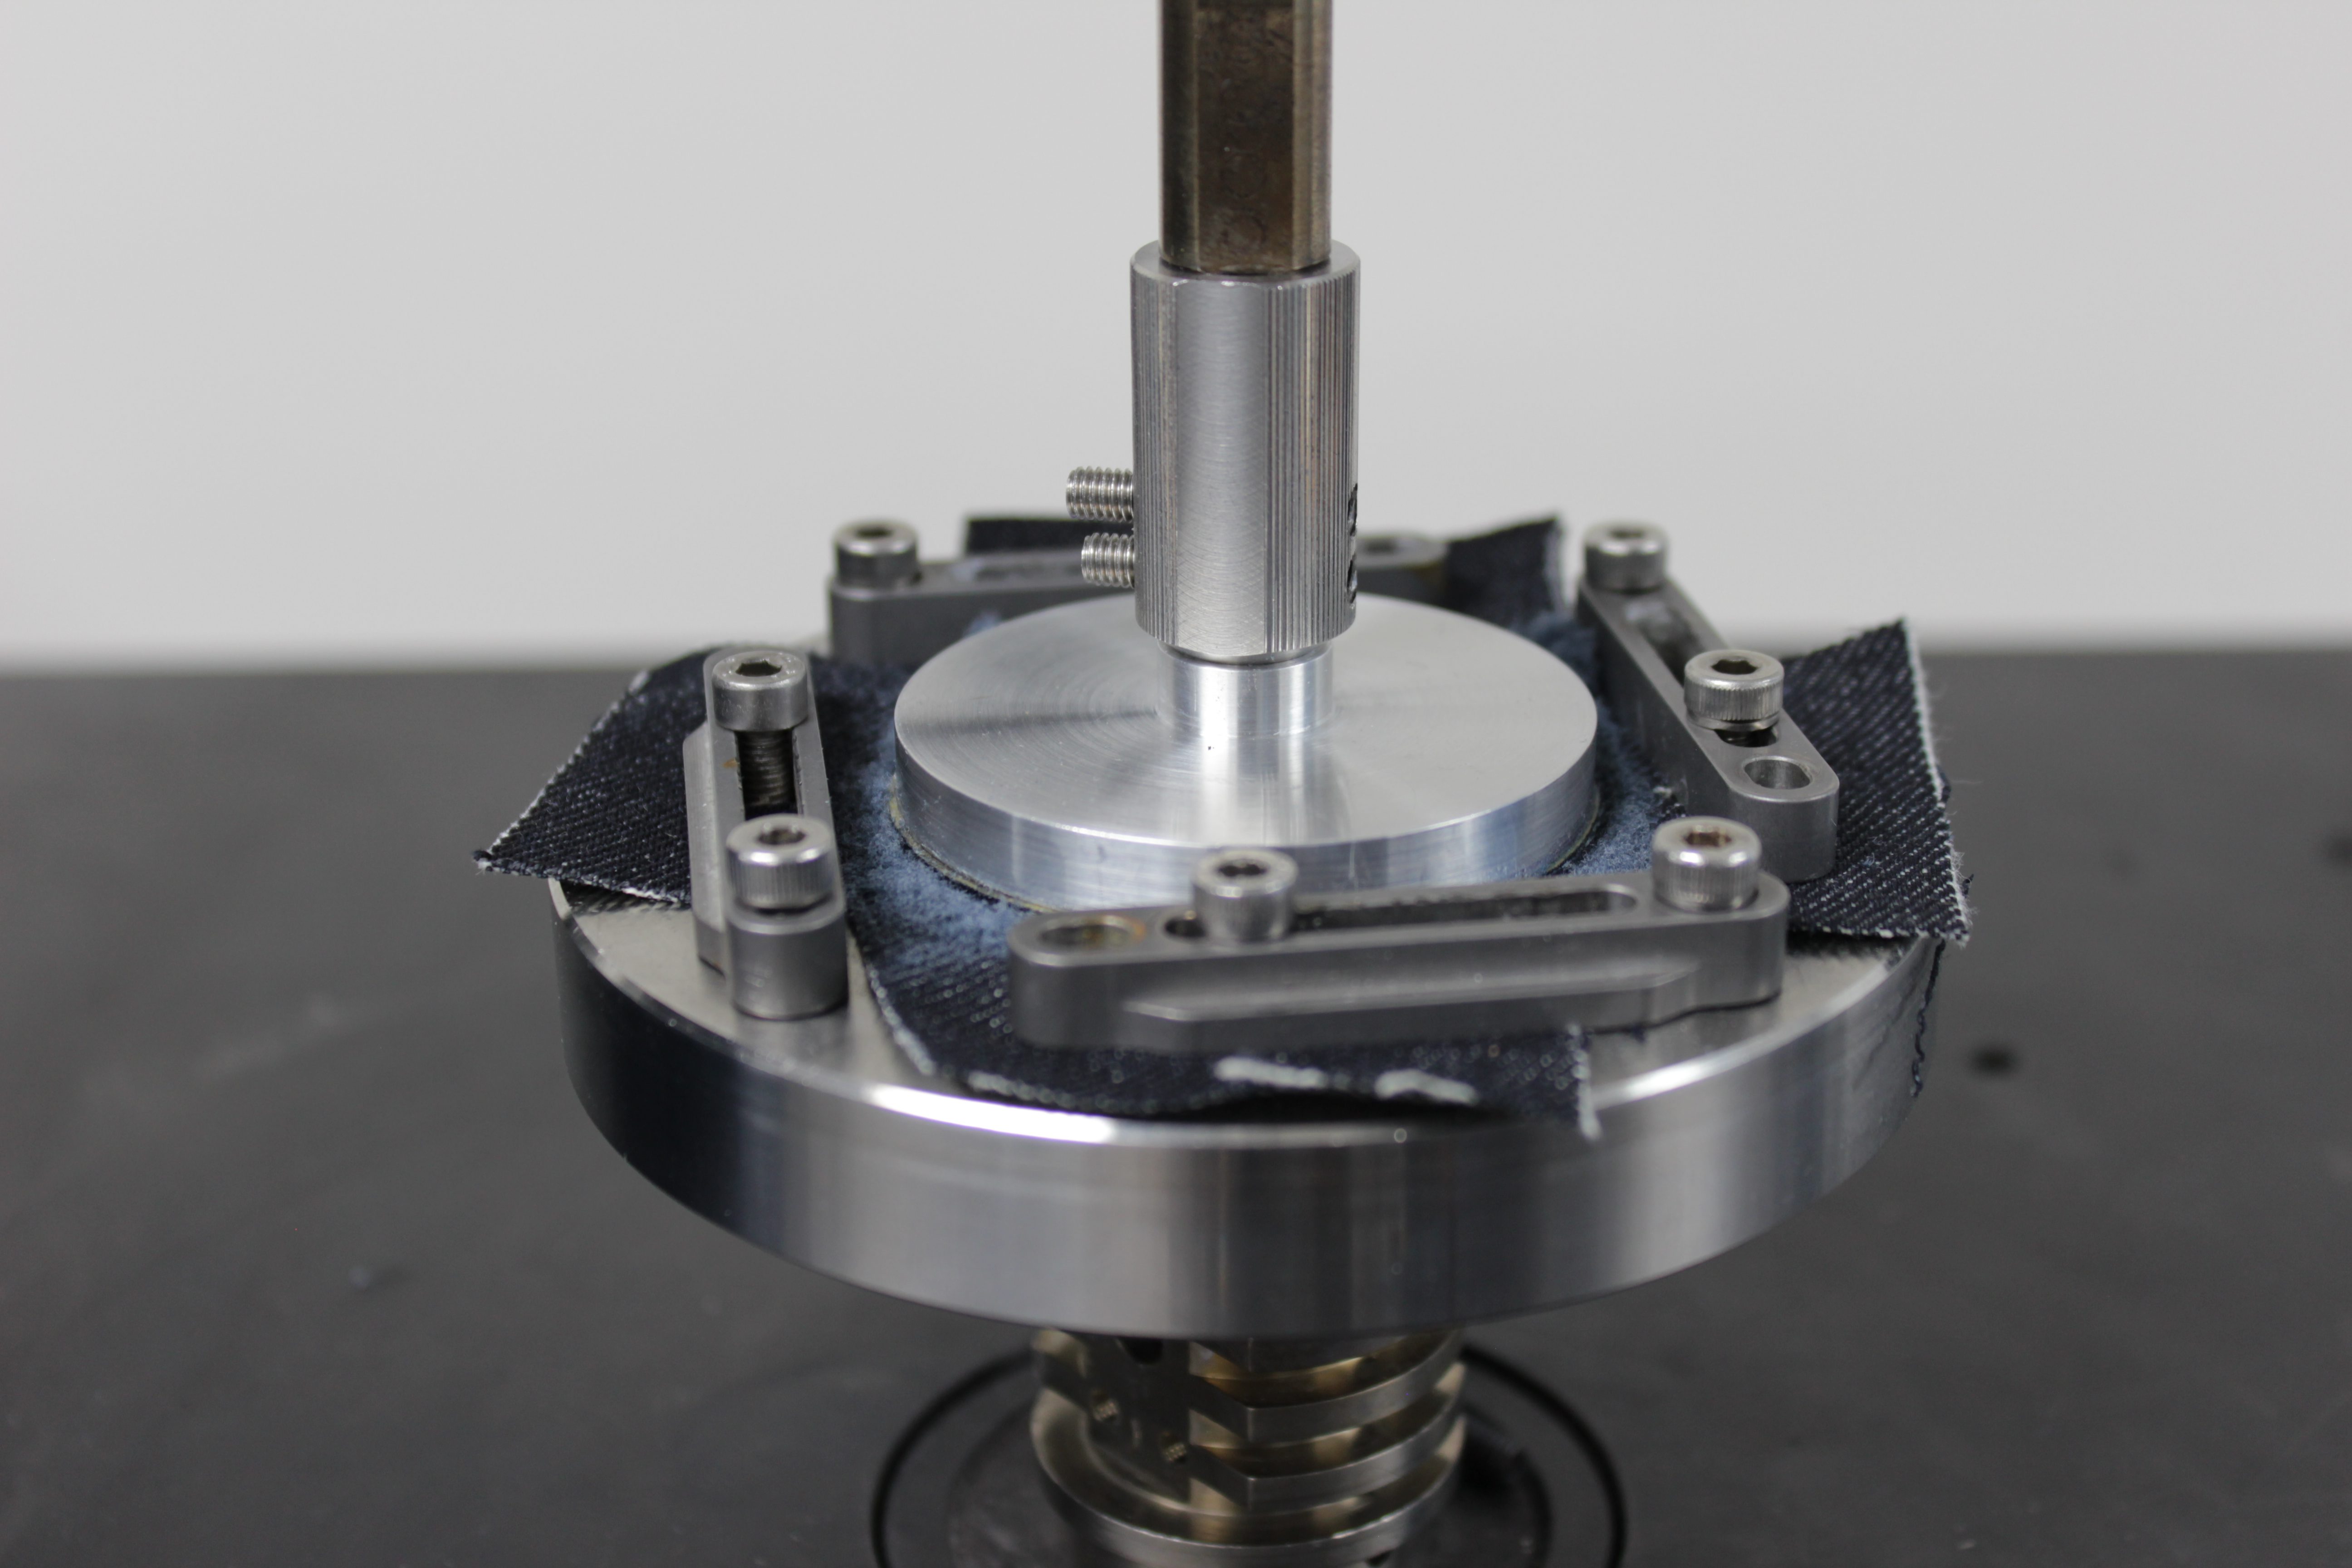
Vergleich der Abriebfestigkeit von Denim
Einführung
Die Form und Funktion eines Stoffes wird durch seine Qualität und Haltbarkeit bestimmt. Durch den täglichen Gebrauch von Stoffen kommt es zu Abnutzungserscheinungen, wie z. B. Knötchenbildung, Ausfransen und Verfärbung des Materials. Eine minderwertige Stoffqualität bei Kleidung führt oft zu Unzufriedenheit beim Verbraucher und schadet der Marke.
Der Versuch, die mechanischen Eigenschaften von Geweben zu quantifizieren, kann viele Herausforderungen mit sich bringen. Die Garnstruktur und sogar die Fabrik, in der es hergestellt wurde, können zu einer schlechten Reproduzierbarkeit der Testergebnisse führen. Dies erschwert den Vergleich von Testergebnissen aus verschiedenen Labors. Die Messung des Verschleißverhaltens von Stoffen ist für die Hersteller, Verteiler und Einzelhändler in der Textilproduktionskette von entscheidender Bedeutung. Eine gut kontrollierte und reproduzierbare Messung der Verschleißfestigkeit ist entscheidend für eine zuverlässige Qualitätskontrolle des Gewebes.
Klicken Sie hier, um den vollständigen Anwendungshinweis zu lesen!
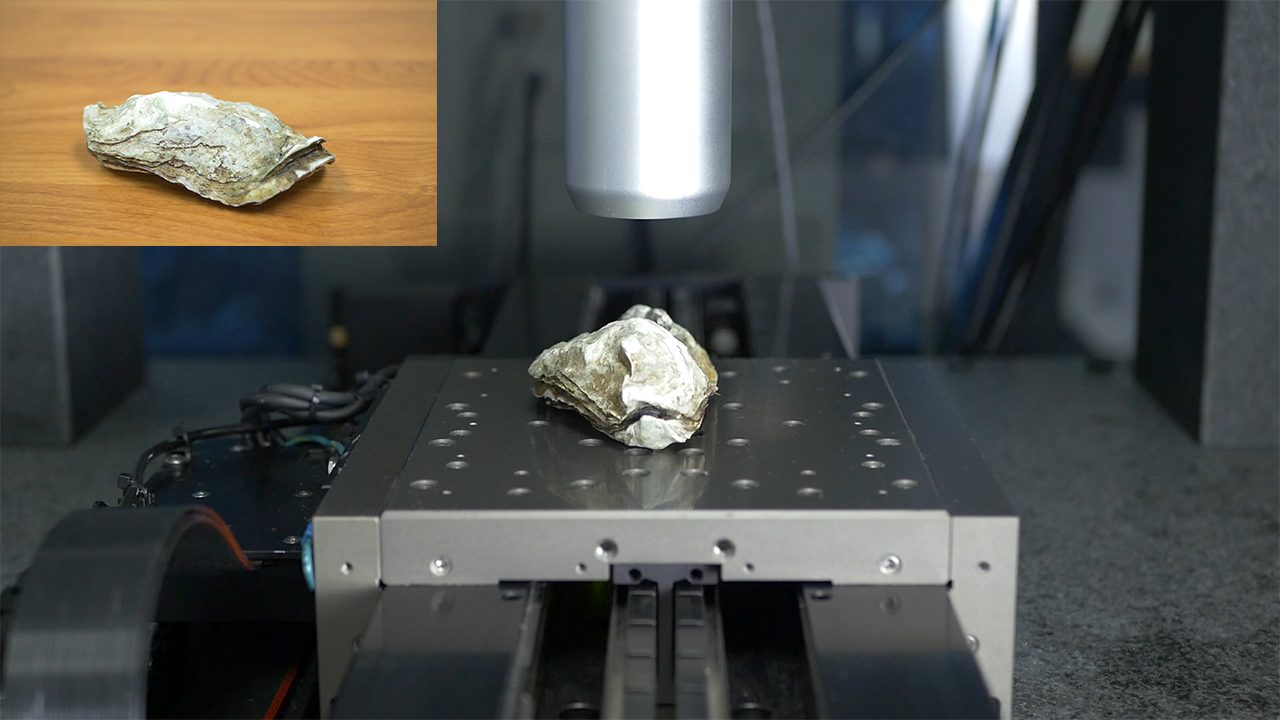
Hochgeschwindigkeitscharakterisierung einer Austernschale
Große Proben mit komplexen Geometrien können aufgrund der Probenvorbereitung, der Größe, scharfer Winkel und Krümmungen schwierig zu bearbeiten sein. In dieser Studie wird eine Austernschale gescannt, um die Fähigkeit des Nanovea HS2000 Zeilensensors zu demonstrieren, eine große, biologische Probe mit komplexer Geometrie zu scannen. Obwohl in dieser Studie eine biologische Probe verwendet wurde, können die gleichen Konzepte auch auf andere Proben angewendet werden.