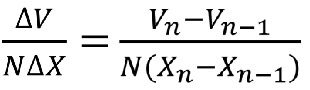美国/全球:+1-949-461-9292
欧洲。+39-011-3052-794
联系我们

类别。应用说明


涂料表面形态

涂料表面形态

自动实时进化监测
使用纳诺维三维轮廓仪

涂料表面形态

编写者

李端杰,博士

简介

涂料的保护和装饰特性在汽车、船舶、军事和建筑等多个行业中发挥着重要作用。为了获得理想的性能,如防腐蚀、防紫外线和耐磨性,涂料配方和结构需要经过仔细分析、修改和优化。

三维非接触式轮廓仪对干燥涂料表面形态分析的重要性

油漆通常以液态形式涂刷,并经历一个干燥过程,包括溶剂的蒸发和液态油漆转变为固态漆膜。在干燥过程中,油漆表面会逐渐改变形状和质地。通过使用添加剂来改变涂料的表面张力和流动特性,可以形成不同的表面效果和质感。但是,如果涂料配方不当或表面处理不当,可能会出现不理想的涂料表面失效现象。

在干燥期间对涂料表面形态进行准确的原位监测可以直接了解干燥机理。此外,表面形态的实时演化在各种应用(例如 3D 打印)中是非常有用的信息。纳诺维娅 3D 非接触式轮廓仪 在不接触样品的情况下测量材料的油漆表面形态,避免滑动触笔等接触技术可能导致的任何形状改变。
测量目标

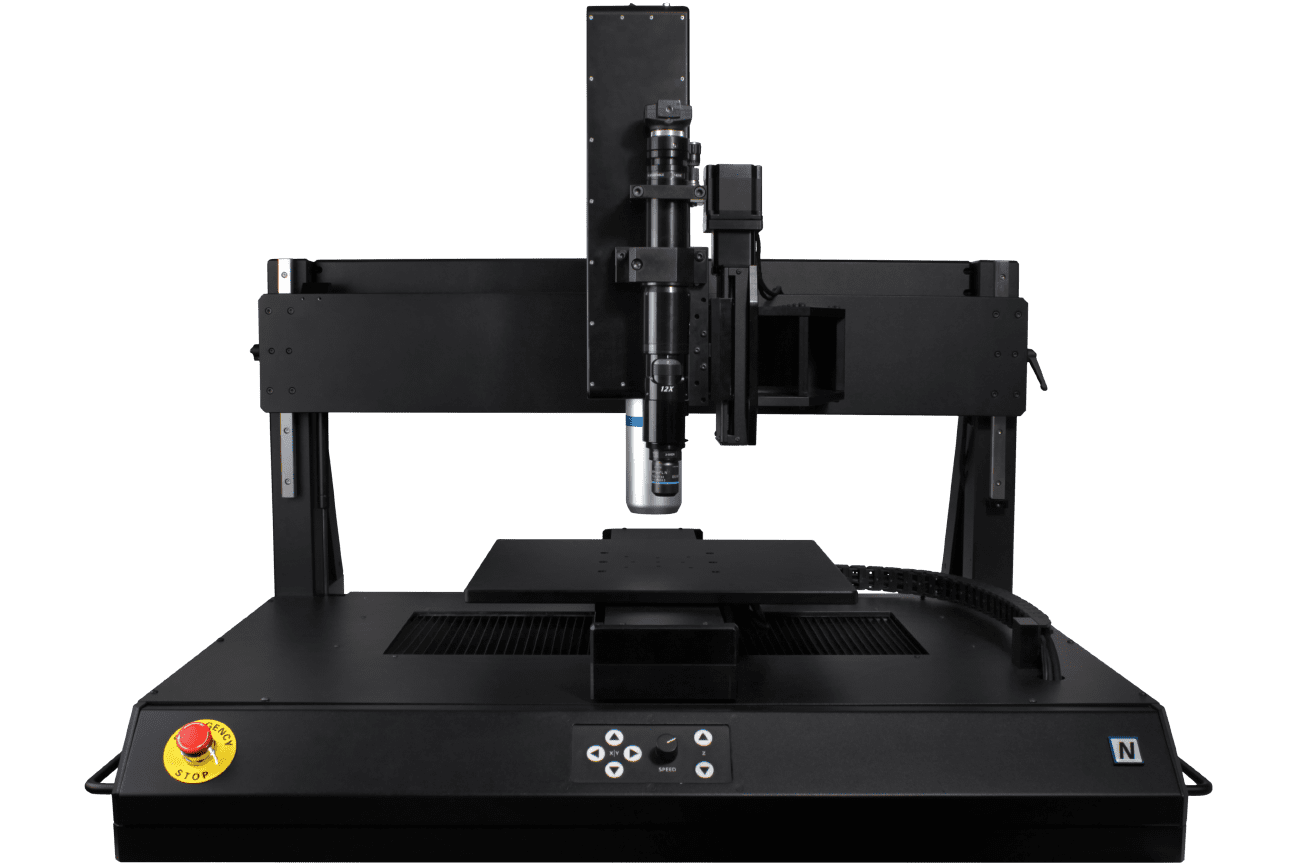
在这一应用中,配备了高速线光学传感器的 NANOVEA ST500 非接触式轮廓仪用于监测涂料在 1 小时干燥期内的表面形态。我们展示了 NANOVEA 非接触式轮廓仪对形状不断变化的材料进行自动实时三维轮廓测量的能力。

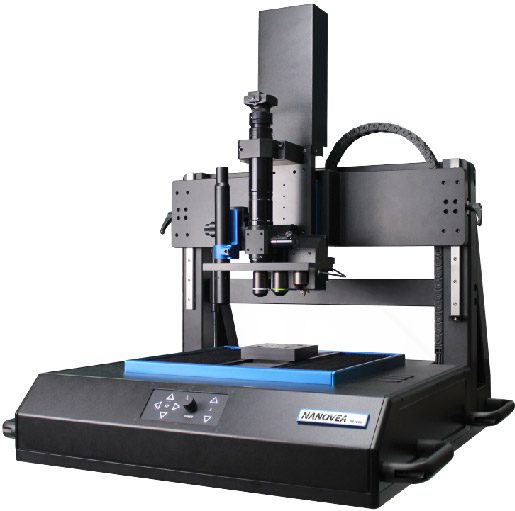
NANOVEA ST500 大面积
光学 3D 轮廓仪

结果与讨论

将涂料涂抹在金属板表面,然后立即使用配备高速线传感器的 NANOVEA ST500 非接触式轮廓仪对干燥涂料的原位形态演变进行自动测量。宏编程可在特定时间间隔内自动测量和记录三维表面形态:0、5、10、20、30、40、50 和 60 分钟。与手动测试或重复扫描相比,这种自动扫描程序可使用户通过依次运行设定程序来自动执行扫描任务,大大减少了工作量、时间和可能出现的用户错误。事实证明,这种自动化对涉及不同时间间隔多次扫描的长期测量极为有用。

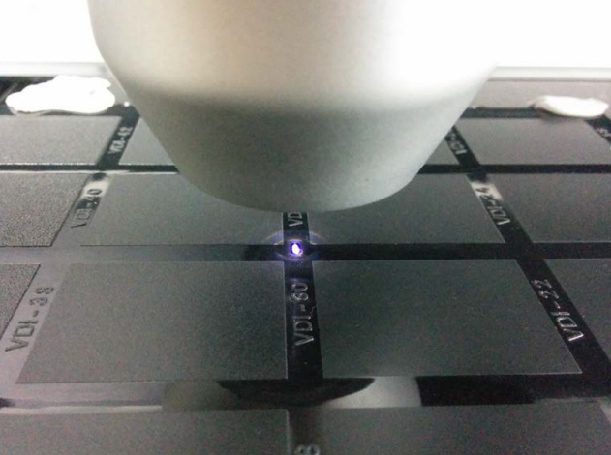
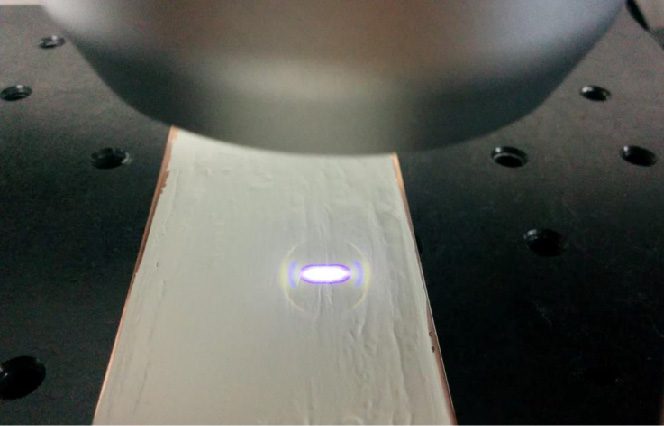
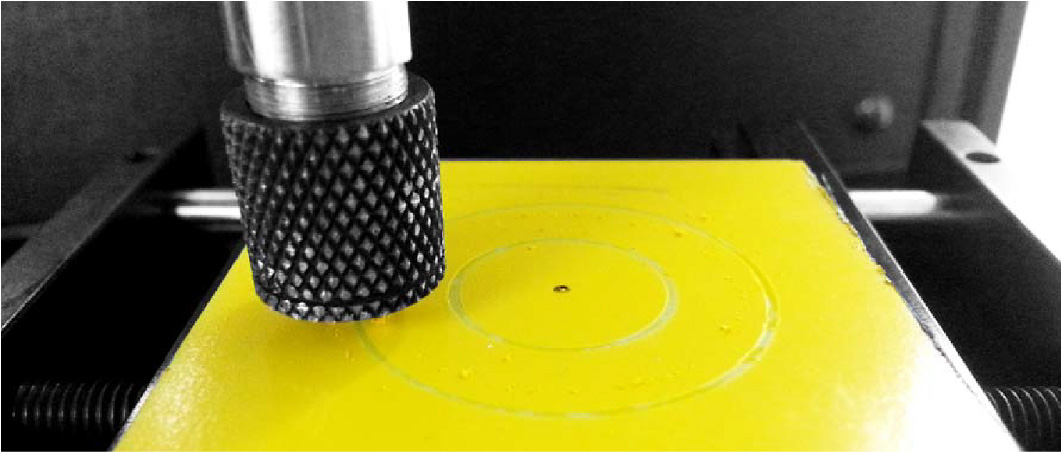
如图 1 所示,光学线条传感器会产生一条由 192 个点组成的亮线。这 192 个光点同时扫描样品表面,大大提高了扫描速度。这可确保快速完成每次三维扫描,避免在每次扫描过程中发生重大表面变化。

采用三维轮廓仪进行涂料涂层分析

图1: 光学线传感器扫描正在干燥的涂料表面。

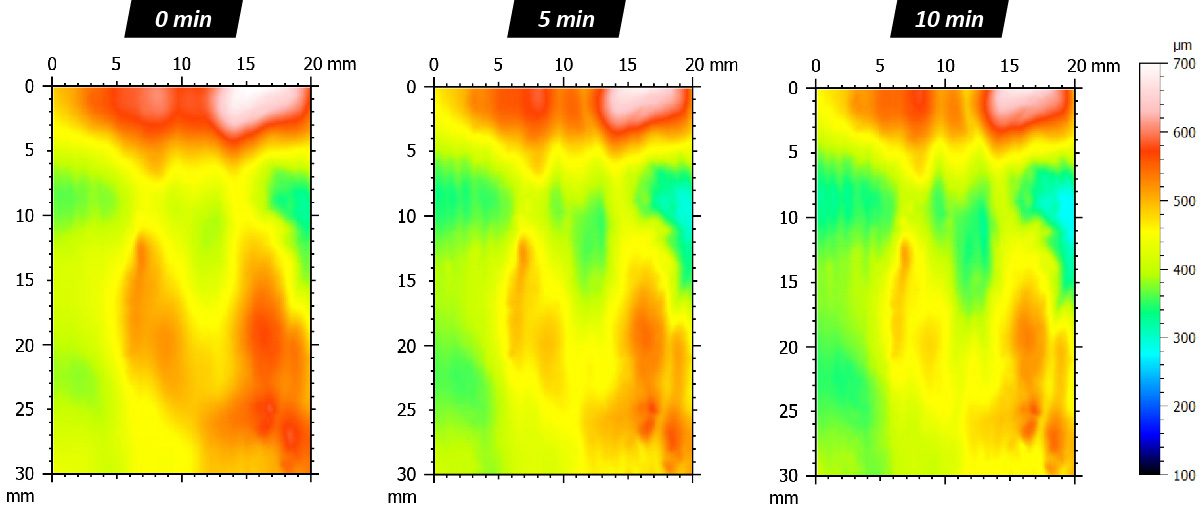
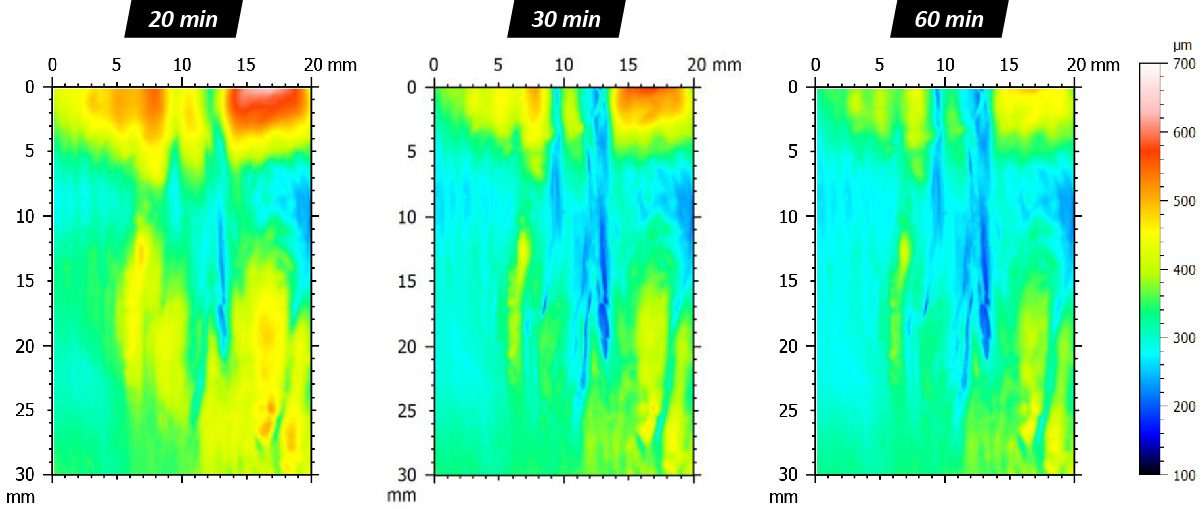
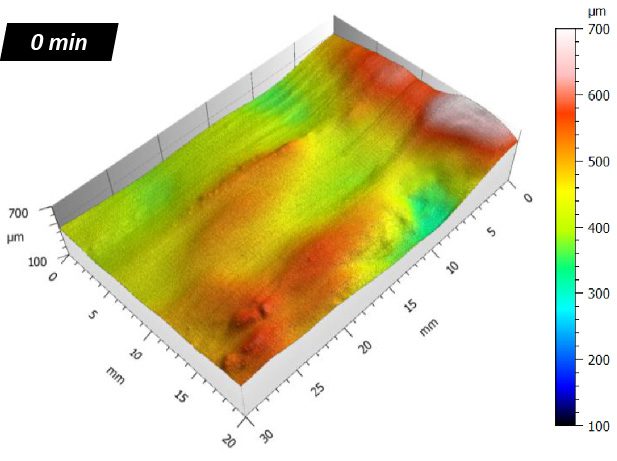
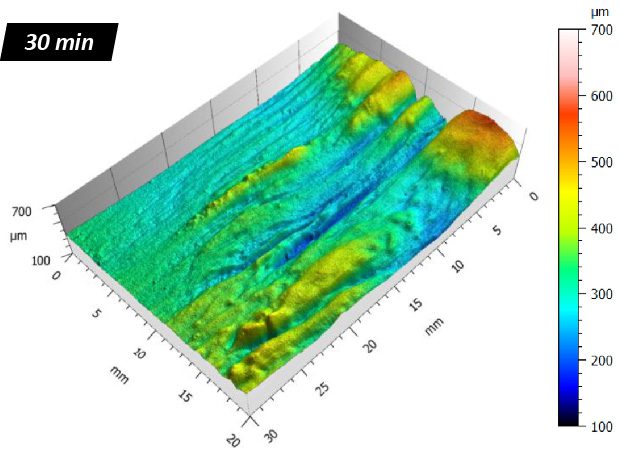
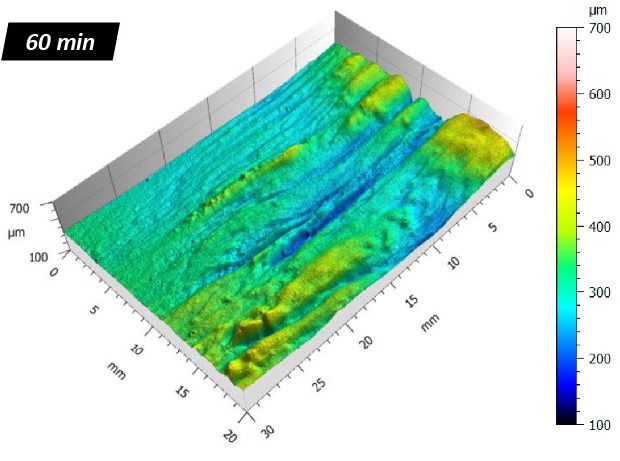
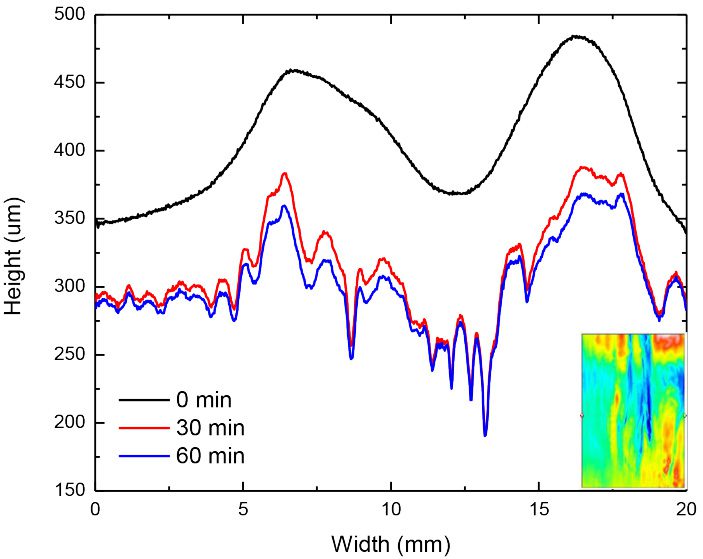
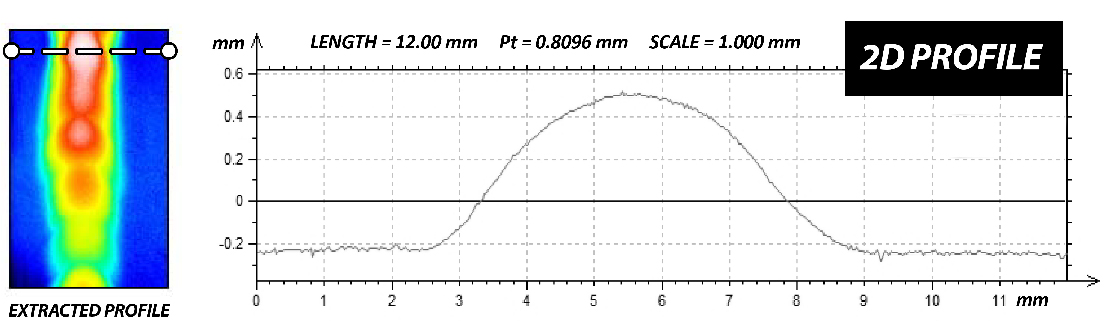
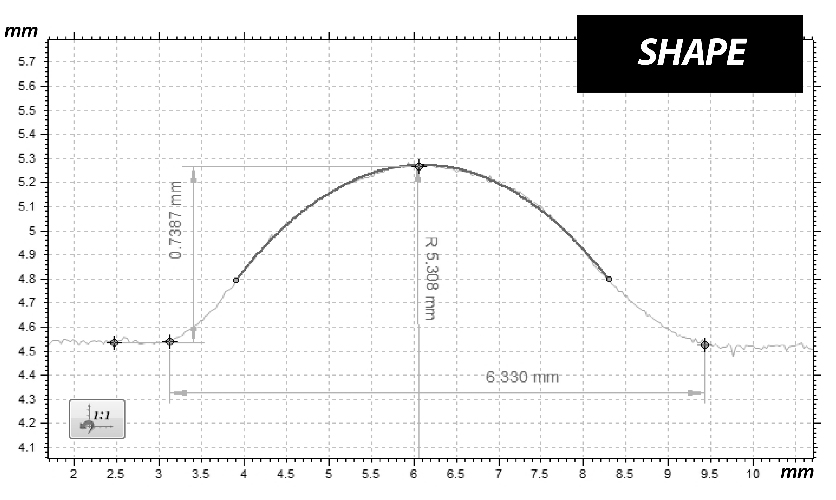
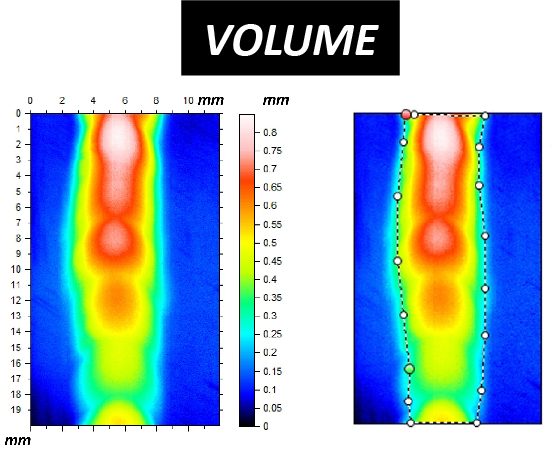
图 2、图 3 和图 4 分别显示了代表性时间的假色视图、三维视图和干燥油漆形貌的二维剖面图。图像中的假色有助于检测不易辨认的特征。不同的颜色代表样品表面不同区域的高度变化。三维视图为用户提供了从不同角度观察油漆表面的理想工具。在测试的前 30 分钟,油漆表面的假色逐渐从暖色调变为冷色调,表明在此期间高度随时间逐渐降低。这一过程会减慢,正如在 30 分钟和 60 分钟时比较油漆的颜色变化轻微所显示的那样。

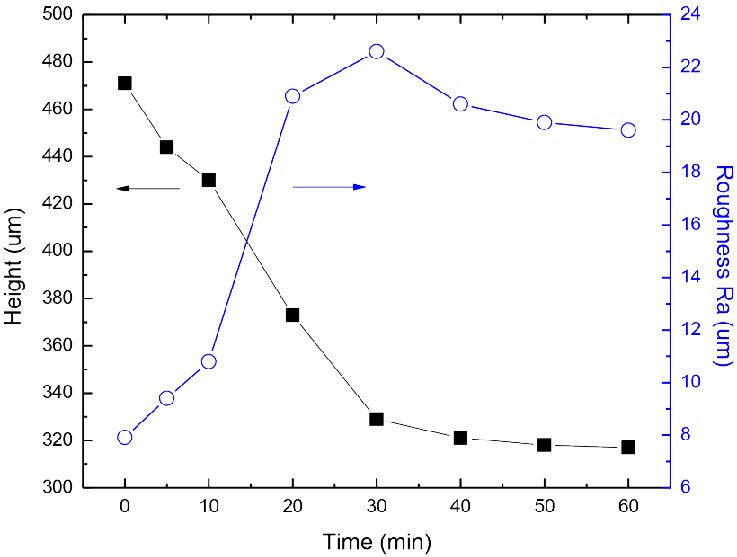
样品的平均高度和粗糙度 Sa 值与涂料干燥时间的函数关系如图 5 所示。 表 1 列出了干燥 0、30 和 60 分钟后涂料的完整粗糙度分析。可以看出,在干燥时间的前 30 分钟内,油漆表面的平均高度从 471 微米迅速下降到 329 微米。溶剂汽化的同时,表面纹理也随之形成,导致粗糙度 Sa 值从 7.19 微米增加到 22.6 微米。此后,涂料干燥过程减慢,导致样品高度和 Sa 值逐渐下降,在 60 分钟时分别降至 317 微米和 19.6 微米。

这项研究强调了 NANOVEA 3D 非接触式轮廓仪在实时监测干燥涂料的 3D 表面变化方面的能力,为了解涂料干燥过程提供了宝贵的资料。通过在不接触样品的情况下测量表面形态,轮廓仪避免了滑动测针等接触式技术可能对未干涂料造成的形状改变。这种非接触式方法可确保对干燥涂料表面形态进行准确可靠的分析。

涂料表面形态
涂料涂层形态

图2: 不同时间干燥涂料表面形态的变化。

涂层表面特性表征
涂层表面轮廓
涂层表面分析

图3: 不同干燥时间涂料表面演变的三维视图。

涂层表面轮廓测量

图4: 不同干燥时间后油漆样品的二维剖面图。

涂层表面研究

图5: 样品平均高度和粗糙度值 Sa 随涂料干燥时间的变化情况。

ISO 25178 - 表面纹理参数

干燥时间(分钟) 0 5 10 20 30 40 50 60
平方米(微米) 7.91 9.4 10.8 20.9 22.6 20.6 19.9 19.6
价格 26.3 19.8 14.6 11.9 10.5 9.87 9.83 9.82
Sp (µm) 97.4 105 108 116 125 118 114 112
Sv (µm) 127 70.2 116 164 168 138 130 128
Sz (µm) 224 175 224 280 294 256 244 241
Sa (µm) 4.4 5.44 6.42 12.2 13.3 12.2 11.9 11.8

Sq - 均方根高度 | Sku - 峰度 | Sp - 最大峰高 | Sv - 最大基坑高度 | Sz - 最大高度 | Sv - 算术平均身高

表1: 不同干燥时间的涂料粗糙度。

结论

在这一应用中,我们展示了 NANOVEA ST500 3D 非接触式轮廓仪在监测干燥过程中涂料表面形态演变方面的能力。高速光学线传感器可产生一条由 192 个光点组成的线,同时扫描样品表面,从而在确保无与伦比的精确度的同时提高了研究的时间效率。

采集软件的宏功能可对三维表面形态进行编程自动测量,特别适用于在特定目标时间间隔内进行多次扫描的长期测量。它大大减少了时间、精力和用户出错的可能性。在涂料干燥的过程中,表面形态的渐进变化会被持续监测和实时记录,为了解涂料的干燥机理提供有价值的信息。

此处显示的数据仅代表分析软件中可用计算的一小部分。NANOVEA 轮廓仪几乎能够测量任何表面,无论是透明表面、暗表面、反射表面还是不透明表面。

PTFE涂层磨损测试

ptfe涂层磨损测试

使用摩擦仪和机械测试器

ptfe 涂层磨损测试

编写者

李端杰,博士

简介

聚四氟乙烯(PTFE),通常被称为特氟隆,是一种具有特别低的摩擦系数(COF)和出色的耐磨性的聚合物,取决于应用的负载。聚四氟乙烯表现出卓越的化学惰性,熔点高达 327°C (620°F),并在低温下保持高强度、高韧性和自润滑性。聚四氟乙烯涂层的特殊耐磨性使其在广泛的工业应用中受到追捧,如汽车、航空航天、医疗,特别是炊具。

量化评估的重要性 ptfe涂料的定量评估

超低的摩擦系数(COF)、出色的耐磨性和高温下特殊的化学惰性的结合,使PTFE成为不粘锅涂层的理想选择。为了在研发过程中进一步提高其机械过程,以及确保在质量控制过程中对故障预防和安全措施的最佳控制,拥有一个可靠的技术来定量评估PTFE涂层的摩擦机械过程是至关重要的。精确控制涂层的表面摩擦、磨损和粘附是确保其预期性能的关键。

测量目标

在这个应用中,使用NANOVEA摩擦仪在线性往复模式下模拟了不粘锅的PTFE涂层的磨损过程。

NANOVEA T50 紧凑型
自由重量摩擦磨损测试仪

此外,NANOVEA机械测试仪被用来进行微划痕附着力测试,以确定PTFE涂层附着力失效的临界负荷。

NANOVEA PB1000 大型平台 机械测试仪

测试程序

磨损测试

使用摩擦仪的线性往复式磨损

使用 NANOVEA 评估 PTFE 涂层样品的摩擦学行为,包括摩擦系数 (COF) 和耐磨性 摩擦仪 在线性往复模式下。直径为 3 毫米(100 级)的不锈钢 440 球头用于涂覆涂层。在 PTFE 涂层磨损测试期间持续监测 COF。


磨损率K的计算公式为K=V/(F×s)=A/(F×n),其中V为磨损体积,F为法向载荷,s为滑动距离,A为磨损轨迹的横截面积,n是冲程数。使用 NANOVEA 评估磨损轨迹轮廓 光学轮廓仪,并使用光学显微镜检查磨损轨迹形态。

磨损测试参数

负载 30 N
测试时间 5分钟
滑动率 80转/分钟
轨迹的振幅 8毫米
革命 300
球体直径 3毫米
球体材料 不锈钢440
润滑油 无
气体环境 空气
温度 230C (RT)
湿度 43%

测试程序

划痕测试

使用机械测试仪进行微观划痕附着力测试

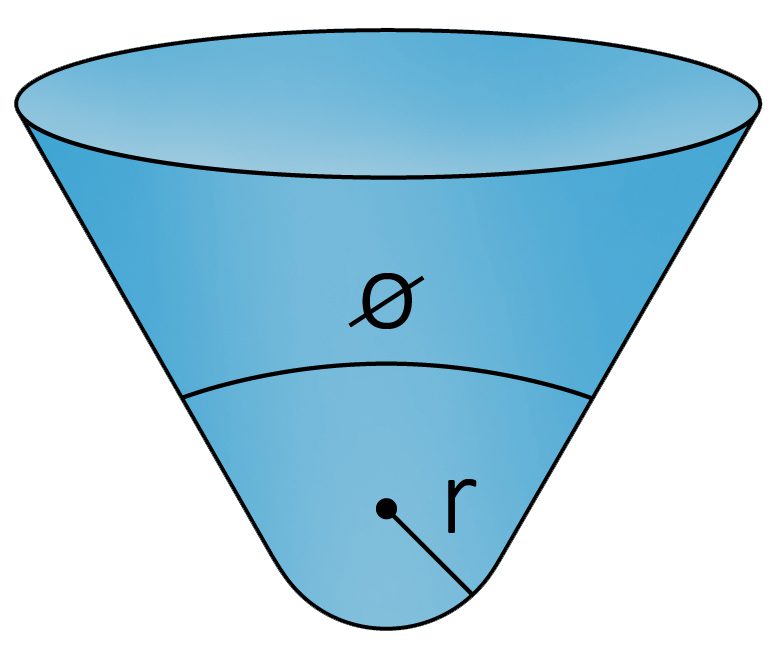
使用 NANOVEA 进行 PTFE 划痕粘附力测量 机械测试仪 在微划痕测试仪模式下使用 1200 Rockwell C 金刚石触针(半径 200 μm)进行测量。

为了确保结果的可重复性,在相同的测试条件下进行了三次测试。

划痕测试参数

装载类型 渐进的
初始负载 0.01 mN
终极装载 20 mN
装载率 40 mN/min
划痕长度 3毫米
刮擦速度,dx/dt 6.0毫米/分钟
压头的几何形状 120o Rockwell C
压印材料(尖端) 钻石
压头半径 200 μm

结果与讨论

使用摩擦仪的线性往复式磨损

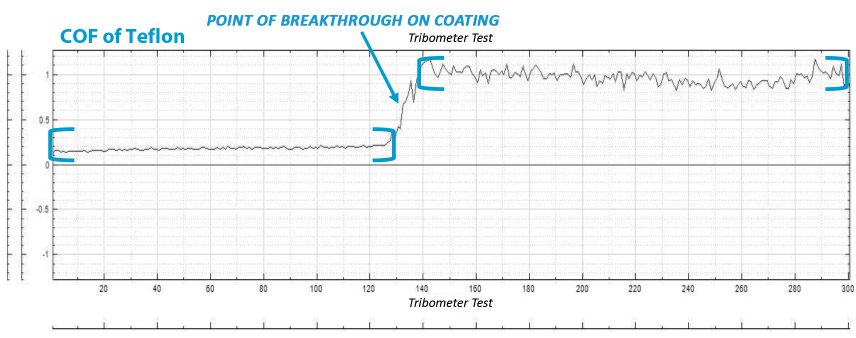
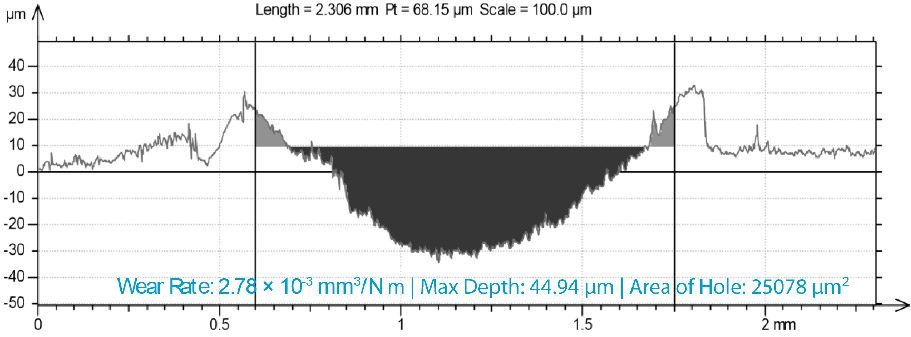
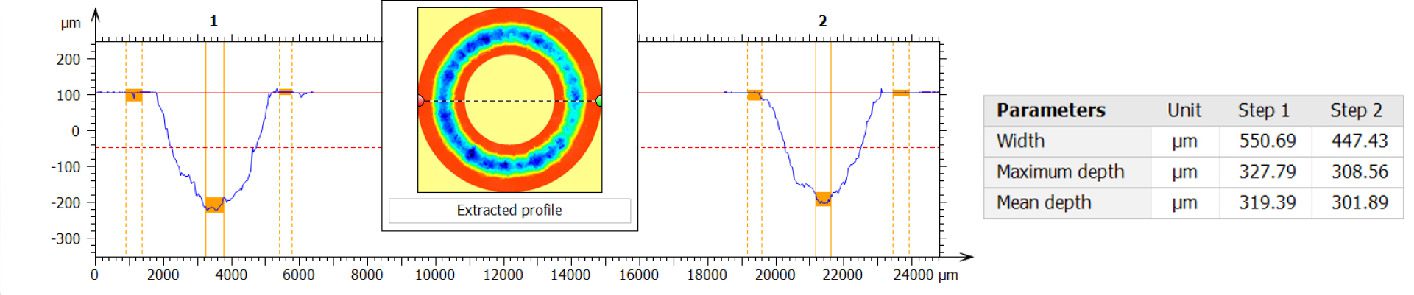
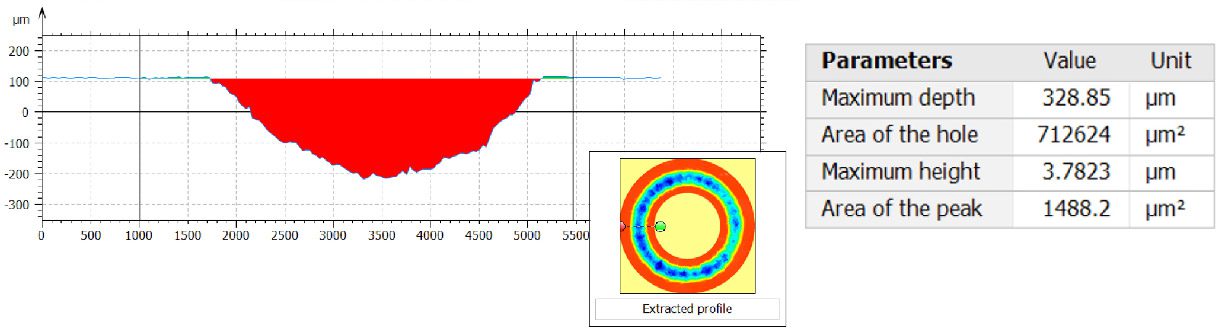
原位记录的 COF 如图 1 所示。由于 PTFE 的粘性较低,测试样品在前 130 转期间的 COF 约为 0.18。然而,一旦涂层破裂,露出下面的基材,COF 就会突然增加到~1。线性往复测试后,使用 NANOVEA 测量磨损轨迹轮廓 非接触式光学轮廓仪,如图 2 所示。根据获得的数据,计算出相应的磨损率为 ~2.78 × 10⁻³ mm3/Nm,而磨损轨迹的深度确定为 44.94 µm。

ptfe 涂层磨损研究
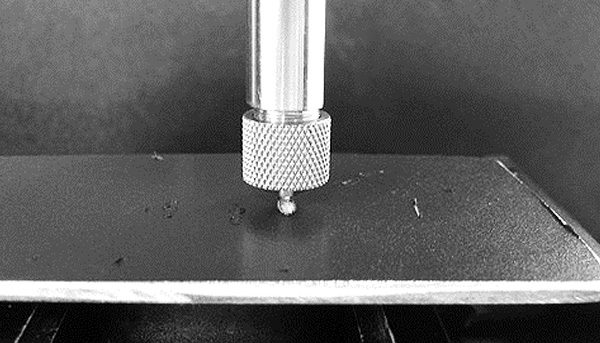
NANOVEA T50摩擦仪上的PTFE涂层磨损测试设置。
特氟隆 COF

图1: 在PTFE涂层磨损试验中COF的演变。
聚四氟乙烯磨损测试

图2: 磨损轨道PTFE的Profile提取。
突破前的PTFE

最大COF 0.217
最小COF 0.125
平均COF 0.177

突破后的PTFE

最大COF 0.217
最小COF 0.125
平均COF 0.177

表1: 磨损试验期间,突破前和突破后的COF。

结果与讨论

使用机械测试仪进行微观划痕附着力测试

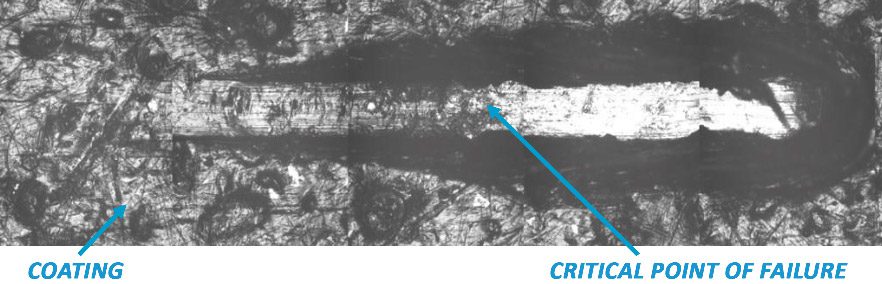
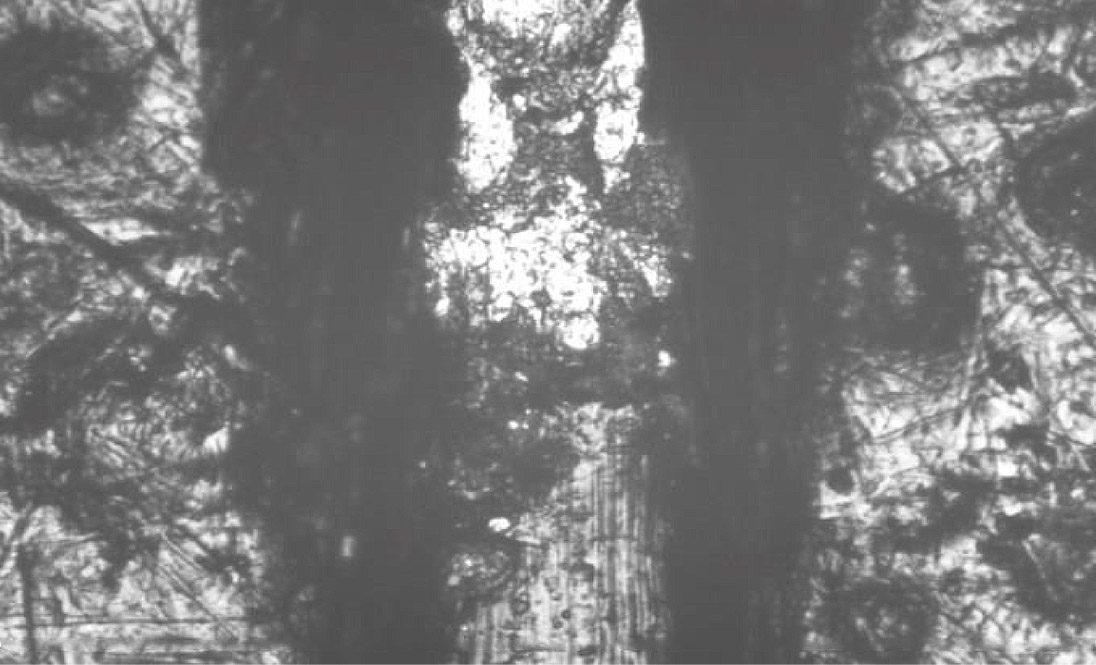
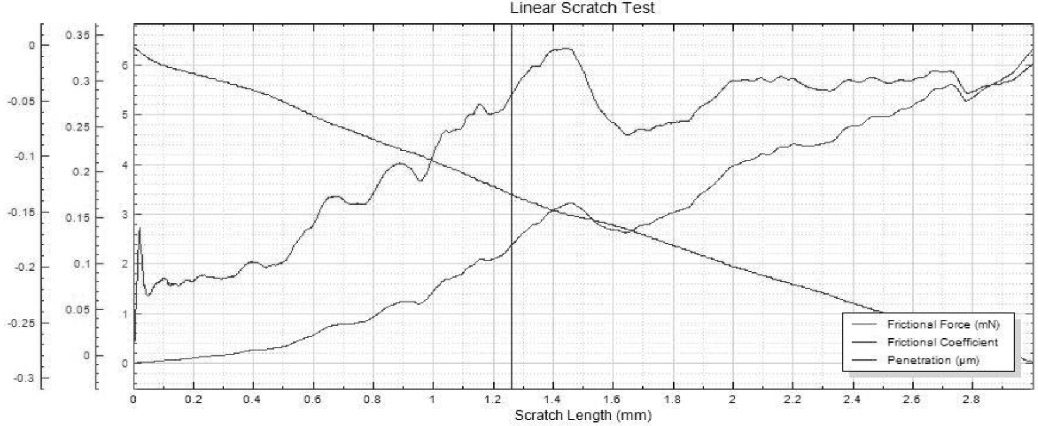
聚四氟乙烯涂层对基材的附着力是用200微米的金刚石测针进行划痕测试来测量的。显微照片显示在图3和图4中,COF的演变,以及渗透深度显示在图5中。 PTFE涂层划痕测试结果总结在表4中。随着金刚石测针的负载增加,它逐渐渗透到涂层中,导致COF的增加。当达到~8.5N的载荷时,在高压下发生了涂层的突破和基体的暴露,导致了~0.3的高COF。表2中显示的低St Dev表明了使用NANOVEA机械测试仪进行的PTFE涂层划痕测试的可重复性。

ptfe 涂层测试

图3: PTFE上的完整划痕的显微照片(10X)。

ptfe 涂层划痕测试

图4: PTFE上的完整划痕的显微照片(10X)。

ptfe 涂层摩擦测试

图5: 摩擦图显示聚四氟乙烯的临界失效点线。

摩擦 故障点 [N] 摩擦力[N]。 基金会
1 0.335 0.124 0.285
2 0.337 0.207 0.310
3 0.380 0.229 0.295
平均值 8.52 2.47 0.297
圣地亚哥 0.17 0.16 0.012

表2: 划痕试验期间的临界载荷、摩擦力和COF的总结。

结论

在这项研究中,我们使用NANOVEA T50摩擦仪在线性往复模式下对不粘锅的PTFE涂层的磨损过程进行了模拟。PTFE涂层表现出较低的COF(约0.18),涂层在130转左右出现了突破。使用NANOVEA机械测试仪对PTFE涂层与金属基体的附着力进行了定量评估,在这个测试中,涂层附着力失效的临界负荷是~8.5N。


NANOVEA摩擦仪采用符合ISO和ASTM标准的旋转和线性模式,具有精确和可重复的磨损和摩擦测试能力。它们提供了高温磨损、润滑和摩擦腐蚀的可选模块,所有这些都集成在一个系统中。这种多功能性使用户能够更准确地模拟真实的应用环境,并获得对不同材料的磨损机制和摩擦学特性的理解。


NANOVEA机械测试仪包括纳米、微观和宏观模块,每个模块都包括符合ISO和ASTM标准的压痕、划痕和磨损测试模式,在一个系统中提供最广泛和最方便的测试能力。

使用摩擦仪绘制地板的渐进式磨损图

地板耐磨性测试

采用集成轮廓仪的摩擦磨损测试仪进行地板渐进磨损测绘

地板耐磨性测试

编写者

刘志强

简介

地板材料被设计为耐用,但它们经常会因运动和家具使用等日常活动而受到磨损。为了确保其使用寿命,大多数类型的地板都具有防止损坏的保护性耐磨层。然而,耐磨层的厚度和耐用性根据地板类型和人流量水平而变化。此外,地板结构内的不同层,例如 UV 涂层、装饰层和釉料,具有不同的磨损率。这就是渐进式磨损映射的用武之地。使用 NANOVEA T2000 摩擦磨损测试仪和集成 3D 非接触式轮廓仪,可以对地板材料的性能和寿命进行精确监控和分析。通过提供对各种地板材料磨损行为的详细了解,科学家和技术专业人员可以在选择和设计新地板系统时做出更明智的决策。

渐进式磨损图对楼板的重要性

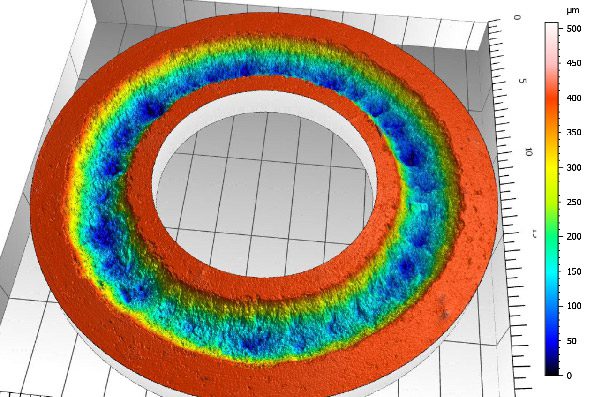
地板测试传统上以样品的磨损率为中心来确定其抗磨损的耐久性。然而,渐进式磨损图可以在整个测试过程中分析样品的磨损率,对其磨损行为提供宝贵的见解。这种深入的分析允许在摩擦数据和磨损率之间建立关联,这可以确定磨损的根本原因。应该注意的是,在整个磨损试验中,磨损率是不恒定的。因此,观察磨损的进展情况可以对样品的磨损进行更准确的评估。超越了传统的测试方法,采用渐进式磨损图谱,促进了地坪测试领域的重大进步。

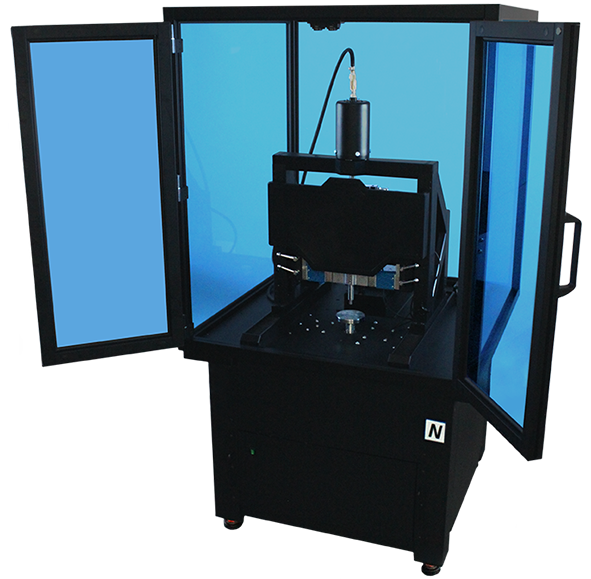
带有集成 3D 非接触式轮廓仪的 NANOVEA T2000 摩擦磨损试验机是磨损测试和体积损失测量的突破性解决方案。它能够在销和轮廓仪之间精确移动,消除磨损轨迹半径或位置的任何偏差,从而保证结果的可靠性。但这还不是全部 - 3D 非接触式轮廓仪的先进功能可实现高速表面测量,将扫描时间缩短至短短几秒。 NANOVEA T2000 能够施加高达 2,000 N 的负载并实现高达 5,000 rpm 的旋转速度 摩擦仪 在评估过程中提供多功能性和精确性。显然,该设备在渐进磨损测绘中发挥着至关重要的作用。

 
使用摩擦磨损试验机进行地板耐磨性测试
使用轮廓仪进行地板耐磨性测试

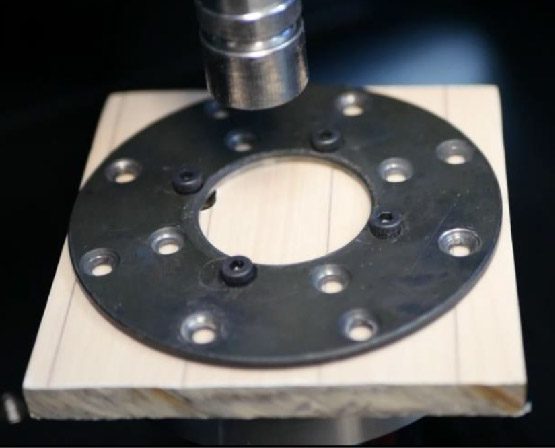
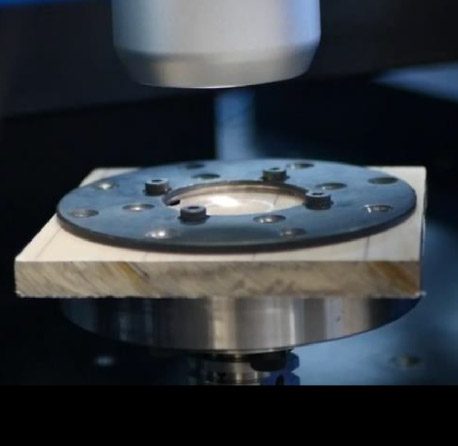
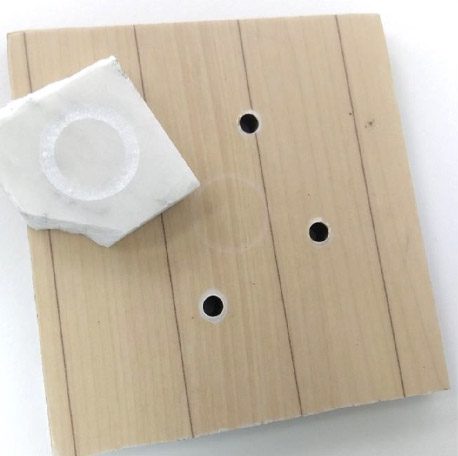
图1: 磨损测试前的样品设置 (左)和磨损测试后的磨损轨迹轮廓测量(右)。

测量目标

对两种类型的地板材料进行了渐进式磨损图测试:石材和木材。每个样品总共经历了7个测试周期,测试时间分别为2、4、8、20、40、60和120秒,从而可以比较不同时期的磨损情况。在每个测试周期后,使用NANOVEA 3D非接触式轮廓仪对磨损轨迹进行了剖析。从轮廓仪收集的数据中,可以使用NANOVEA摩擦仪软件或我们的表面分析软件Mountains中的集成功能来分析孔的体积和磨损率。

NANOVEA T2000 高负荷
气动摩擦磨损试验机

样品

木材和石材的磨损图谱测试样本

磨损图谱测试参数

负载40 N
测试时间变化多端
速度200转/分钟
RADIUS10毫米
距离变化多端
球体材料碳化钨
球体直径10毫米

在7个周期中使用的测试时间为 2、4、8、20、40、60和120秒分别。 所走的距离是 0.40,0.81,1.66,4.16,8.36,12.55,和25.11米。

磨损测绘结果

木地板

测试周期最大COF最小COF平均。价值链
10.3350.1240.275
20.3370.2070.295
30.3800.2290.329
40.3930.2650.354
50.3520.2050.314
60.3450.1990.312
70.3150.2110.293


辐射方向

测试周期总体积损失(µm3总距离
行驶(米)
磨损率
(mm/Nm) x10-5
瞬时磨损率
(mm/Nm) x10-5
12962476870.401833.7461833.746
23552452271.221093.260181.5637
35963713262.88898.242363.1791
48837477677.04530.629172.5496
5120717995115.40360.88996.69074
6147274531827.95293.32952.89311
7185131921053.06184.34337.69599
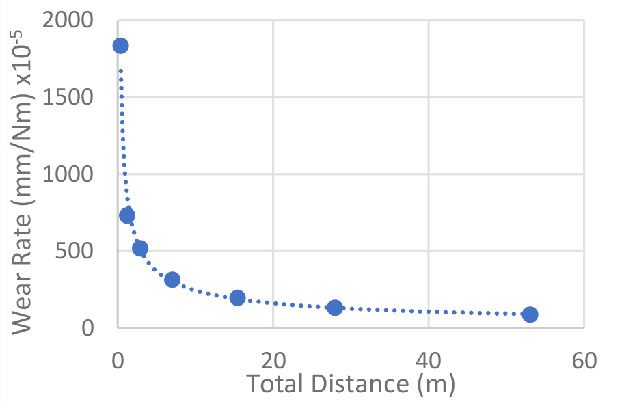
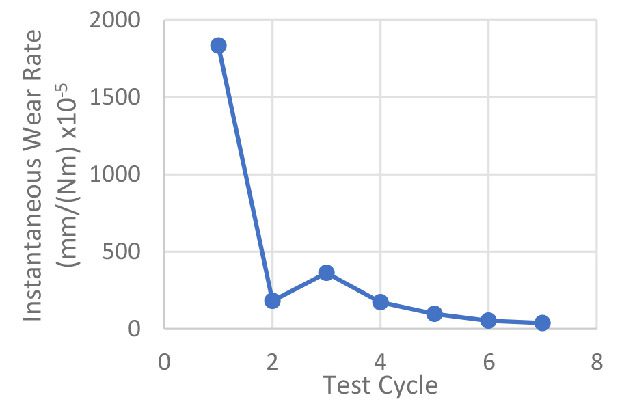
木材渐进式磨损率与总距离的关系
木地板磨损率

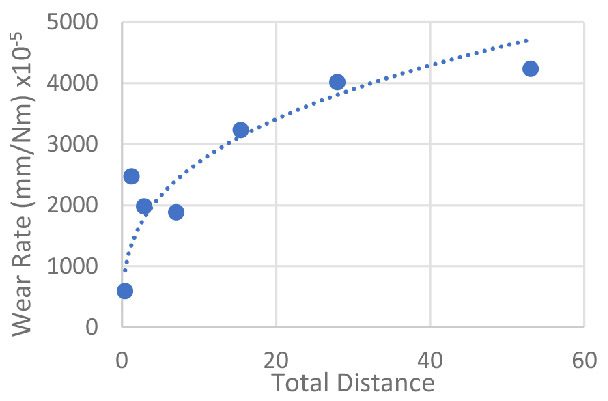
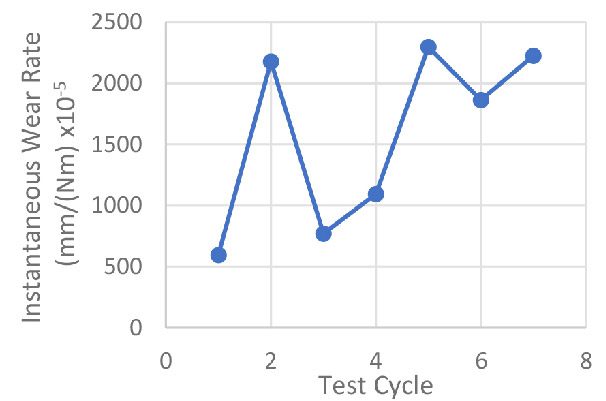
图2: 磨损率与总行驶距离的关系(左图)
和木地板的瞬时磨损率与测试周期(右图)。

地板摩擦系数测试
木地板的渐进式磨损图

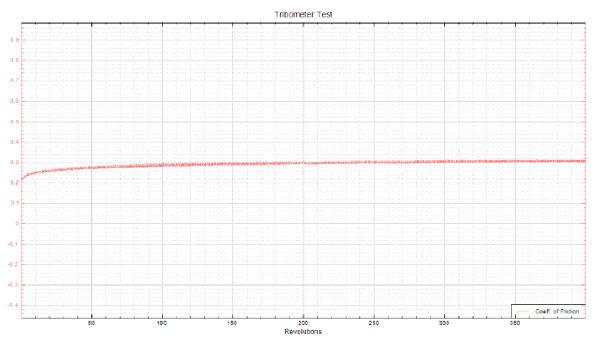
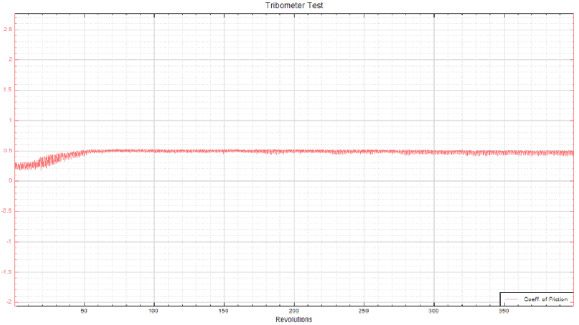
图3: 木地板上的#7测试的COF图和磨损轨迹的三维视图。

磨损测绘提取的剖面图
地板耐磨测试结果
地板表面特性表征

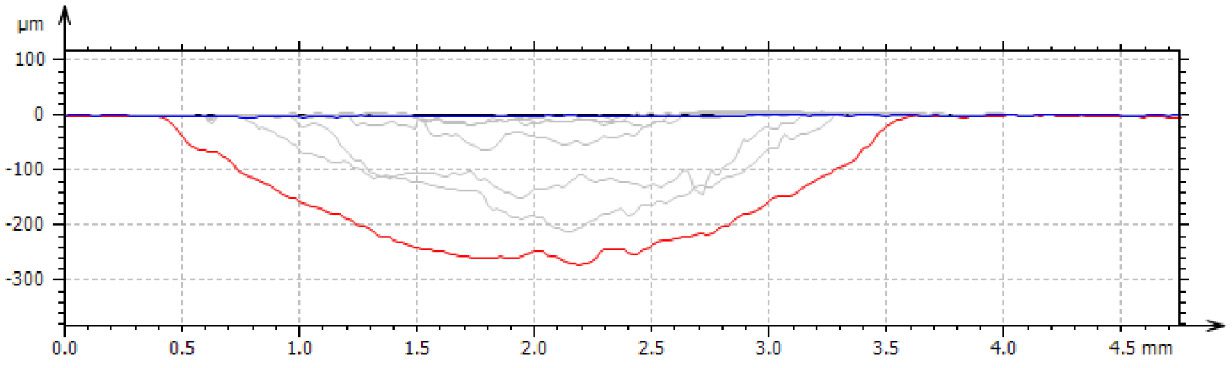
图4: #7试验的木质磨损轨道的横断面分析

渐进式磨损图的体积和面积分析

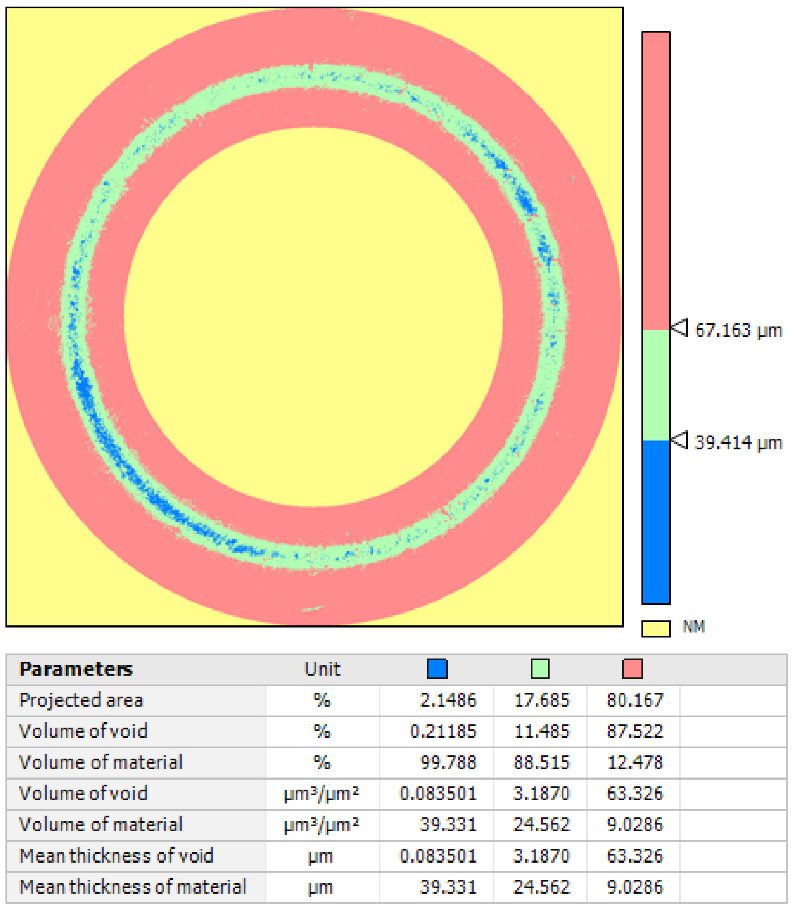
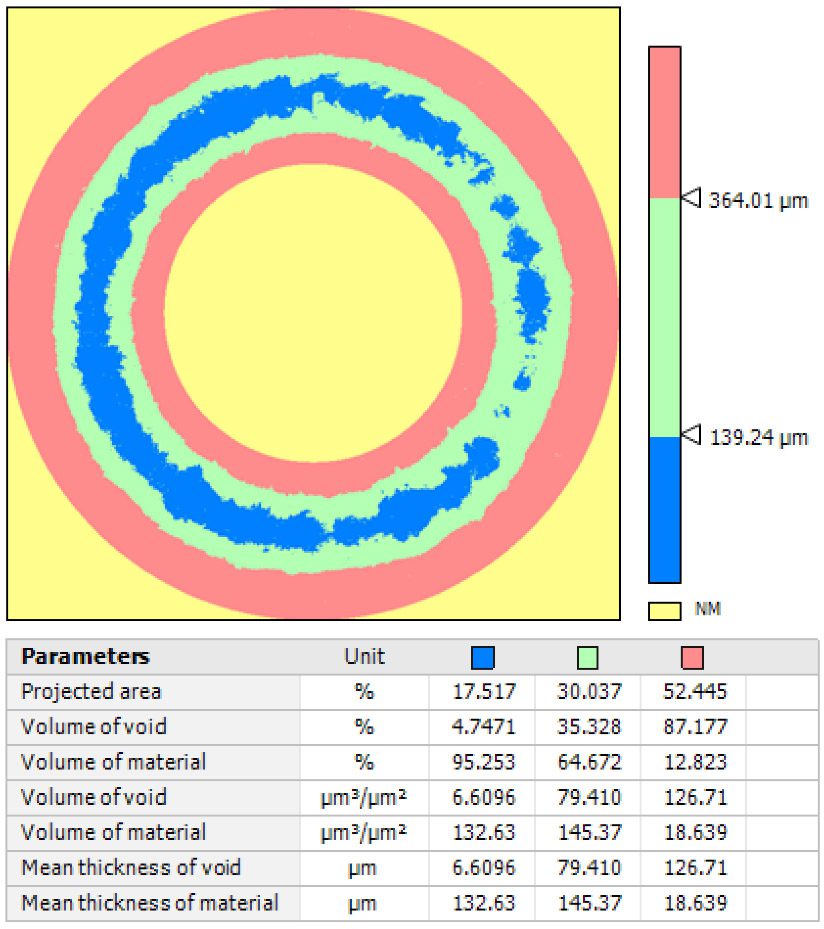
图5: 木质样品测试#7的磨损轨迹的体积和面积分析。

磨损测绘结果

石材地板

测试周期最大COF最小COF平均。价值链
10.2490.0350.186
20.3490.1970.275
30.2940.1540.221
40.5030.1240.273
50.5480.1060.390
60.5100.1290.434
70.5270.1810.472


辐射方向

测试周期总体积损失(µm3总距离
行驶(米)
磨损率
(mm/Nm) x10-5
瞬时磨损率
(mm/Nm) x10-5
1962788460.40595.957595.9573
28042897311.222475.1852178.889
313161478552.881982.355770.9501
431365302157.041883.2691093.013
51082173218015.403235.1802297.508
62017496034327.954018.2821862.899
74251206342053.064233.0812224.187
石材地板的磨损率与距离
石材地板的瞬时磨损率图

图6: 磨损率与总行程对比(左)。
和石料地板的瞬时磨损率与测试周期(右图)。

地板耐磨性摩擦学测试
石材地面的三维轮廓磨损轨道

图7: #7试验在石材地板上的COF图和磨损轨迹的三维视图。

石材地板渐进式磨损测绘提取的剖面图
石材地坪提取剖面最大深度和高度的孔和峰的面积
地板摩擦学测试

图8: #7试验的石料磨损轨迹的横截面分析。

木地板渐进式磨损图的体积分析

图9: #7号石料样品的磨损痕迹的体积和面积分析。

讨论

瞬时磨损率用以下公式计算:
地板配方的渐进式磨损图

其中V是一个孔的体积,N是负载,X是总距离,这个方程式描述了测试周期之间的磨损率。瞬时磨损率可以用来更好地识别整个测试过程中的磨损率变化。

两种样品都有非常不同的磨损行为。随着时间的推移,木地板开始时的磨损率很高,但很快就下降到一个较小的稳定值。对于石材地板来说,磨损率似乎从一个低值开始,并随着周期的推移趋向于一个较高的值。瞬时磨损率也显示出很小的一致性。造成这种差异的具体原因尚不确定,但可能是由于样品的结构造成的。石材地板似乎由松散的颗粒组成,与木材的紧凑结构相比,其磨损程度不同。要确定这种磨损行为的原因,还需要进行更多的测试和研究。

摩擦系数(COF)的数据似乎与观察到的磨损行为一致。木质地板的COF图在整个周期中看起来是一致的,补充了其稳定的磨损率。石材地板的平均摩擦系数在整个循环过程中都在增加,这与磨损率随循环增加的情况类似。摩擦图的形状也有明显的变化,表明球与石材样品的互动方式发生了变化。这在第二周期和第四周期最为明显。

结论

NANOVEA T2000摩擦仪通过分析两个不同地板样品之间的磨损率,展示了其进行渐进式磨损绘图的能力。暂停连续的磨损测试,用NANOVEA 3D非接触式轮廓仪扫描表面,对材料随时间变化的磨损行为有了宝贵的了解。

NANOVEA T2000摩擦磨损仪与集成的3D非接触式轮廓仪提供了各种各样的数据,包括COF(摩擦系数)数据、表面测量、深度读数、表面可视化、体积损失、磨损率等等。这套全面的信息使用户能够更深入地了解系统和样品之间的相互作用。NANOVEA T2000摩擦磨损仪具有可控负载、高精度、易于使用、高负载、宽速度范围和附加环境模块等特点,将摩擦学提升到一个新的水平。

使用纳米压痕对软木进行动态机械分析

动态机械分析

使用纳米压痕法对软木进行检测

编写者

刘志强

简介

动态机械分析(DMA)是一种强大的技术,用于研究材料的机械性能。在这个应用中,我们重点分析了软木,一种广泛用于葡萄酒密封和老化过程的材料。软木,从亚栎树的树皮中获得,表现出独特的细胞结构,提供类似于合成聚合物的机械性能。在一个轴上,软木具有蜂窝状结构。其他两个轴的结构是多个类似矩形的棱镜。这使软木具有不同的机械性能,取决于被测试的方向。

动态机械分析(DMA)测试在评估软木机械性能方面的重要性

软木塞的质量在很大程度上取决于其机械和物理特性,这对其在葡萄酒密封方面的有效性至关重要。决定软木塞质量的关键因素包括弹性、绝缘性、回弹力以及对气体和液体的不渗透性。通过利用动态机械分析(DMA)测试,我们可以定量评估软木塞的弹性和回弹特性,提供一个可靠的评估方法。

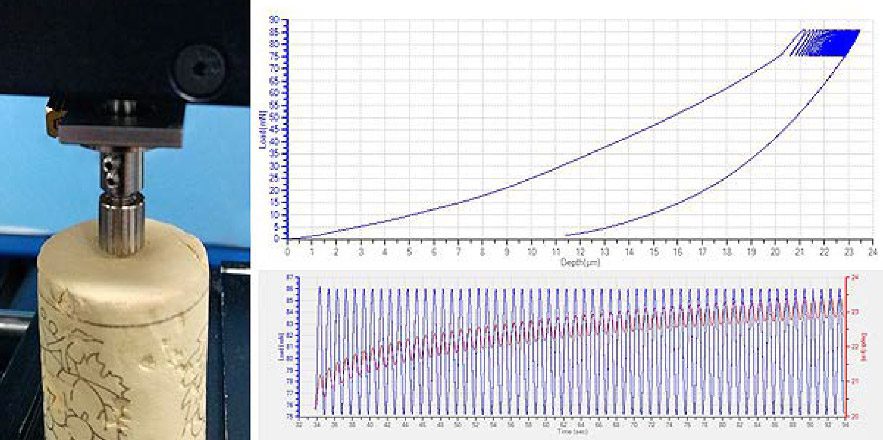
NANOVEA PB1000机械测试仪在 纳米压痕 DMA模式可以对这些特性进行表征,特别是杨氏模量、存储模量、损失模量和tan delta(tan(δ))。DMA测试还允许收集关于软木材料的相移、硬度、应力和应变的宝贵数据。通过这些综合分析,我们对软木塞的机械行为及其在葡萄酒密封应用中的适用性有了更深入的了解。

测量目标

在这项研究中,使用NANOVEA PB1000机械测试仪在纳米压痕模式下对四个软木塞进行动态机械分析(DMA)。软木塞的质量被标示为:1 - Flor, 2 - First, 3 - Colmated, 4 - Synthetic rubber.对每个软木塞在轴向和径向都进行了DMA压痕测试。通过分析软木塞的机械反应,我们旨在深入了解其动态行为,并评估其在不同方向上的性能。

NANOVEA

PB1000

测试参数

最大力气75 mN
装载率150 mN/min
卸载率150 mN/min
AMPLITUDE5 mN
频度1赫兹
CREEP60 s

压头类型

球类

51200钢

3毫米直径

结果

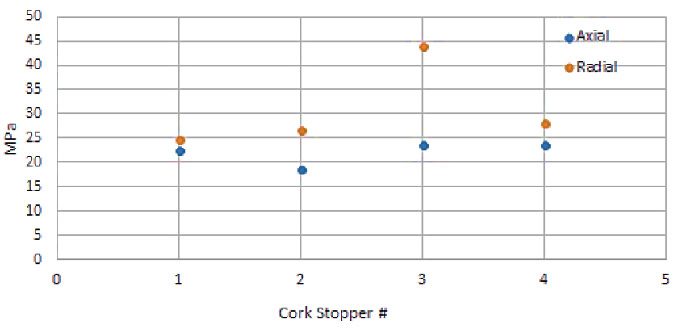
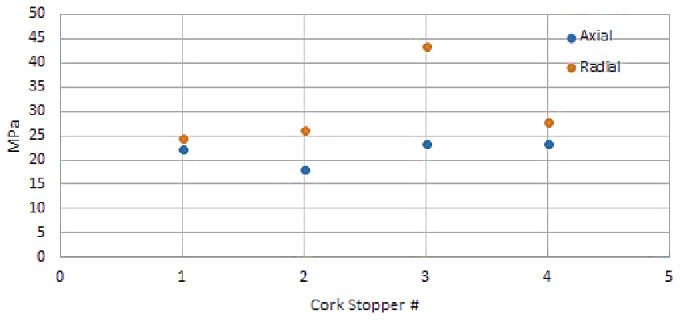
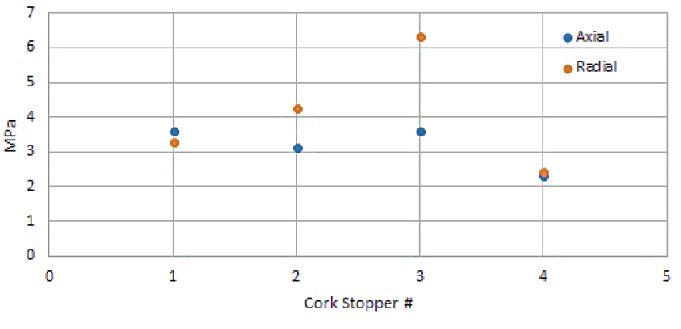
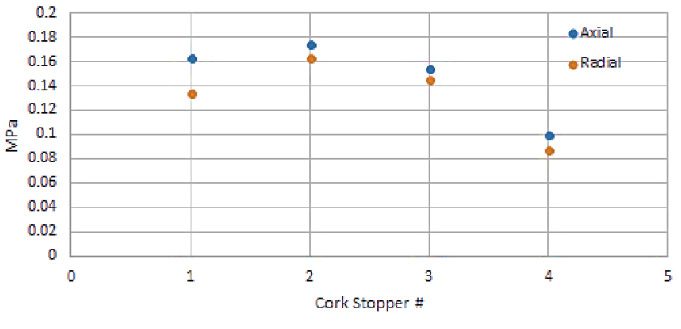
在下面的表格和图表中,杨氏模量、储存模量、损失模量和tan delta在每个样品和方向之间进行了比较。

杨氏模量: Stiffness;高值表示stiff,低值表示flexible。

储存模数: 弹性反应;储存在材料中的能量。

损失模量: 粘性反应;由于热而损失的能量。

谭(δ): 阻尼;高值表示更多的阻尼。

轴向

塞子杨氏模量存储模量亏损模式TAN
#(MPa)(MPa)(MPa)(δ)
122.567522.272093.6249470.162964
218.5466418.271533.1623490.17409
323.7538123.472673.6178190.154592
423.697223.580642.3470080.099539


辐射方向

塞子杨氏模量存储模量亏损模式TAN
#(MPa)(MPa)(MPa)(δ)
124.7886324.565423.3082240.134865
226.6661426.317394.2862160.163006
344.0786743.614266.3659790.146033
428.0475127.941482.4359780.087173

杨氏模量

存储模量

亏损模式

TAN DELTA

在软木塞之间,在轴向测试时,杨氏模量差别不大。只有塞子#2和#3在径向和轴向之间的杨氏模量有明显差异。因此,储能模量和损耗模量在径向方向上也将高于轴向方向。塞子#4显示出与天然软木塞类似的特性,除了损失模量。这相当有趣,因为这意味着天然软木塞比合成橡胶材料具有更高的粘性。

结论

纳诺维娅 机械测试仪 在纳米划痕测试仪模式下,可以模拟许多现实生活中油漆涂层和硬质涂层的故障。通过以受控和密切监控的方式施加不断增加的负载,该仪器可以识别发生负载故障的情况。然后可以将其用作确定耐刮擦性定量值的方法。测试的涂层没有风化,已知在约 22 mN 时出现第一道裂纹。值接近 5 mN,很明显,7 年一圈已经使油漆退化。

对原始轮廓进行补偿,可以获得划痕期间的修正深度,也可以测量划痕后的残留深度。这就提供了关于涂层在增加载荷下的塑性与弹性行为的额外信息。裂纹和变形的信息对改善硬涂层都有很大的作用。非常小的标准偏差也显示了该仪器技术的可重复性,这可以帮助制造商提高他们的硬涂层/涂料的质量,并研究风化的影响。

金属基材上涂料的纳米划痕和磨损测试

纳米划痕和 Mar 测试

金属基材上的油漆

编写者

苏珊娜-卡贝罗

简介

带或不带硬涂层的油漆是最常用的涂料之一。我们在汽车上、墙壁上、电器上以及几乎任何需要一些保护性涂层或只是为了美观的东西上都能看到它。用于保护底层基材的油漆通常含有防止油漆起火的化学品,或者仅仅是防止其失色或开裂。通常情况下,用于审美目的的油漆有各种颜色,但不一定是为了保护其底层,也不一定是为了延长使用寿命。

然而,所有的油漆都会随着时间的推移发生一些风化。涂料的风化往往会改变其属性,使之与制造者的意图不符。它可以更快断裂,受热后剥落,颜色变淡或开裂。随着时间的推移,油漆的不同属性的变化是为什么制造商off了如此广泛的选择。油漆是为满足个别客户的不同要求而定制的。

纳米划痕测试对质量控制的重要性

涂料制造商的一个主要关注点是他们的产品是否能够承受开裂。一旦油漆开始开裂,它就不能保护它所应用的基材;因此,不能满足他们的客户。例如,如果一根树枝碰巧划过一辆汽车的侧面,紧接着油漆就开始开裂,油漆的制造商就会因为油漆质量差而失去业务。油漆的质量是非常重要的,因为如果油漆下的金属暴露出来,它可能会因为新的暴露而开始生锈或腐蚀。


像这样的原因适用于其他几个光谱,如家庭和办公用品和电子产品,玩具,研究工具等。虽然当他们第一次将油漆涂在金属涂层上时,油漆可能是抗裂的,但随着时间的推移,当样品上发生了一些风化后,其性能可能会发生变化。这就是为什么让油漆样品在其风化阶段进行测试非常重要。虽然在高负荷的压力下开裂可能是不可避免的,但制造商必须预测随着时间的推移,这种变化可能会有多大的削弱,以及affecting scratch必须有多深,以便为他们的消费者提供最好的产品。

测量目标

我们必须以控制和监测的方式来模拟划痕的过程,以观察样品的行为effects。在这个应用中,NANOVEA PB1000机械测试仪在纳米划痕测试模式下被用来测量导致金属基体上约7年的30-50微米厚的油漆样品失效所需的负载。

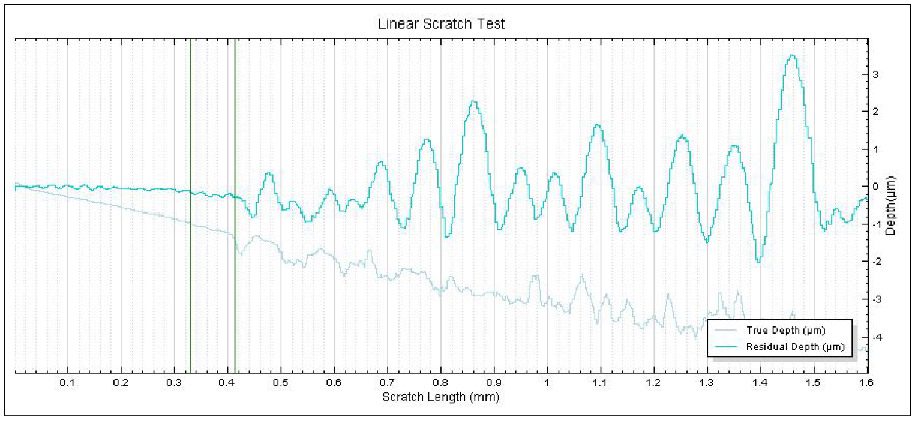
一支2 μm的钻石头测针在0.015 mN到20.00 mN的渐进负荷下,对涂层进行划痕。我们用0.2 mN的载荷对涂料进行了前后扫描,以确定划痕的真实深度值。真实深度分析了测试期间样品的塑性和弹性变形;而后扫描只分析了划痕的塑性变形。涂层因开裂而失效的点被当作是失效点。我们以ASTMD7187为指导来确定我们的测试参数。


我们可以得出结论,使用风化的样品;因此,在较弱的阶段测试油漆样品,为我们提供了较低的故障点。


对这个样本进行了五次测试,以便

确定准确的失效临界载荷。

NANOVEA

PB1000

测试参数

以下 ASTM D7027

使用配备了高速传感器的NANOVEA ST400扫描粗糙度标准件的表面,该传感器产生了192个点的亮线,如图1所示。这192个点同时扫描样品表面,导致扫描速度大大增加。

装载类型 渐进的
初始负载 0.015 mN
终极装载 20 mN
装载率 20 mN/min
划痕长度 1.6毫米
刮擦速度,dx/dt 1.601毫米/分钟
预扫描加载 0.2 mN
扫瞄后加载 0.2 mN
锥形压头90°锥体2µm尖端半径

压头类型

锥形

钻石90°锥体

2微米的尖端半径

锥形压头 钻石90°锥体 2微米尖端半径

结果

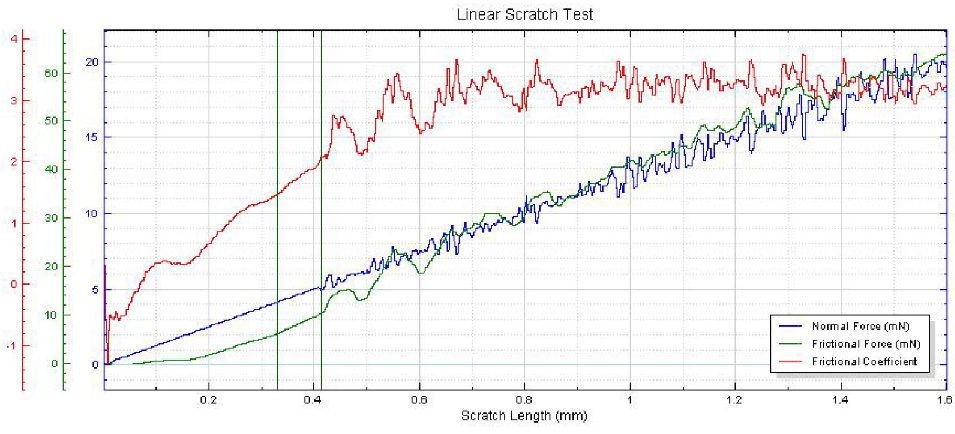
本节介绍了在划痕试验中收集的故障数据。第一部分描述了在划痕中观察到的故障,并定义了所报告的临界载荷。下一部分包含了所有样品的临界载荷的汇总表,以及一个图形表示。最后一部分介绍了每个样品的详细结果:每个划痕的临界载荷,每个故障的显微照片,以及测试的图表。

观察到的故障和关键负载的定义

关键的失败:

初始损害

这是沿划痕轨道观察到的第一个损伤点。

纳米级划痕 临界故障 初始损坏

关键的失败:

完全损坏

在这一点上,损坏比较严重的地方是油漆沿着刮痕裂开了。

纳米级划痕 关键故障 完全损坏

详细结果

* 失效值取自于基材开裂点。

重要负载
划痕模块 初始伤害[mN] 。 完全损坏 [µm]
1 14.513 4.932
2 3.895 4.838
3 3.917 4.930
平均数 3.988 4.900
STD DEV 0.143 0.054
从纳米划痕测试中得到的完整划痕的显微照片(1000倍放大)。

图2: 完整划痕的显微照片(1000倍放大)。

纳米划痕测试的初始损伤显微照片(1000倍放大)。

图3: 初始损伤的显微照片(1000倍放大)。

纳米划痕测试的完全损坏的显微照片(1000倍放大)。

图4: 完全损坏的显微照片(1000倍放大)。

线性纳米划痕测试的摩擦力和摩擦系数

图5: 摩擦力和摩擦系数。

线性纳米划痕表面轮廓

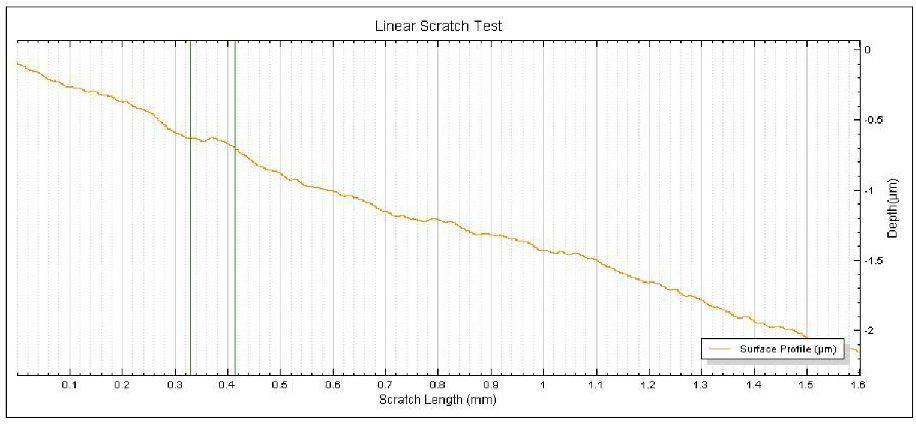
图6: 表面轮廓。

线性纳米划痕测试的真实深度和残余深度

图7: 真实深度和残余深度。

结论

纳诺维娅 机械测试仪 在里面 纳米划痕测试仪 模式可以模拟许多现实生活中的油漆涂层和硬涂层的故障。通过以受控和密切监测的方式施加越来越大的负载,该仪器可以确定在何种负载下会发生故障。然后,这可以作为确定耐刮擦性的定量值的方法。所测试的涂层,在没有风化的情况下,已知在大约22毫牛时出现第一道裂纹。如果数值接近5 mN,很明显,7年的搭接已经使涂料退化了。

对原始轮廓的补偿可以在划痕期间获得修正的深度,并测量划痕后的残余深度。这就提供了关于涂层在增加载荷下的塑性与弹性行为的额外信息。裂纹和变形的信息对改善硬涂层都有很大的作用。非常小的标准偏差也显示了仪器技术的可重复性,这可以帮助制造商提高其硬涂层/涂料的质量,并研究风化的影响。

使用三维轮廓仪进行粗糙度测绘检测

粗糙度测绘检查

使用三维轮廓仪测量

编写者

杜安杰,博士

简介

表面粗糙度和纹理是影响产品最终质量和性能的关键因素。对表面粗糙度、质地和一致性的全面了解对于选择最佳的加工和控制措施至关重要。需要对产品表面进行快速、可量化和可靠的在线检测,以便及时发现有缺陷的产品并优化生产线条件。

3D非接触式轮廓仪对在线表面检测的重要性

产品的表面缺陷是由材料加工和产品制造造成的。在线表面质量检测可确保对最终产品进行最严格的质量控制。纳诺维娅 3D 非接触式光学轮廓仪 利用具有独特功能的色光技术,无需接触即可确定样品的粗糙度。线传感器能够高速扫描大表面的 3D 轮廓。由分析软件实时计算的粗糙度阈值可作为快速可靠的通过/失败工具。

测量目标

在这项研究中,NANOVEA ST400配备了一个高速传感器,用于检测有缺陷的Teflon样品的表面,以展示NANOVEA的能力。

非接触式测厚仪在生产线上提供快速和可靠的表面检测。

NANOVEA

ST400

结果与讨论

三维表面分析 粗糙度标准样品

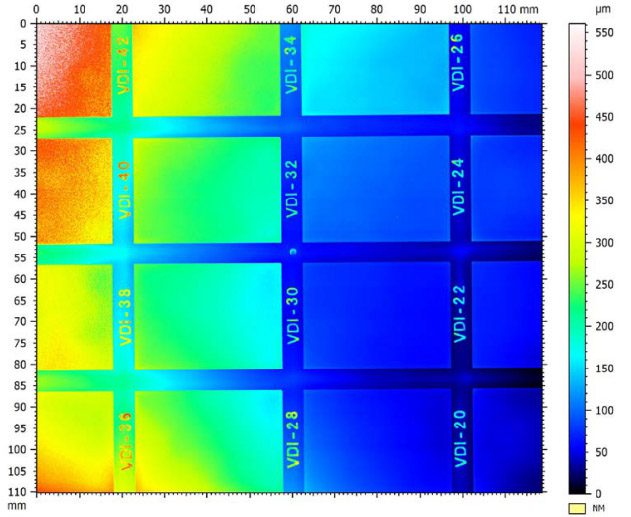
使用配备了高速传感器的NANOVEA ST400扫描粗糙度标准件的表面,该传感器产生了192个点的亮线,如图1所示。这192个点同时扫描样品表面,导致扫描速度大大增加。

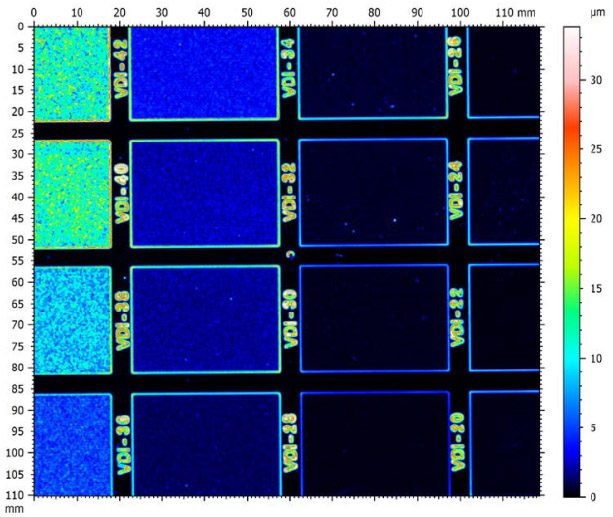
图2显示了粗糙度标准样品的表面高度图和粗糙度分布图的假彩色视图。在图2a中,粗糙度标准样品表现出略微倾斜的表面,如每个标准粗糙度块中不同的颜色梯度所代表的那样。在图2b中,均匀的粗糙度分布显示在不同的粗糙度块中,其颜色代表了块中的粗糙度。

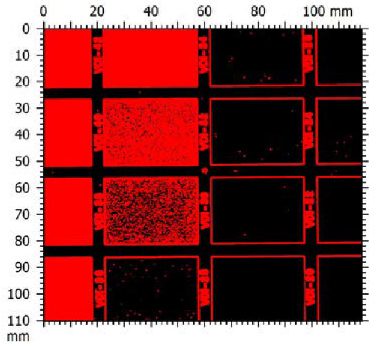
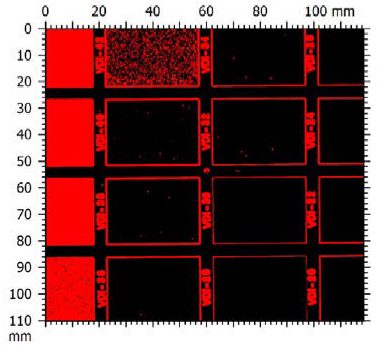
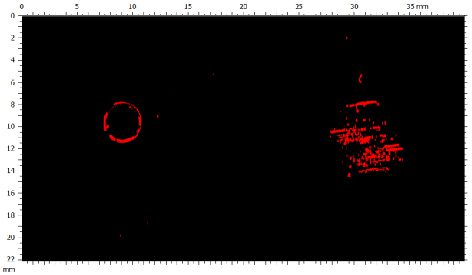
图3显示了分析软件根据不同的粗糙度阈值生成的合格/不合格图的例子。当表面粗糙度高于某个设定的阈值时,粗糙度区块会以红色显示。这为用户提供了一个工具,可以设置一个粗糙度阈值来确定样品的表面质量。

图1: 粗糙度标准样品上的光学线传感器扫描

a. 地表高度图:

b. 粗糙度图:

图2: 粗糙度标准样品的表面高度图和粗糙度分布图的假彩色视图。

图3: 基于粗糙度阈值的通过/失败图。

有缺陷的天线样品的表面检查

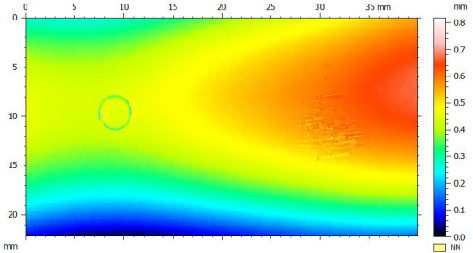
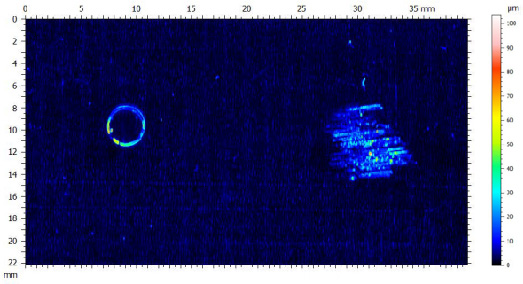
Teflon样品表面的表面高度图、粗糙度分布图和合格/不合格粗糙度阈值图显示在图4。如表面高度图所示,Teflon样品在样品的右侧中心有一个山脊的形式。

a. 地表高度图:

图4b的调色板上的不同颜色代表了局部表面的粗糙度值。粗糙度图显示了Teflon样品完整区域内的均匀粗糙度。然而,缺陷,以缩进环和磨损疤痕的形式,以明亮的颜色突出。用户可以很容易地设置一个通过/失败的粗糙度阈值来定位表面缺陷,如图4c所示。这样的工具允许用户在生产线上现场监测产品的表面质量,及时发现有缺陷的产品。当产品经过在线光学传感器时,实时的粗糙度值被计算和记录下来,这可以作为一个快速而可靠的质量控制工具。

b. 粗糙度图:

c. 通过/失败 粗糙度阈值图:

图4: 表面高度图、粗糙度分布图和 Teflon样品表面的通过/失败粗糙度阈值图。

结论

在这个应用中,我们展示了NANOVEA ST400 3D非接触式光学轮廓仪配备的光学线传感器是如何以一种有效和高效的方式作为可靠的质量控制工具。

光学线传感器产生一条由192个点组成的亮线,同时扫描样品表面,导致扫描速度显著提高。它可以安装在生产线上,就地监测产品的表面粗糙度。粗糙度阈值作为确定产品表面质量的可靠标准,使用户能够及时发现有缺陷的产品。

这里显示的数据只代表了分析软件中的一部分计算结果。NANOVEA轮廓仪几乎可以测量任何领域的表面,包括半导体、微电子、太阳能、光纤、汽车、航空航天、冶金、加工、涂层、制药、生物医学、环境和许多其他领域。

摩擦试验机测高温下划痕硬度

高温划痕硬度

使用摩擦仪

编写者

杜安杰,博士

简介

硬度衡量的是材料对永久或塑性变形的抵抗力。划痕硬度测试最初是由德国矿物学家弗里德里希-莫尔斯在1820年开发的,它确定了材料对尖锐物体的摩擦造成的划痕和磨损的硬度。1.莫氏标度是一个比较指数,而不是一个线性标度,因此,ASTM标准G171-03所述,开发了一个更准确和定性的划痕硬度测量方法。2.它测量金刚石测针产生的划痕的平均宽度并计算出划痕硬度数(HSP)。

高温下测量划痕硬度的重要性

材料是根据服务要求来选择的。对于涉及重大温度变化和热梯度的应用,测试材料在高温下的机械性能以充分了解其机械极限是至关重要的。材料,特别是聚合物,通常在高温下会软化。很多机械故障是由蠕变变形和热疲劳引起的,只有在高温下才会发生。因此,需要一种可靠的技术来测量高温下的硬度,以确保为高温应用正确选择材料。

测量目标

在本研究中,NANOVEA T50 摩擦试验机在室温至 300°C 的不同温度下测量特氟龙样品的划痕硬度。执行高温划痕硬度测量的能力使得 NANOVEA 摩擦仪 用于高温应用材料的摩擦学和机械评估的多功能系统。

NANOVEA

T50

测试条件

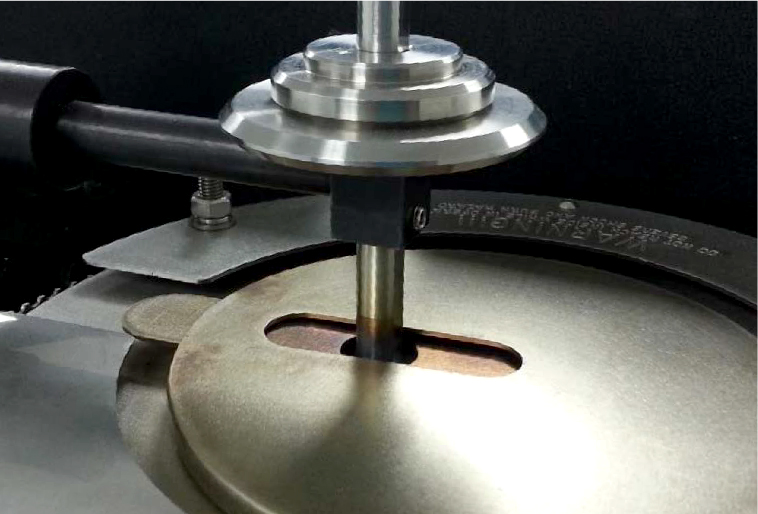
NANOVEA T50摩擦试验机可用于室温(RT)到300℃的温度范围内对特氟隆样品进行划痕硬度测试。特富龙的熔点为326.8°C。使用顶角为120°、尖端半径为200 µm的锥形金刚石测针。特氟隆样品被固定在旋转式样品台上,与平台中心的距离为10毫米。样品被烤箱加热,在RT、50°C、100°C、150°C、200°C、250°C和300°C的温度下进行测试。

测试参数

高温划痕硬度的测量

常态力 2 N
滑动速度 1毫米/秒
划痕长度 每个温度8毫米
气体环境 空气
温度 RT, 50°C, 100°C, 150°C, 200°C, 250°C, 300°C。

结果与讨论

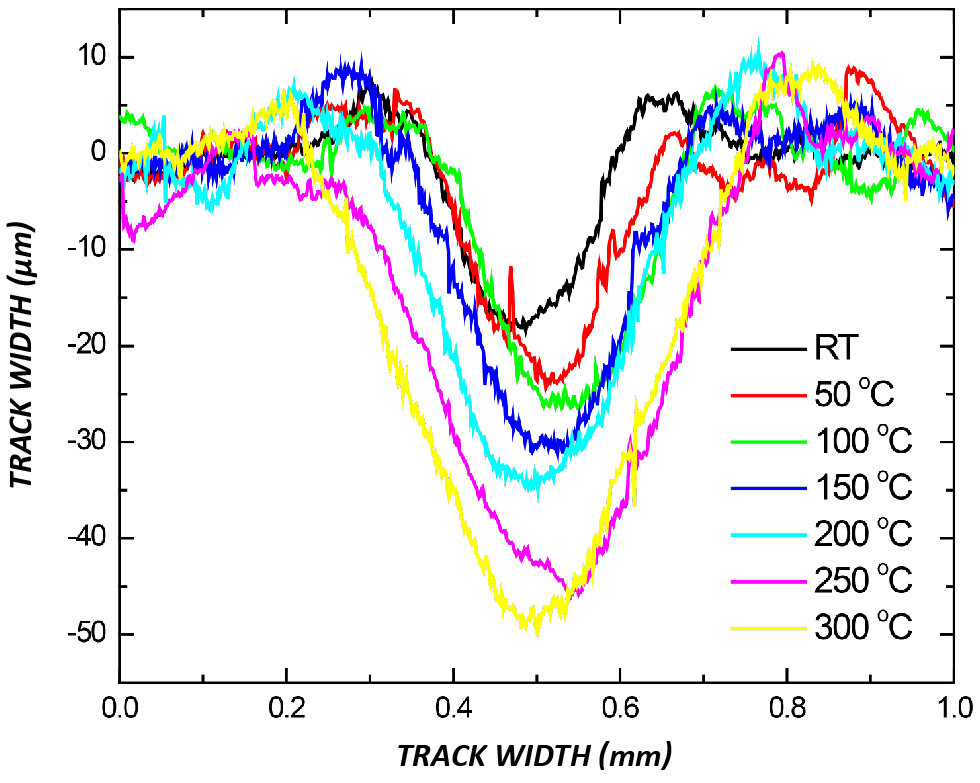
为了比较不同温度下的划痕硬度,图1显示了特氟龙样品在不同温度下的划痕轮廓。当测针以2N的恒定载荷行进时,在划痕边缘形成材料堆积,并刺入特氟隆样品,将划痕中的材料推向一侧并使之变形。

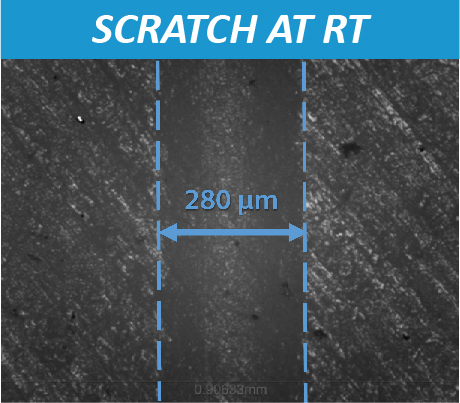
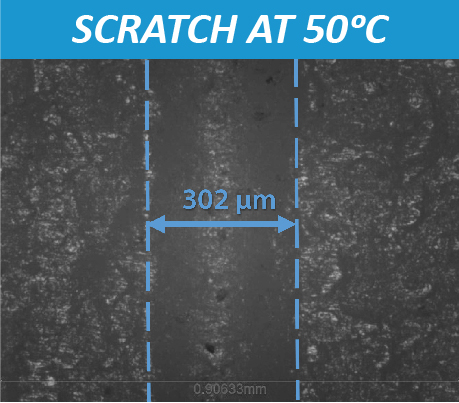
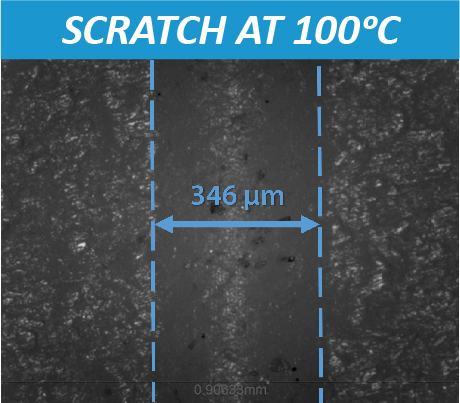
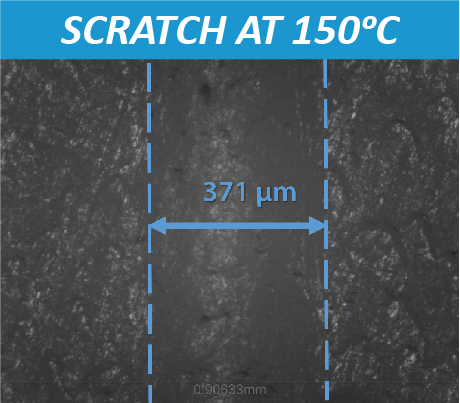
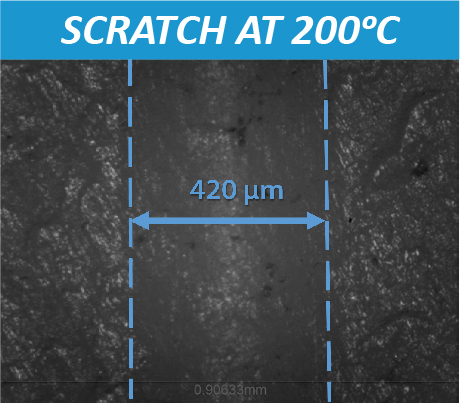
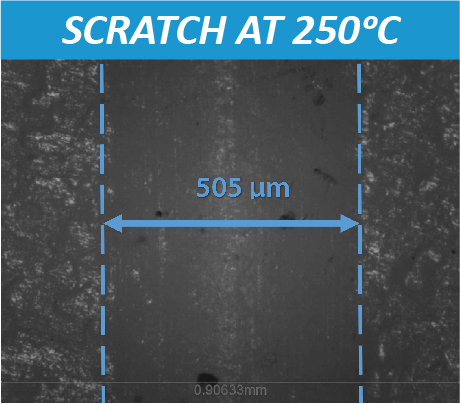
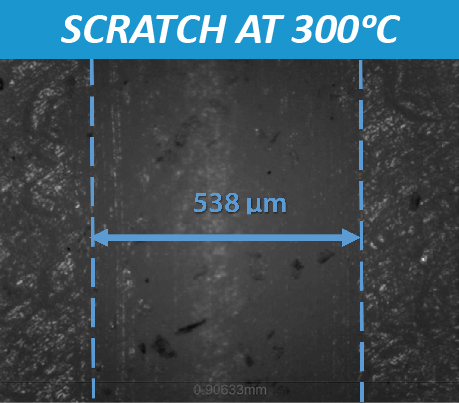
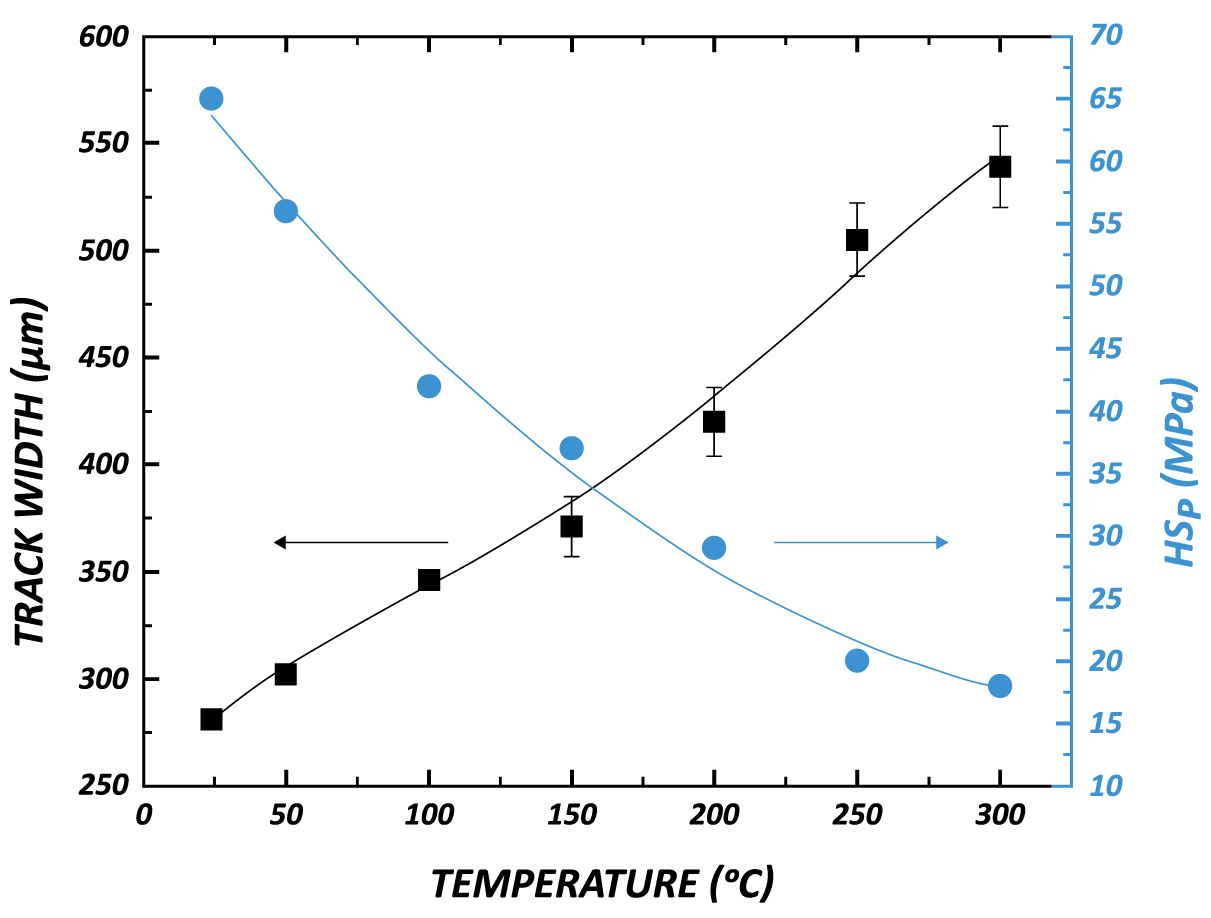
如图2所示,在光学显微镜下检查划痕。显微镜测量的划痕宽度和计算出的划痕硬度值(HSP)在图3中进行了总结和比较。 显微镜测量的划痕宽度与使用NANOVEA轮廓仪测量的划痕宽度一致,特氟隆样品在较高温度下表现出更宽的划痕宽度。当温度从RT上升到300℃时,它的划痕宽度从281微米增加到539微米,HSP从65MPa下降到18MPa。

使用NANOVEA T50摩擦磨损仪可以高精度、高重复性地测量高温下的划痕硬度。它提供了一个不同于其他硬度测量的解决方案,并使NANOVEA摩擦仪成为一个更完整的系统,用于全面的高温三坐标机械评估。

图1: 在不同温度下进行划痕硬度测试后的划痕轮廓。

图2: 在不同温度下测量后,显微镜下的划痕痕迹。

图3: 刮痕宽度和刮痕硬度与温度的变化。

结论

在这项研究中,我们展示了NANOVEA摩擦仪如何在高温下测量符合ASTM G171-03标准的划痕硬度。恒定载荷下的划痕硬度测试为使用摩擦仪比较材料的硬度提供了另一种简单的解决方案。在高温下进行划痕硬度测量的能力使NANOVEA摩擦仪成为评估材料高温三相力学性能的理想工具。

NANOVEA摩擦仪还提供精确和可重复的磨损和摩擦测试,使用符合ISO和ASTM标准的旋转和线性模式,在一个预集成的系统中可选择高温磨损、润滑和三相腐蚀模块。可选的3D非接触式轮廓仪,除了用于其他表面测量(如粗糙度)外,还可以对磨损轨迹进行高分辨率的3D成像。

1 Wredenberg, Fredrik; PL Larsson (2009)."金属和聚合物的划痕测试。实验和数值"。磨损266(1-2)。76
2 ASTM G171-03 (2009), "使用金刚石测针测试材料的划痕硬度的标准测试方法"

便携式三维轮廓仪测量焊缝表面

焊接表面检查

使用便携式三维轮廓仪

编写者

CRAIG LEISING

简介

对于通常通过目视检查完成的特定焊缝,以极高的精度进行调查可能变得至关重要。焊缝精确分析包括表面裂纹、孔隙和未填充的凹坑。焊缝特征,如尺寸/形状、体积、粗糙度、尺寸等,都可以进行测量,都是焊缝评估的关键参数。

3D非接触式轮廓仪在焊接表面检测中的重要性

与接触式探针或干涉测量等其他技术不同,NANOVEA 3D 非接触式轮廓仪使用轴向色差,几乎可以测量任何表面,由于开放式分级,样品尺寸可能变化很大,并且不需要样品制备。在表面轮廓测量过程中获得从纳米到宏观的范围,样品反射率或吸收的影响为零,具有测量高表面角度的先进能力,并且无需软件对结果进行操作。轻松测量任何材料:透明、不透明、镜面、漫射、抛光、粗糙等。NANOVEA 便携式轮廓仪的 2D 和 2D 功能使其成为实验室和现场全面焊接表面检测的理想仪器。

测量目标

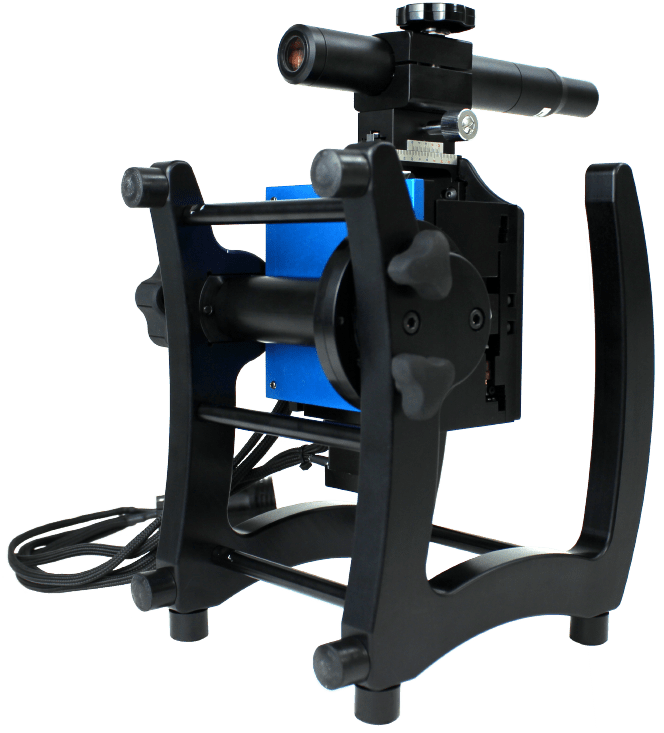
在这个应用中,NANOVEA JR25便携式轮廓仪被用来测量焊缝的表面粗糙度、形状和体积,以及周围区域。这些信息可以提供关键的信息,以正确评估焊接和焊接过程的质量。

NANOVEA

JR25

测试结果

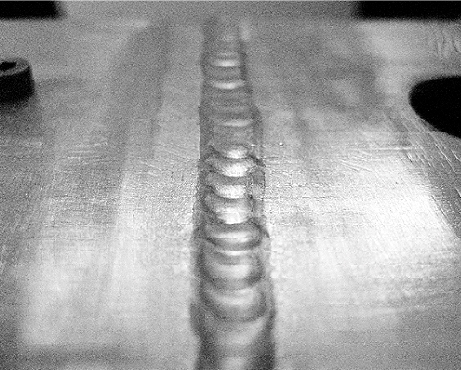
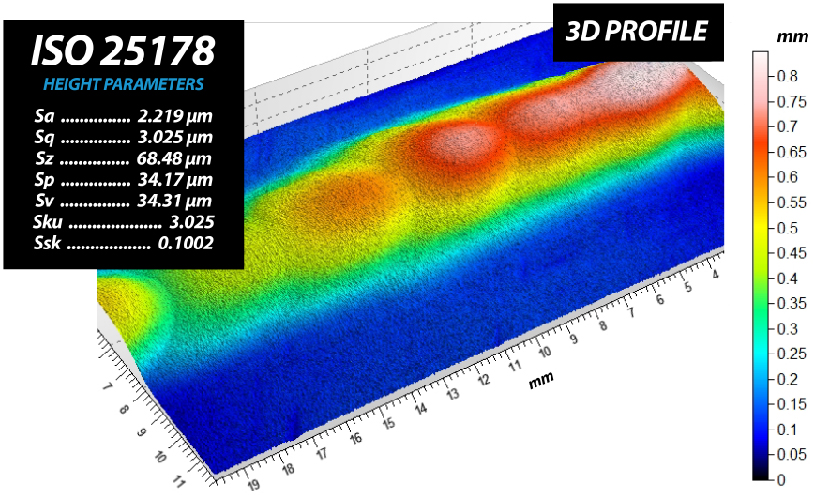
下面的图片显示了焊缝和周围区域的完整的三维视图,以及只显示焊缝的表面参数。下面显示的是二维截面剖面图。

样本

从三维图中提取二维剖面,焊缝的尺寸信息计算如下。下面只计算焊缝的表面积和材料的体积。

 洞口PEAK
表面1.01毫米214.0毫米2
体积8.799e-5 mm323.27毫米3
最大深度/高度0.0276毫米0.6195毫米
平均深度/高度 0.004024毫米 0.2298毫米

结论

在这个应用中,我们展示了NANOVEA 3D非接触式轮廓仪如何精确地表征焊缝和周围表面区域的关键特性。从粗糙度、尺寸和体积,可以确定质量和可重复性的定量方法,或进一步研究。样品焊缝,如本应用说明中的例子,可以很容易地进行分析,用标准的台式或便携式NANOVEA轮廓仪进行内部或现场测试。

工业涂料的划痕和磨损评估

工业涂料

使用摩擦试验机进行划痕和磨损评估

编写者

李端杰博士和安德烈亚-赫尔曼博士

简介

丙烯酸聚氨酯漆是一种快干保护涂料,广泛用于各种工业应用,如地板漆、汽车漆等。当作为地坪漆使用时,它可以服务于人流和胶轮车流量大的地方,如人行道、路边和停车场。

划痕和磨损测试对质量控制的重要性

传统上,根据ASTM D4060标准,采用Taber磨损试验来评估丙烯酸聚氨酯地坪漆的耐磨性。然而,正如标准中所提到的,"对于某些材料,由于测试过程中车轮的磨料特性发生变化,使用Taber磨料磨具进行的磨损测试可能会发生变化。“1这可能导致检测结果的可重复性差,并造成比较不同实验室报告的值的困难。此外,在Taber磨损试验中,耐磨性计算为在指定次数的磨损循环下的重量损失。而丙烯酸聚氨酯地坪漆的推荐干膜厚度为37.5 ~ 50 μm2。

Taber Abraser的侵蚀性磨蚀过程可以迅速磨穿丙烯酸聚氨酯涂层,并造成基材的质量损失,从而导致涂料重量损失计算的巨大误差。在磨蚀试验过程中,磨料颗粒植入涂料中也会造成误差。因此,一个控制良好的可量化和可靠的测量对于确保涂料的可重复性磨损评估至关重要。此外,还有 划痕测试 允许用户在实际应用中检测到过早的粘合剂/胶粘剂失效。

测量目标

在这项研究中,我们展示了 NANOVEA 摩擦计 和 微纳米力学测试系统 是工业涂料评估和质量控制的理想选择。

使用NANOVEA摩擦仪,以控制和监测的方式模拟不同面漆的丙烯酸聚氨酯地板漆的磨损过程。微量划痕测试被用来测量导致涂料内聚或粘合失效所需的负荷。

NANOVEA T100

紧凑型气动摩擦仪

NANOVEA PB1000

大型平台机械测试仪

测试程序

本研究评估了四种市售的水性丙烯酸地板涂料,它们具有相同的底漆(基底漆)和相同配方的不同面漆,为了提高耐久性,在添加剂的混合上有小的变化。这四种涂料被确定为样品A、B、C和D。

磨损测试

NANOVEA 摩擦计用于评估摩擦学行为,例如摩擦系数、COF 和耐磨性。将 SS440 球头(直径 6 毫米,等级 100)应用于测试涂料。 COF 是现场记录的。磨损率K的计算公式为K=V/(F×s)=A/(F×n),其中V为磨损体积,F为法向载荷,s为滑动距离,A为磨损轨迹的横截面积,n是转数。表面粗糙度和磨损轨迹轮廓由 NANOVEA 评估 光学轮廓仪,并使用光学显微镜检查磨损轨迹形态。

磨损测试参数

常态力

20 N

速度

15米/分钟

测试时间

100、150、300和800周期

划痕测试

配备了罗克韦尔C金刚石触控笔(200 μm半径)的NANOVEA机械测试仪使用微刮擦测试模式对油漆样品进行渐进负载刮擦测试。使用了两种最终负载:5 N的最终负载用于研究底漆上的油漆分层,35 N的最终负载用于研究金属基材上的底漆分层。对每个样品在相同的测试条件下重复进行三次测试,以确保结果的可重复性。

整个划痕长度的全景图像被自动生成,它们的临界失效位置被系统软件与施加的载荷相关联。这一软件功能便于用户随时对划痕进行分析,而不是在划痕测试后立即在显微镜下确定临界载荷。

划痕测试参数

装载类型渐进的
初始负载0.01 mN
终极装载5 N / 35 N
装载率10 / 70 N/min
划痕长度3毫米
刮擦速度,dx/dt6.0毫米/分钟
压头的几何形状120º锥体
压印材料(尖端)钻石
压头半径200 μm

磨损测试结果

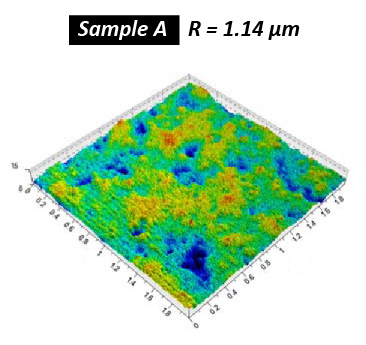
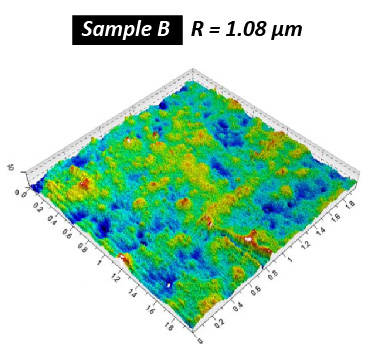
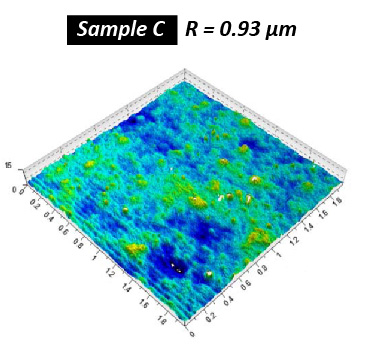
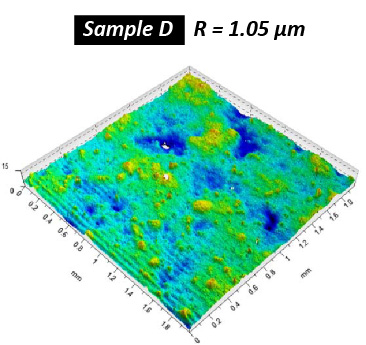
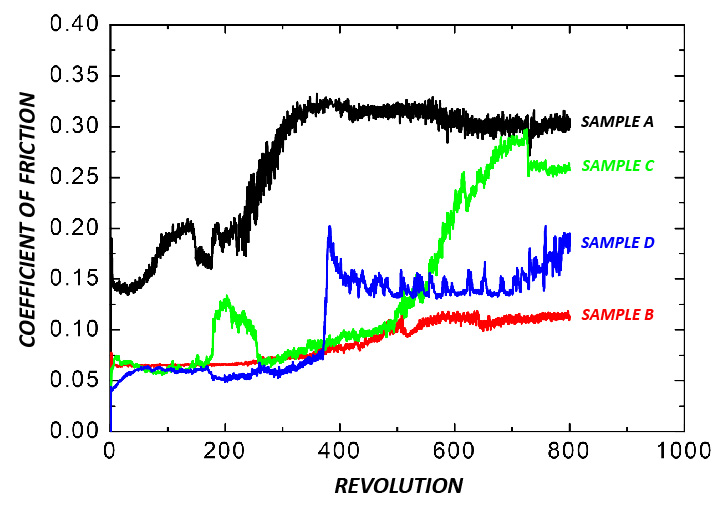
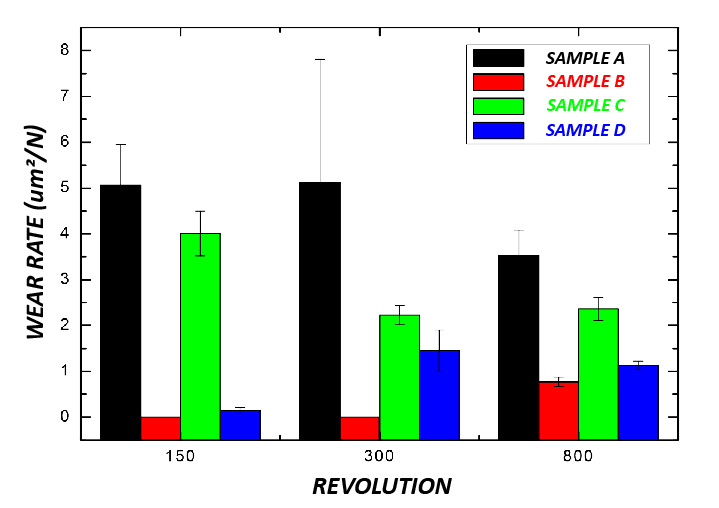
在不同转数(100、150、300和800循环)下,对每个样品进行了四次针对盘磨损试验,以监测磨损的演变。在进行磨损测试之前,用NANOVEA 3D非接触剖面仪测量样品的表面形貌,以量化表面粗糙度。所有样品的表面粗糙度均约为1 μm,如图1所示。COF在磨损试验中原地记录,如图2所示。图4为100、150、300和800循环后的磨损轨迹演变,图3为不同样品在磨损过程不同阶段的平均磨损率。


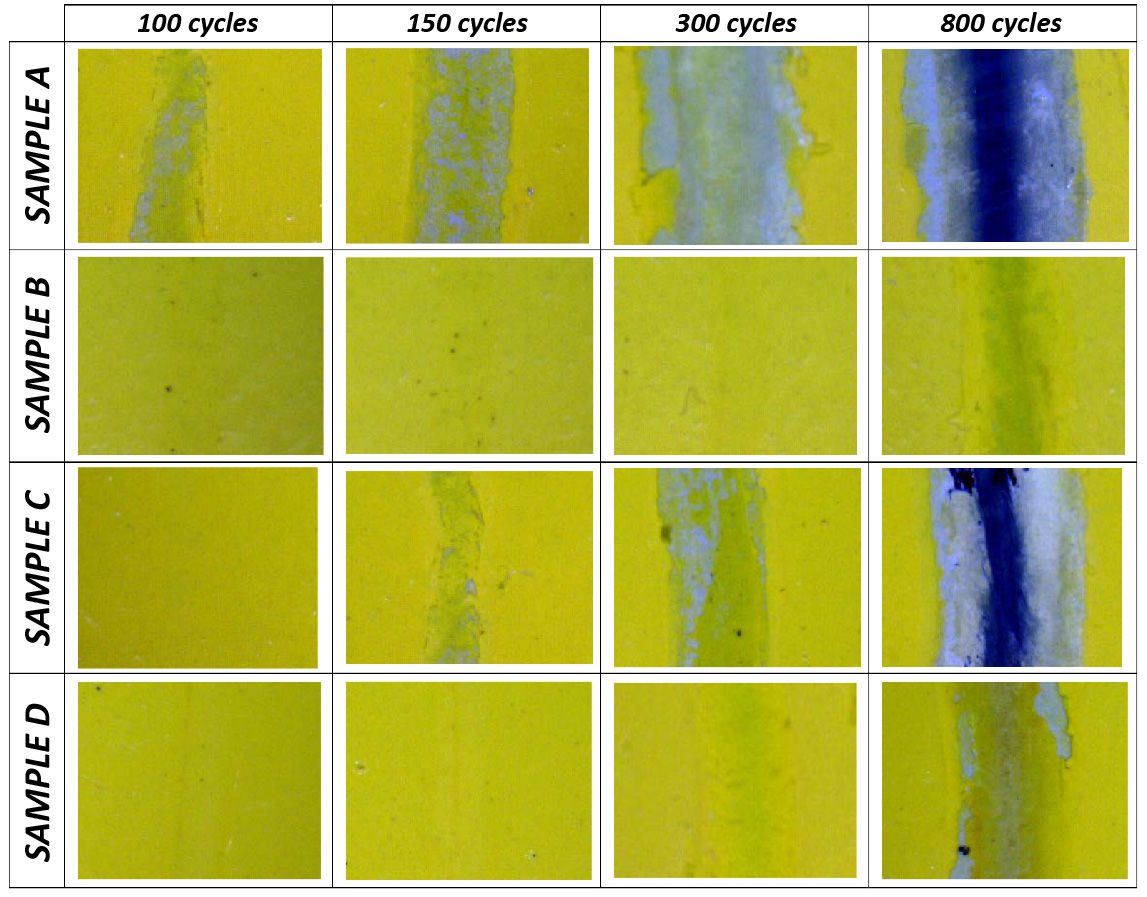
与其他三种样品的COF值~0.07相比,样品a的COF值在开始时要高得多,为~0.15,经过300次磨损循环后,COF值逐渐增加,稳定在~0.3。如此高的COF加速了磨损过程,并产生了大量的油漆碎片,如图4所示——样品a的面漆在前100转中已经开始被去除。如图3所示,样品A在前300个循环中磨损率最高,为~5 μm2/N,由于金属基体的耐磨性较好,磨损率略微下降到~3.5 μm2/N。样品C的面漆在150次磨损后开始失效,如图4所示,图2中COF的增加也说明了这一点。


相比之下,样品B和样品D表现出增强的摩擦学性能。样品B在整个测试过程中保持较低的COF - COF从~0.05轻微增加到~0.1。这样的润滑效果大大提高了它的耐磨性-面漆在800次磨损循环后仍然对底漆提供优越的保护。样品B在800次循环时的最低平均磨损率仅为~0.77 μm2/N。样品D的面漆在375次循环后开始分层,从图2中COF的突然增加可以看出。样品D在800次循环时的平均磨损率约为1.1 μm2/N。


与传统的Taber磨损测量相比,NANOVEA摩擦仪提供了良好控制的可量化和可靠的磨损评估,确保了商业地板/汽车涂料的可重复性评估和质量控制。此外,原位COF测量的能力使用户能够将磨损过程的不同阶段与COF的演变联系起来,这对于提高对各种油漆涂层的磨损机制和摩擦学特性的基本认识至关重要。

图1: 涂料样品的三维形态和粗糙度。

图2: 在引脚磁盘测试期间,COF。

图3: 不同涂料的磨损率的演变。
图4: 钉盘试验期间磨损痕迹的演变。
划痕测试结果

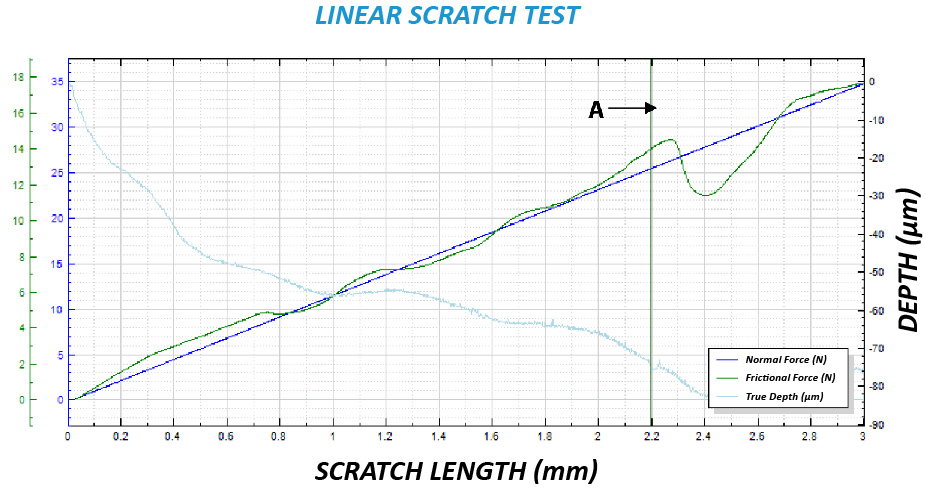
图5显示了以样品A为例,法向力、摩擦力和真实深度与划痕长度的关系图。可以安装一个可选的声发射模块来提供更多信息。随着法向载荷的线性增加,压痕尖端逐渐下沉到被测样品中,这反映在真实深度的逐渐增加上。摩擦力和真实深度曲线的斜率变化可以作为涂层开始出现故障的含义之一。

图5: 法向力、摩擦力和真实深度与划痕长度的关系。 最大载荷为5N的样品A的划痕测试。

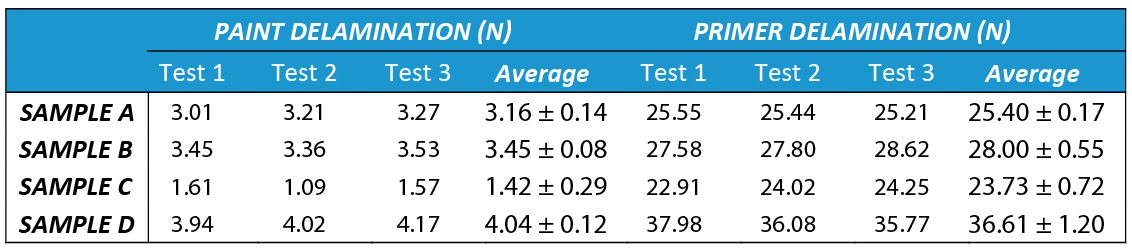
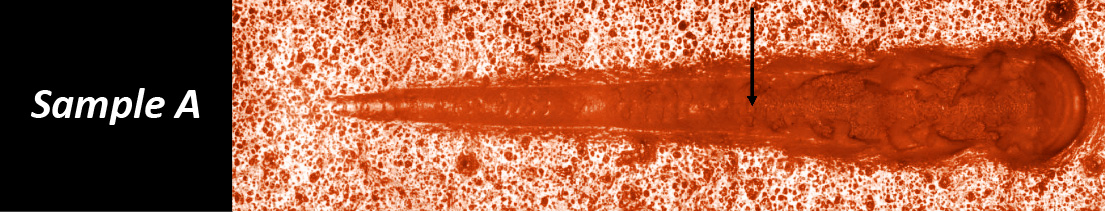
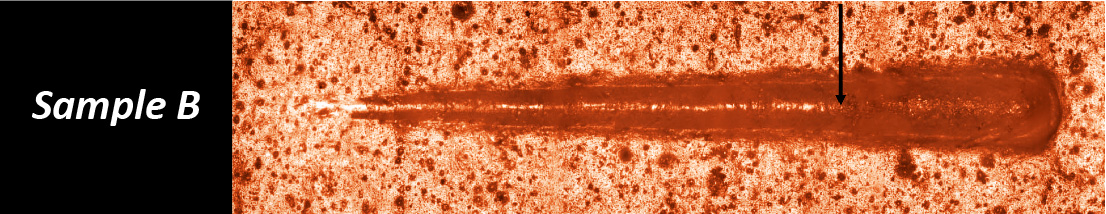
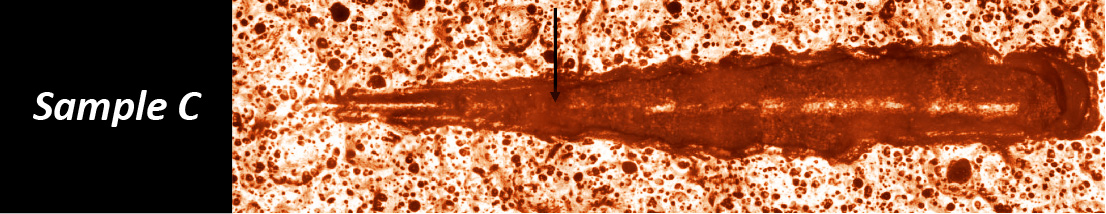
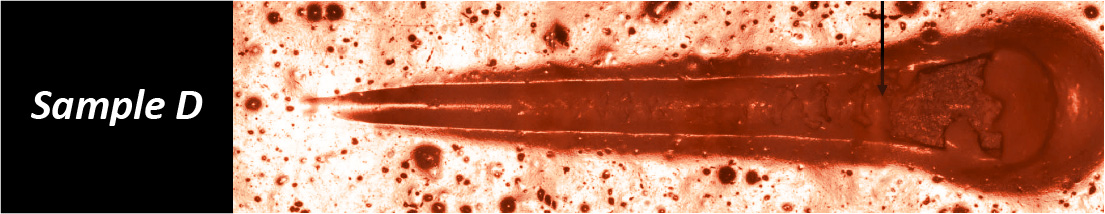
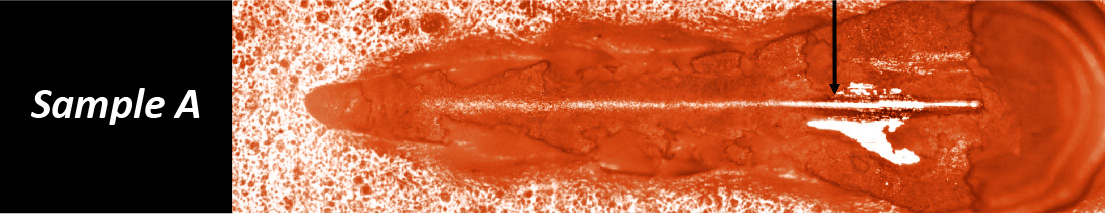
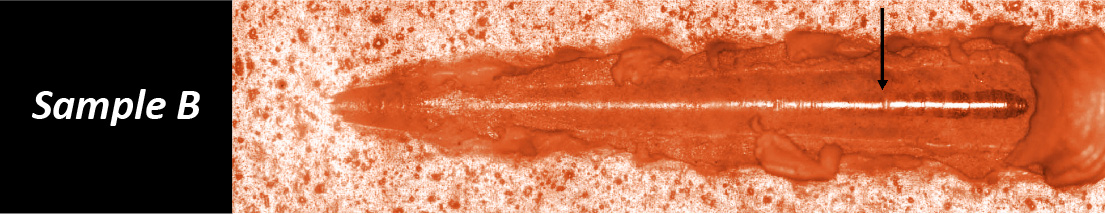
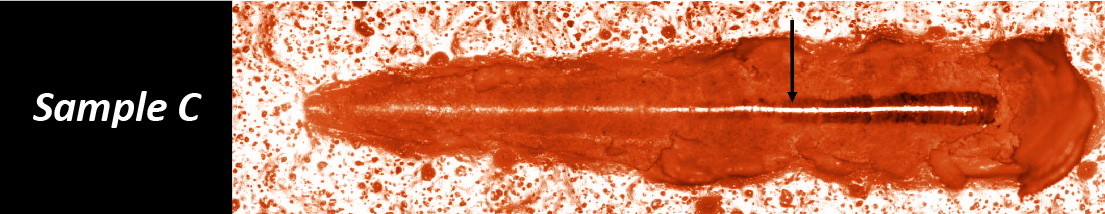
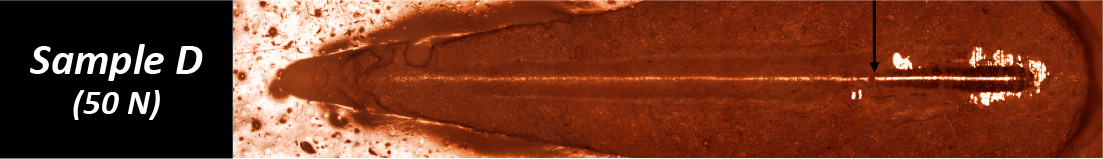
图6和图7显示了在最大载荷为5N和35N的情况下测试的所有四个油漆样品的全部划痕。样品D需要更高的负荷,即50N才能使底漆脱层。在5N的最终载荷下的划痕测试(图6)评估了面漆的内聚/粘附失效,而在35N的测试(图7)评估了底漆的分层。显微照片中的箭头表示顶层涂料或底层涂料开始从底层或基材上完全脱落的点。在这一点上的载荷,即所谓的临界载荷,Lc,是用来比较涂料的内聚力或粘合力的,如表1所总结的。


很明显,油漆样品D具有最好的界面附着力——在油漆分层处显示出最高的Lc值4.04 N,在底漆分层处显示出36.61 N。样品B显示出第二好的耐刮性。从划痕分析中,我们发现涂料配方的优化对丙烯酸地板涂料的力学性能,或更具体地说,耐划痕性和粘附性至关重要。

表1: 关键负荷的总结。

图6: 最大负荷为5N的完全划痕的显微照片。

图7: 最大负荷为35N的完全划痕的显微照片。

结论

与传统的Taber磨蚀测量相比,NANOVEA机械测试仪和摩擦仪是商业地板和汽车涂料评估和质量控制的卓越工具。NANOVEA机械测试仪在划痕模式下可以检测涂层系统中的附着力/内聚力问题。NANOVEA摩擦仪对涂料的耐磨性和摩擦系数提供了良好控制的可量化和可重复的摩擦学分析。


基于对本研究中测试的水基丙烯酸地板涂料的综合摩擦学和机械分析,我们表明样品B拥有最低的COF和磨损率,以及第二好的耐刮擦性,而样品D表现出最好的耐刮擦性和第二好的耐磨性。这一评估使我们能够评估和选择针对不同应用环境需求的最佳候选人。


NANOVEA机械测试仪的纳米和微模块都包括ISO和ASTM兼容的压痕,划痕和磨损测试模式,提供了最广泛的测试范围,可在单个模块上进行油漆评估。NANOVEA摩擦计使用符合ISO和ASTM标准的旋转和线性模式提供精确和可重复的磨损和摩擦测试,并可在一个预先集成的系统中提供可选的高温磨损、润滑和摩擦腐蚀模块。NANOVEA无与伦比的范围是确定薄或厚、软或硬涂层、薄膜和基材的全套机械/摩擦学性能的理想解决方案,包括硬度、杨氏模量、断裂韧性、附着力、耐磨性和许多其他性能。可选NANOVEA非接触式光学剖面仪可用于划痕和磨损轨迹的高分辨率三维成像,以及其他表面测量,如粗糙度。

现在,让我们来谈谈你的申请

摩擦试验机测量划痕硬度

划痕硬度测量

使用力学测试系统

编写者

李端杰,博士

简介

一般来说,硬度测试是测量材料对永久变形或塑性变形的抵抗能力。硬度测量有三种类型:划痕硬度、压痕硬度和回弹硬度。划痕硬度测试的是材料对锋利物体摩擦产生的划痕和磨损的抵抗能力。它最初是由德国矿物学家弗里德里希·莫赫在1820年发明的,至今仍被广泛用于评定矿物的物理性质2。这种测试方法也适用于金属、陶瓷、聚合物和涂层表面

在划痕硬度测量过程中,用指定几何形状的金刚石触头在恒定的法向力和恒定的速度下沿线性路径划入材料表面。测量划痕的平均宽度,并用于计算划痕硬度数(HSP)。这种技术为不同材料的硬度缩放提供了一个简单的解决方案。

测量目标

在这项研究中,NANOVEA PB1000机械测试仪被用来测量不同金属的划痕硬度,符合ASTM G171-03标准。

同时,这项研究展示了 NANOVEA 的能力 机械测试仪 以高精度和可重复性进行划痕硬度测量。

NANOVEA

PB1000

测试条件

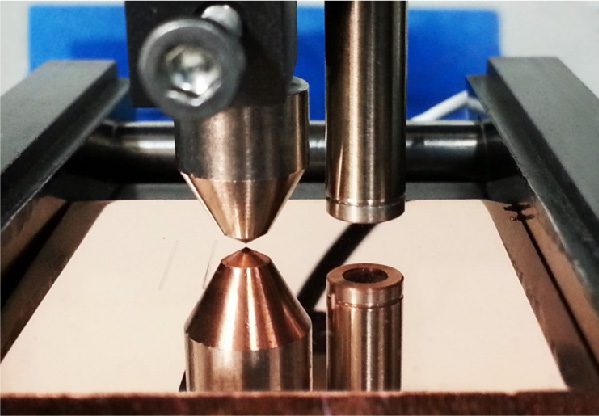
NANOVEA PB1000机械测试仪对三种抛光金属(Cu110、Al6061和SS304)进行了划痕硬度测试。使用了一个顶角为120°、尖端半径为200 µm的锥形金刚石测针。每个样品以相同的测试参数进行了三次划痕,以确保结果的可重复性。测试参数总结如下。在10mN的低正常载荷下,在划痕前后进行剖面扫描。 划痕测试 来测量划痕的表面轮廓的变化。

测试参数

常态力

10 N

温度

24°C (RT)

滑动速度

20毫米/分钟

划痕长度

10毫米

气体环境

空气

结果与讨论

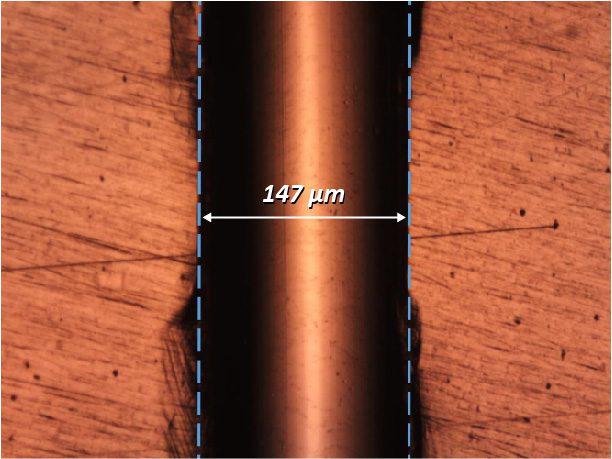
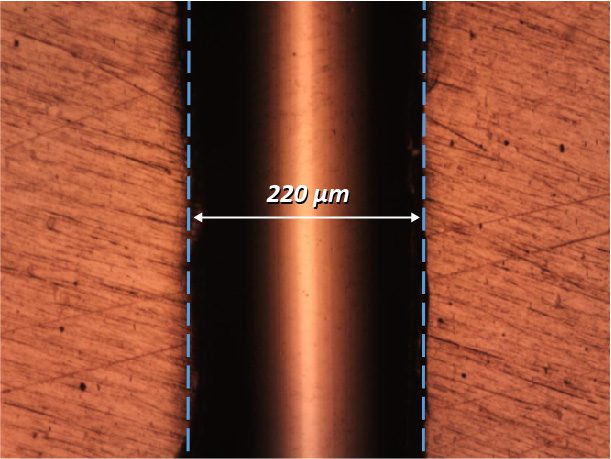
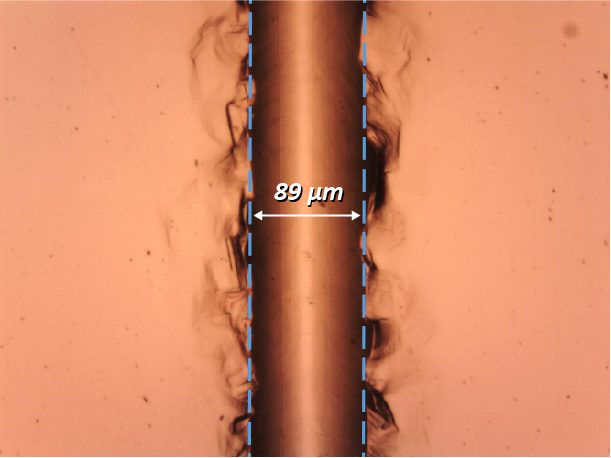
三种金属(Cu110、Al6061和SS304)测试后的划痕图像显示在图1中,以便比较不同材料的划痕硬度。NANOVEA机械软件的绘图功能被用来创建三个在相同条件下测试的平行划痕的自动协议。表1中总结和比较了测量的划痕宽度和计算的划痕硬度数(HSP)。金属显示出不同的磨损轨迹宽度,Al6061、Cu110和SS304分别为174、220和89微米,从而计算出的HSP为0.84、0.52和3.2GPa。

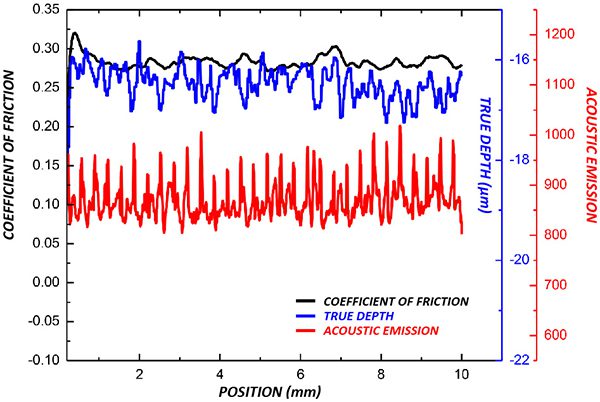
除了根据划痕宽度计算出的划痕硬度外,在划痕硬度测试期间还现场记录了摩擦系数(COF)、真实深度和声发射的变化。这里,真实深度是指划痕测试中测针的穿透深度与预扫描中测得的表面轮廓之间的深度差。Cu110的COF、真实深度和声发射作为一个例子显示在图2中。这些信息提供了对划痕过程中发生的机械故障的洞察力,使用户能够检测机械缺陷并进一步研究被测材料的划痕行为。

划痕硬度测试可以在几分钟内完成,具有很高的精度和可重复性。与传统的压痕程序相比,本研究中的划痕硬度测试为硬度测量提供了另一种解决方案,这对于质量控制和新材料的开发非常有用。

Al6061

Cu110

SS304

图1: 测试后划痕的显微镜图像(100倍放大)。

 刮痕宽度(μm)HSp (GPa)
Al6061174±110.84
Cu110220±10.52
SS30489±53.20

表1: 划痕宽度和划痕硬度数的总结。

图2: 在对Cu110进行划痕硬度测试时,摩擦系数、真实深度和声发射的演变。

结论

在这项研究中,我们展示了NANOVEA机械测试仪在进行符合ASTM G171-03标准的划痕硬度测试方面的能力。除了涂层附着力和耐刮擦性之外,恒定负载下的刮擦测试为比较材料的硬度提供了另一种简单的解决方案。与传统的划痕硬度测试机相比,NANOVEA机械测试机提供了可选模块,用于监测摩擦系数、声发射和真实深度的原地演变。

NANOVEA机械测试仪的纳米和微模块包括ISO和ASTM兼容的压痕、划痕和磨损测试模式,在单个系统中提供最广泛和最用户友好的测试范围。NANOVEA无与伦比的范围是确定薄或厚,软或硬涂层,薄膜和基材的全部机械性能的理想解决方案,包括硬度,杨氏模量,断裂韧性,附着力,耐磨性和许多其他。