

Anwendungsbericht | Inline-Qualitätskontrolle
Inline-Rauheitsprüfung mit chromatisch-konfokaler Optik
Sofortige Fehlererkennung mit getriggerten und kontinuierlichen Gut/Schlecht-Rauheitsgrenzwerten

Forschung & experimentelle Prüfung
Duanjie Li, Jonathan Thomas & Pierre Leroux
Gestaltung & Redaktion
Andrew Shore
Einleitung
Oberflächenrauheit und Textur sind für den Einsatz eines Produkts entscheidend. Eine schnelle, quantitative und zuverlässige Inline-Prüfung der Produktoberfläche stellt sicher, dass fehlerhafte Produkte sofort erkannt werden, um den Zustand der Produktionslinie zu beurteilen. Das steigert nicht nur Produktivität und Effizienz, sondern senkt auch Ausschussquoten, Nacharbeit und Abfall.
Warum ein berührungsloses Profilometer für die Inline-Rauheitsprüfung wichtig ist
Oberflächenfehler entstehen bei der Werkstoffverarbeitung und der Produktherstellung. Die Inline-Prüfung der Oberflächenqualität sichert die strengste Qualitätskontrolle der Endprodukte. Die berührungslosen 3D-Profilometer von NANOVEA nutzen chromatisch-konfokale Technologie und können die Rauheit einer Probe berührungslos bestimmen. Mehrere Profilometersensoren lassen sich installieren, um Rauheit und Textur verschiedener Bereiche des Produkts gleichzeitig zu überwachen. Der von der Analysesoftware in Echtzeit berechnete Rauheitsgrenzwert dient als schnelles und zuverlässiges Gut/Schlecht-Werkzeug.
Ziel der Messung
In dieser Studie wird das mit einem Punktsensor ausgestattete Förderband-Rauheitsprüfsystem von NANOVEA eingesetzt, um die Oberflächenrauheit von Acryl- und Schleifpapierproben zu prüfen. Wir zeigen, dass das berührungslose Profilometer von NANOVEA eine schnelle und zuverlässige Inline-Rauheitsprüfung in Echtzeit an einer Produktionslinie ermöglicht.
NANOVEA In-Line
Profilometer

Ergebnisse und Diskussion

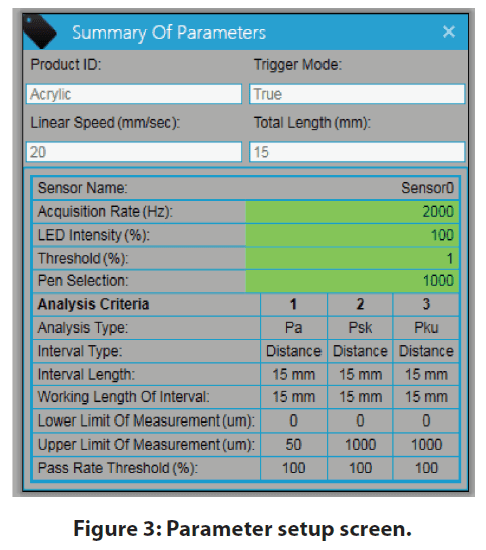
Das Förderband-Profilometersystem arbeitet in zwei Modi, dem Trigger-Modus und dem kontinuierlichen Modus. Wie Abb. 2 zeigt, wird die Oberflächenrauheit der Proben im Trigger-Modus gemessen, wenn sie unter den optischen Profilometerköpfen hindurchlaufen. Der kontinuierliche Modus misst dagegen ohne Unterbrechung die Oberflächenrauheit von Endlosproben wie Blech und Gewebe. Mehrere optische Profilometersensoren lassen sich installieren, um die Rauheit verschiedener Probenbereiche zu überwachen und aufzuzeichnen.

Während der Echtzeit-Rauheitsprüfung werden die Gut- und Schlecht-Meldungen im Softwarefenster angezeigt, wie Abb. 4 und Abb. 5 zeigen. Liegt der Rauheitswert innerhalb der vorgegebenen Grenzwerte, wird die gemessene Rauheit grün hervorgehoben. Liegt die gemessene Oberflächenrauheit außerhalb der festgelegten Grenzwerte, wird sie rot markiert. So kann der Anwender die Qualität der Oberflächengüte eines Produkts beurteilen.
In den folgenden Abschnitten zeigen zwei Probenarten, Acryl und Schleifpapier, den Trigger- und den kontinuierlichen Modus des Prüfsystems.
| Kenngröße | Name | Definition |
|---|---|---|
| Pa | Arithmetischer Mittelwert der Höhe | Mittlere Oberflächenrauheit. |
| Pq | Quadratischer Mittelwert der Höhe | Standardabweichung der Höhenverteilung bzw. RMS-Oberflächenrauheit. |
| Pp | Maximale Spitzenhöhe | Höhe zwischen der höchsten Spitze und der Mittelebene. |
| Pv | Maximale Senkentiefe | Tiefe zwischen der Mittelebene und dem tiefsten Tal. |
| Pz | Maximale Höhe | Höhe zwischen der höchsten Spitze und dem tiefsten Tal. |
| Psk | Schiefe | Die Schiefe beschreibt die Symmetrie der Höhenverteilung. Ein negativer Ssk zeigt, dass die Oberfläche überwiegend aus einem Plateau mit tiefen, feinen Tälern besteht. Die Verteilung ist dann nach oben geneigt. Ein positiver Ssk zeigt eine Oberfläche mit vielen Spitzen auf einer Ebene. Die Verteilung ist dann nach unten geneigt. |
| Pku | Steilheit | Die Steilheit (Kurtosis) beschreibt die Spitzigkeit der Höhenverteilung. |
| Ppar | Projizierte Fläche | Projizierte Oberfläche. |
| Pdar | Entwickelte Fläche | Entwickelte Oberfläche. |
Tabelle 1: Wählbare Rauheitswerte für den Gut/Schlecht-Grenzwert.

Trigger-Modus: Oberflächenprüfung der Acrylproben
Eine Reihe von Acrylproben liegt auf dem Förderband und läuft unter dem optischen Profilometerkopf hindurch (Abb. 1). Die Falschfarbendarstellung in Abb. 6 zeigt die Änderung der Oberflächenhöhe. Einige der hochglänzenden Acrylproben wurden angeschliffen, um eine raue Oberflächentextur zu erzeugen (Abb. 6b).
Während sich die Acrylproben mit konstanter Geschwindigkeit unter dem optischen Profilometerkopf bewegen, wird das Oberflächenprofil gemessen (Abb. 7 und Abb. 8). Gleichzeitig wird der Rauheitswert des gemessenen Profils berechnet und mit den Grenzwerten verglichen. Überschreitet der Rauheitswert den festgelegten Grenzwert, wird die rote Schlecht-Meldung ausgelöst, sodass Anwender das fehlerhafte Produkt an der Produktionslinie sofort erkennen und lokalisieren können.


Kontinuierlicher Modus: Oberflächenprüfung der Schleifpapierprobe
Abb. 9 zeigt Höhenkarte, Rauheitsverteilungskarte und Gut/Schlecht-Rauheitsgrenzwertkarte der Oberfläche der Schleifpapierprobe. Wie die Höhenkarte zeigt, weist die Schleifpapierprobe im gebrauchten Teil einige höhere Spitzen auf. Die Farben der Palette in Abb. 9C stehen für den Rauheitswert der lokalen Oberfläche. Die Rauheitskarte zeigt im unbenutzten Bereich der Schleifpapierprobe eine gleichmäßige Rauheit, während der gebrauchte Bereich dunkelblau hervorgehoben ist, was auf einen geringeren Rauheitswert in diesem Bereich hinweist. Ein Gut/Schlecht-Rauheitsgrenzwert kann eingerichtet werden, um solche Bereiche zu lokalisieren (Abb. 9D).
Während das Schleifpapier kontinuierlich unter dem Inline-Profilometersensor hindurchläuft, wird der lokale Rauheitswert in Echtzeit berechnet und aufgezeichnet (Abb. 10). Die Gut/Schlecht-Meldungen erscheinen auf Grundlage der festgelegten Rauheitsgrenzwerte im Softwarebildschirm und dienen als schnelles und zuverlässiges Werkzeug der Qualitätskontrolle. Die Oberflächenqualität der Produkte wird an der Produktionslinie vor Ort geprüft, sodass fehlerhafte Bereiche rechtzeitig entdeckt werden.


Fazit
In dieser Anwendung haben wir gezeigt, dass das Förderband-Profilometer von NANOVEA mit einem optischen, berührungslosen Profilometersensor als zuverlässiges Inline-Werkzeug der Qualitätskontrolle wirksam und effizient arbeitet.
Das Prüfsystem lässt sich in die Produktionslinie einbauen, um die Oberflächenqualität der Produkte vor Ort zu überwachen. Der Rauheitsgrenzwert ist ein verlässliches Kriterium für die Oberflächenqualität der Produkte und lässt Anwender fehlerhafte Produkte rechtzeitig bemerken. Zwei Prüfmodi, der Trigger-Modus und der kontinuierliche Modus, erfüllen die Anforderungen an die Prüfung unterschiedlicher Produktarten.
Die hier gezeigten Daten sind nur ein Teil der in der Analysesoftware verfügbaren Berechnungen. Die Profilometer von NANOVEA messen praktisch jede Oberfläche, in Bereichen wie Halbleiter, Mikroelektronik, Solar, Fasern, Optik, Automobil, Luft- und Raumfahrt, Metallurgie, Zerspanung, Beschichtungen, Pharma, Biomedizin, Umwelt und vielen weiteren.
Häufige Fragen zur Inline-Rauheitsprüfung
Warum die Oberflächenrauheit inline prüfen?
Oberflächenrauheit und Textur sind für den Einsatz eines Produkts entscheidend. Eine schnelle, quantitative und zuverlässige Inline-Prüfung erkennt fehlerhafte Produkte sofort, zeigt den Zustand der Produktionslinie, steigert Produktivität und Effizienz und senkt Ausschussquoten, Nacharbeit und Abfall.
Wie prüft ein berührungsloses Profilometer die Rauheit an einer Produktionslinie?
Chromatisch-konfokale NANOVEA-Sensoren messen die Oberfläche berührungslos, während die Produkte darunter hindurchlaufen. Die Analysesoftware berechnet die Rauheit in Echtzeit, vergleicht sie mit festgelegten Grenzwerten und zeigt für jedes Ergebnis eine grüne Gut- oder rote Schlecht-Meldung an.
Was ist der Unterschied zwischen getriggertem und kontinuierlichem Modus?
Im Trigger-Modus wird die Rauheit einzelner Proben gemessen, sobald jede unter dem Profilometerkopf hindurchläuft. Der kontinuierliche Modus misst ohne Unterbrechung an Endlosmaterial wie Blech und Gewebe und zeichnet die lokale Rauheit entlang seiner Länge auf.
Welche Rauheitskenngrößen lassen sich als Gut/Schlecht-Grenzwerte nutzen?
Höhenkenngrößen des Profils wie Pa, Pq, Pp, Pv und Pz, die Schiefe Psk und die Steilheit Pku sowie die projizierte und die entwickelte Fläche Ppar und Pdar.
Lassen sich mehrere Bereiche eines Produkts gleichzeitig überwachen?
Ja. Es können mehrere Profilometersensoren installiert werden, um Rauheit und Textur verschiedener Bereiche des Produkts gleichzeitig zu überwachen und aufzuzeichnen.
Was hat die Vorführung gezeigt?
Geschliffene Acrylproben zwischen hochglänzenden lösten beim Passieren des Sensors rote Schlecht-Meldungen aus, und auf einem gebrauchten Schleifpapierstreifen fiel die kontinuierliche Rauheitsaufzeichnung im abgenutzten Bereich unter den Grenzwert, sodass der fehlerhafte Bereich vor Ort lokalisiert wurde.
