

アプリケーションノート | インライン品質管理
白色光共焦点光学系によるインライン粗さ検査
トリガー・連続の合否粗さしきい値で不良を即座に検出

研究・試験
Duanjie Li, Jonathan Thomas & Pierre Leroux
デザイン・編集
Andrew Shore
はじめに
表面粗さとテクスチャーは製品の最終用途にとって極めて重要です。製品表面を迅速、定量的かつ確実にインライン検査することで、不良品を即座に検出し、生産ラインの稼働状態を判断できます。生産性と効率が向上するだけでなく、不良率、手直し、廃棄も減少します。
インライン粗さ検査に非接触プロファイラーが重要な理由
表面欠陥は材料加工や製品製造の過程で生じます。インラインの表面品質検査により、最終製品の品質を最も厳しく管理できます。NANOVEA 3D非接触プロファイロメーターは白色光共焦点(クロマティック)方式を採用し、サンプルの粗さを非接触で測定できる独自の能力をもっています。複数のプロファイラーセンサーを設置して、製品の異なる領域の粗さとテクスチャーを同時に監視できます。解析ソフトウェアがリアルタイムに算出する粗さしきい値は、迅速で信頼性の高い合否判定ツールになります。
ℹ️ 非接触プロファイロメトリーの受託試験とインライン導入の事前検討について詳しくはこちら。
測定の目的
本研究では、ポイントセンサーを備えたNANOVEA粗さ検査コンベアシステムを用いて、アクリルと研磨紙のサンプルの表面粗さを検査します。NANOVEA非接触プロファイロメーターが、生産ラインで迅速かつ信頼性の高いインライン粗さ検査をリアルタイムに行えることを示します。

結果と考察

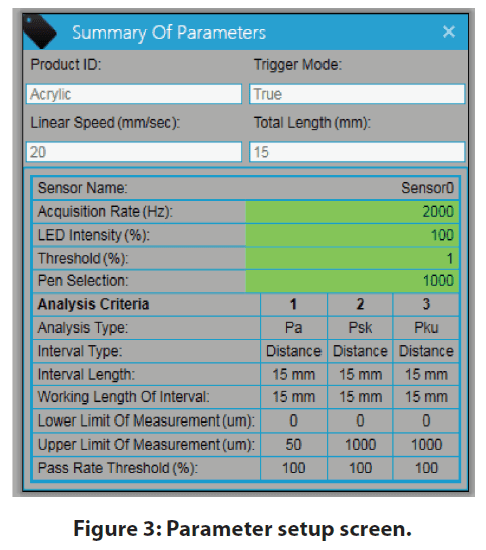
コンベア式プロファイロメーターシステムは、トリガーモードと連続モードの2つのモードで動作します。図2のように、トリガーモードではサンプルが光学プロファイラーヘッドの下を通過するときに表面粗さを測定します。これに対し、連続モードは金属シートや布などの連続したサンプルの表面粗さを止めずに測定します。複数の光学プロファイラーセンサーを設置して、サンプルの異なる領域の粗さを監視・記録できます。

リアルタイムの粗さ検査中、図4と図5のように合格・不合格のアラートがソフトウェア画面に表示されます。粗さ値が設定したしきい値の範囲内にあれば、測定した粗さは緑色で強調表示されます。測定した表面粗さが設定しきい値の範囲外になると、表示は赤に変わります。これにより、製品の表面仕上げの品質を判断できます。
以下では、アクリルと研磨紙の2種類のサンプルを用いて、検査システムのトリガーモードと連続モードを示します。
| パラメータ | 名称 | 定義 |
|---|---|---|
| Pa | 算術平均高さ | 平均表面粗さ。 |
| Pq | 二乗平均平方根高さ | 高さ分布の標準偏差、すなわちRMS表面粗さ。 |
| Pp | 最大山高さ | 最も高い山と平均面の間の高さ。 |
| Pv | 最大谷深さ | 平均面と最も深い谷の間の深さ。 |
| Pz | 最大高さ | 最も高い山と最も深い谷の間の高さ。 |
| Psk | スキューネス | スキューネスは高さ分布の対称性を表します。Sskが負の場合、表面は主に1つの平坦部と深く細い谷で構成されています。この場合、分布は上側に偏ります。Sskが正の場合、平面上に多くの山がある表面を示します。したがって、分布は下側に偏ります。 |
| Pku | クルトシス | クルトシスは高さ分布の尖り具合を表します。 |
| Ppar | 投影面積 | 投影された表面積。 |
| Pdar | 展開面積 | 展開された表面積。 |
表1:合否しきい値に使える粗さ値の選択肢

トリガーモード:アクリルサンプルの表面検査
図1のように、一連のアクリルサンプルをコンベアベルト上に並べ、光学プロファイラーヘッドの下を移動させます。図6の疑似カラー表示は表面高さの変化を示しています。図6bのように、鏡面仕上げのアクリルサンプルの一部は研磨して粗い表面テクスチャーにしました。
アクリルサンプルが光学プロファイラーヘッドの下を一定速度で移動すると、図7と図8のように表面プロファイルが測定されます。測定したプロファイルの粗さ値が同時に算出され、しきい値と比較されます。粗さ値が設定しきい値を超えると赤の不合格アラートが出るため、生産ライン上の不良品を即座に検出し、特定できます。


連続モード:研磨紙サンプルの表面検査
図9は、研磨紙サンプル表面の表面高さマップ、粗さ分布マップ、合否粗さしきい値マップです。表面高さマップのとおり、研磨紙サンプルの使用済み部分にはいくつかの高い山があります。図9Cのパレットの色は、局所的な表面の粗さ値を表します。粗さマップでは、研磨紙サンプルの未使用部分の粗さは均一ですが、使用済み部分は濃い青で強調され、この領域の粗さ値が低下していることを示しています。図9Dのように、合否の粗さしきい値を設定してこうした領域を特定できます。
研磨紙がインラインプロファイラーセンサーの下を連続的に通過すると、局所的な粗さ値がリアルタイムに算出・記録されます(図10)。設定した粗さしきい値に基づいて合否アラートがソフトウェア画面に表示され、品質管理のための迅速で信頼性の高いツールとなります。生産ライン上の製品の表面品質をその場で検査し、不良箇所を適時に発見できます。


結論
このアプリケーションでは、光学式非接触プロファイラーセンサーを備えたNANOVEAコンベア式プロファイロメーターが、信頼性の高いインライン品質管理ツールとして効果的かつ効率的に機能することを示しました。
この検査システムは生産ラインに設置して、製品の表面品質をその場で監視できます。粗さしきい値は製品の表面品質を判断する確かな基準となり、不良品に適時に気づくことができます。さまざまな種類の製品の検査要件に応えるため、トリガーモードと連続モードの2つの検査モードを備えています。
ここに示したデータは、解析ソフトウェアで利用できる計算のごく一部です。NANOVEAプロファイロメーターは、半導体、マイクロエレクトロニクス、太陽電池、繊維、光学、自動車、航空宇宙、冶金、機械加工、コーティング、医薬品、バイオメディカル、環境など、多くの分野で事実上あらゆる表面を測定します。
インライン粗さ検査に関するよくある質問
なぜ表面粗さをインラインで検査するのですか?
表面粗さとテクスチャーは製品の最終用途にとって極めて重要です。迅速で定量的かつ信頼性の高いインライン検査により不良品を即座に検出でき、生産ラインの稼働状態がわかり、生産性と効率が向上し、不良率、手直し、廃棄が減ります。
非接触プロファイロメーターは生産ラインでどのように粗さを検査しますか?
NANOVEAの白色光共焦点(クロマティック)方式センサーが、下を通過する製品の表面を非接触で測定します。解析ソフトウェアが粗さをリアルタイムに算出して設定したしきい値と比較し、結果ごとに緑の合格または赤の不合格アラートを表示します。
トリガーモードと連続モードの違いは何ですか?
トリガーモードでは、個々のサンプルがプロファイラーヘッドの下を通過するたびに粗さを測定します。連続モードは、金属シートや布などの連続した材料を止めずに測定し、長さ方向に沿った局所的な粗さを記録します。
合否しきい値に使える粗さパラメータは?
Pa、Pq、Pp、Pv、Pzなどの断面曲線の高さパラメータ、スキューネスPskとクルトシスPku、投影面積Pparと展開面積Pdarです。
製品の複数の領域を同時に監視できますか?
はい。複数のプロファイラーセンサーを設置すれば、製品の異なる領域の粗さとテクスチャーを同時に監視・記録できます。
デモでは何がわかりましたか?
鏡面仕上げのアクリルサンプルに混じった研磨済みのサンプルは、センサーを通過すると赤の不合格アラートを発しました。使用済み研磨紙の帯では、摩耗した領域で連続粗さ記録がしきい値を下回り、不良箇所をその場で特定できました。
