

アプリケーションノート | コーティングの密着性試験
品質管理のための窒化チタン(TiN)コーティングのスクラッチ試験
臨界荷重でPVD/CVD TiNコーティングの凝集破壊と界面はく離を定量化

研究・試験
Duanjie Li
デザイン・編集
Andrew Shore
はじめに
高い硬さ、優れた耐摩耗性、耐食性、化学的安定性を兼ね備えた窒化チタン(TiN)は、さまざまな産業で金属部品の理想的な保護コーティングとなっています。例えばTiNコーティングの刃先保持性と耐食性は、カミソリの刃、金属カッター、射出成形金型、のこぎりなどの機械工具の作業効率を大幅に高め、使用寿命を延ばします。高い硬さ、化学的安定性、無毒性から、TiNはインプラントや手術器具などの医療機器用途にも有力な候補です。
TiNコーティングのスクラッチ試験が重要な理由
PVD/CVD保護コーティングの残留応力は、コーティング部品の性能と機械的健全性に重要な役割を果たします。残留応力は、成長応力、熱勾配、形状による拘束、使用時の応力など、いくつかの主な要因から生じます[1]。高温でのコーティング成膜中に生じるコーティングと基材の熱膨張の不一致は、大きな熱残留応力をもたらします。さらに、TiNコーティング工具はドリルや軸受など、非常に高い集中応力のもとで使われることが多くあります。保護機能コーティングの凝集強さと密着強さを定量的に検査する、信頼性の高い品質管理プロセスを確立することが欠かせません。
ℹ️ PVD・CVDコーティングのスクラッチ密着性受託試験について詳しくはこちら。
測定の目的
NANOVEA PB1000 Large Platform
機械特性試験機

試験条件
NANOVEA PB1000機械特性試験機を用いて、以下にまとめた同じ試験条件で3種類のTiNコーティングのスクラッチ試験を行いました。
| パラメータ | 値 |
|---|---|
| 負荷モード | 直線漸増 |
| 初期荷重 | 0.02 N |
| 最終荷重 | 10 N |
| 負荷速度 | 20 N/min |
| スクラッチ長さ | 5 mm |
| 圧子の種類 | 球円錐 |
| 圧子 | ダイヤモンド、半径20 µm |
TiNコーティングのスクラッチ試験条件

結果と考察
図1は、試験中に記録した侵入深さ、摩擦係数(COF)、アコースティックエミッションの推移です。TiN試料のマイクロスクラッチ痕全体を図2に示します。図3は臨界荷重ごとの破壊挙動を示しています。ここで臨界荷重Lc1はスクラッチ痕に凝集割れの最初の兆候が現れる荷重、Lc2はそれ以降はく離による破壊が繰り返し起こる荷重、Lc3はコーティングが基材から完全に除去される荷重と定義します。TiNコーティングの臨界荷重(Lc)の値を図4と表1にまとめます。
侵入深さ、COF、アコースティックエミッションの推移から、本研究で臨界荷重として表したさまざまな段階でのコーティング破壊のメカニズムがわかります。試料Aと試料Bはスクラッチ試験中に同程度の挙動を示しています。コーティングのスクラッチ試験の初期には、垂直荷重が直線的に増加するにつれて、圧子は試料に徐々に侵入して深さ約0.06 mmに達し、COFは徐々に約0.3まで上昇します。約3.3 NのLc1に達すると、欠けによる破壊の最初の兆候が現れます。これは侵入深さ、COF、アコースティックエミッションのグラフに最初の大きなスパイクとしても表れています。荷重がさらに増えて約3.8 NのLc2に達すると、侵入深さ、COF、アコースティックエミッションにさらなる変動が生じます。スクラッチ痕の両側に連続したはく離による破壊が見られます。Lc3では、圧子による高い圧力のもとでコーティングが金属基材から完全にはく離し、基材が露出して保護されない状態になります。
これに対し、試料Cはコーティングのスクラッチ試験のさまざまな段階で臨界荷重が低く、それはスクラッチ試験中の侵入深さ、摩擦係数(COF)、アコースティックエミッションの推移にも表れています。試料Cは、試料Aや試料Bに比べて、上層のTiNコーティングと金属基材の界面に、硬さが低く応力の高い密着中間層をもっています。
本研究は、コーティング系の品質にとって、適切な基材による支持とコーティング構造が重要であることを示しています。より強い中間層は、大きな外部荷重や集中応力のもとでの変形によく耐え、コーティング/基材系の凝集強さと密着強さを高めます。


図1:TiN試料の侵入深さ、COF、アコースティックエミッションの推移


図2:試験後のTiNコーティングのスクラッチ痕全体

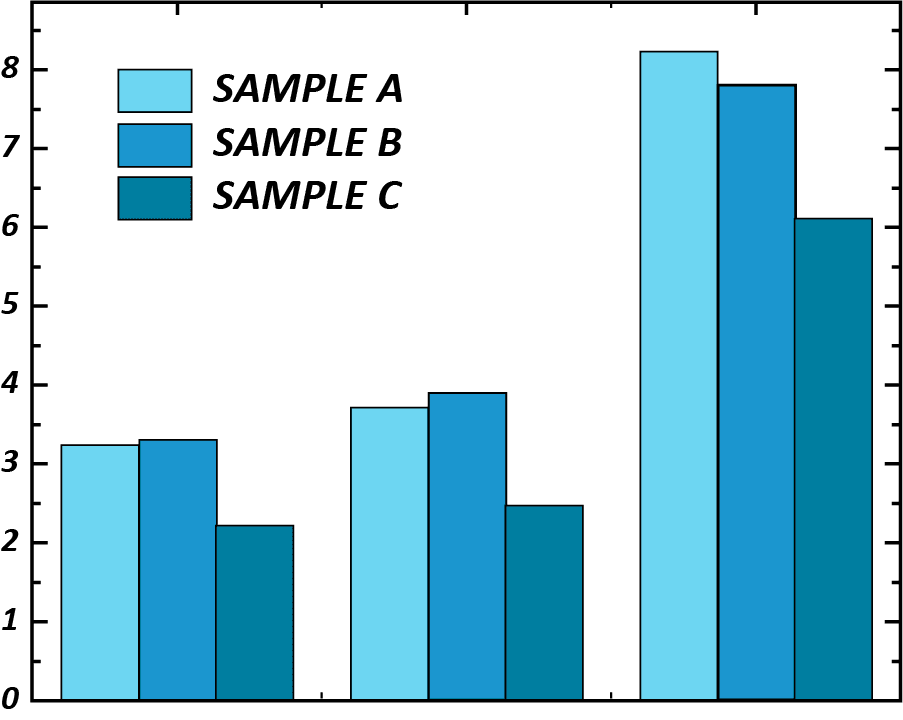
| 臨界荷重(N) | 試料A | 試料B | 試料C |
|---|---|---|---|
| Lc1 | 3.25 | 3.31 | 2.23 |
| Lc2 | 3.72 | 3.89 | 2.47 |
| Lc3 | 8.23 | 7.81 | 6.12 |
表1:TiNコーティングの臨界荷重(値は図3に表示)
結論
本研究では、NANOVEA PB1000機械特性試験機が、TiNコーティング試料に対して、制御され綿密に監視された方法で信頼性の高い正確なスクラッチ試験を行えることを示しました。スクラッチ測定により、典型的なコーティングの凝集破壊と界面はく離が起こる臨界荷重をすばやく特定できます。当社の装置は、コーティング本来の品質とコーティング/基材系の界面の健全性を定量的に検査・比較できる優れた品質管理ツールです。適切な中間層をもつコーティングは、大きな外部荷重や集中応力のもとでの大変形に耐え、コーティング/基材系の凝集強さと密着強さを高めます。
NANOVEA機械特性試験機のナノ・マイクロモジュールには、ISO・ASTM準拠の押込み、スクラッチ、摩耗の試験モードがすべて含まれ、1つのシステムで最も幅広く使いやすい試験範囲を提供します。NANOVEAの比類のない範囲は、薄いものから厚いもの、軟らかいものから硬いものまで、コーティング、膜、基材の硬さ、ヤング率、破壊靭性、密着性、耐摩耗性など、あらゆる機械特性を求めるのに最適です。
参考文献
[1] V. Teixeira, Vacuum 64 (2002) 393–399.
TiNコーティングのスクラッチ試験に関するよくある質問
なぜ窒化チタンコーティングをスクラッチ試験するのですか?
成長応力、熱勾配、形状による拘束、使用時の応力から生じるPVD/CVDコーティングの残留応力は、コーティング部品の性能に重要な役割を果たします。またTiNコーティング工具は、非常に高い集中応力のもとで使われることが多くあります。スクラッチ試験は、品質管理の一環としてコーティングの凝集強さと密着強さを定量的に検査します。
臨界荷重Lc1、Lc2、Lc3とは何ですか?
本研究では、Lc1はスクラッチ痕に凝集割れの最初の兆候が現れる荷重、Lc2はそれ以降はく離による破壊が繰り返し起こる荷重、Lc3はコーティングが基材から完全に除去される荷重です。
スクラッチ試験中にコーティングの破壊はどのように検出しますか?
試験中は侵入深さ、摩擦係数、アコースティックエミッションを記録します。最初の欠け(試料AとBではLc1が約3.3 N)で3つの信号すべてに最初の大きなスパイクが現れ、その後の変動がはく離の継続を示します。
スクラッチ試験で3種類のTiNコーティングについて何がわかりましたか?
試料AとBは同程度の挙動を示し、Lc3はそれぞれ8.23 Nと7.81 Nでした。試料Cはすべての段階で臨界荷重が低く(Lc1 2.23 N、Lc2 2.47 N、Lc3 6.12 N)、TiNコーティングと金属基材の間に硬さが低く応力の高い密着中間層があります。
コーティングの密着性にとって中間層が重要なのはなぜですか?
より強い中間層は、大きな外部荷重や集中応力のもとでの変形によく耐え、コーティング/基材系の凝集強さと密着強さを高めます。本研究は、適切な基材による支持とコーティング構造の重要性を示しています。
コーティングのスクラッチ試験を行えるNANOVEA装置は?
スクラッチモードのNANOVEA PB1000機械特性試験機です。本研究では半径20 µmの球円錐ダイヤモンド圧子を使い、5 mmにわたって0.02 Nから10 Nまで漸増荷重を加えました。
