

애플리케이션 노트 | 엔진 트라이볼로지
트라이보미터를 이용한 피스톤 마모 시험
냉간 시동과 운전 온도에서 피스톤 스커트–윤활유–실린더 라이너 계면 모사

연구 및 실험
Frank Liu
디자인 및 편집
Andrew Shore
서론
피스톤 마모 시험은 피스톤 스커트와 실린더 라이너 사이의 마찰, 윤활, 재료 내구성을 통제된 실험실 조건에서 평가합니다. 트라이보미터를 사용하면 실제 왕복 운동을 재현하고 마찰계수, 마모율, 3D 표면 형상을 정밀하게 측정할 수 있습니다. 이 결과는 엔진 피스톤에 쓰이는 코팅, 윤활유, 합금의 트라이볼로지 거동에 대한 핵심 정보를 제공해 성능, 연비, 장기 신뢰성 최적화에 도움이 됩니다.
엔진 개발에서 피스톤 마모 시험이 중요한 이유
엔진 오일은 용도에 맞게 정밀하게 설계된 윤활유입니다. 기유 외에도 성능을 높이기 위해 청정제, 분산제, 점도지수 향상제(VI), 마모 방지제·마찰 저감제, 부식 억제제 같은 첨가제가 들어갑니다. 이러한 첨가제는 다양한 운전 조건에서 오일이 어떻게 거동하는지에 영향을 줍니다. 오일의 거동은 P-L-C 계면에 영향을 주며, 금속 간 접촉에 의한 큰 마모가 일어나는지, 유체 윤활(마모가 매우 적음)이 일어나는지를 결정합니다.
P-L-C 계면은 외부 변수로부터 분리하지 않으면 이해하기 어렵습니다. 실제 적용을 대표하는 조건으로 현상을 모사하는 것이 더 현실적입니다. NANOVEA 트라이보미터는 이에 적합합니다. 여러 개의 힘 센서, 깊이 센서, 적하식 윤활 모듈, 선형 왕복 스테이지를 갖춘 NANOVEA T2000은 엔진 블록 내에서 일어나는 현상을 충실히 재현하여 P-L-C 계면을 더 잘 이해할 수 있는 귀중한 데이터를 얻을 수 있습니다.
ℹ️ 윤활 마찰 및 마모 시험 랩 서비스에 대해 자세히 알아보세요.
피스톤–라이너 계면과 적하식 윤활 모듈
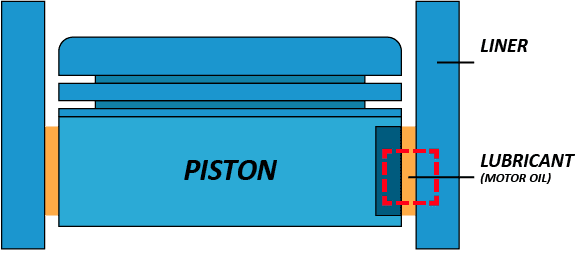

적하식 모듈은 이번 연구에 매우 중요합니다. 피스톤은 매우 빠른 속도(3000 rpm 이상)로 움직일 수 있어, 시편을 담가서는 얇은 윤활막을 만들기 어렵습니다. 이 문제를 해결하기 위해 적하식 모듈은 피스톤 스커트 표면에 일정한 양의 윤활유를 꾸준히 공급합니다.
새 윤활유를 공급하면 떨어져 나온 마모 입자가 윤활유 특성에 영향을 줄 우려도 없어집니다.
트라이보미터로 실제 피스톤–라이너 마모를 모사하는 방법
이 보고서에서는 피스톤 스커트-윤활유-실린더 라이너 계면을 연구합니다. 계면은 적하식 윤활 모듈을 사용한 선형 왕복 마모 시험으로 재현합니다.
냉간 시동 조건과 최적 운전 조건을 비교하기 위해 윤활유를 상온과 가열 상태에서 공급합니다. 계면이 실제 적용에서 어떻게 거동하는지 더 잘 이해하기 위해 COF와 마모율을 관찰합니다.

피스톤 마모 시험 조건 및 구성
| 파라미터 | 값 |
|---|---|
| 하중 | 100 N |
| 시험 시간 | 30 min |
| 속도 | 2000 rpm |
| 진폭 | 10 mm |
| 총 거리 | 1200 m |
| 스커트 코팅 | 몰리브덴-흑연 |
| 핀 재질 | 알루미늄 합금 5052 |
| 핀 직경 | 10 mm |
| 윤활유 | 엔진 오일(10W-30) |
| 대략적인 유량 | 60 mL/min |
| 온도 | 상온 및 90°C |
윤활 피스톤 마모 시험의 시험 조건.
피스톤 마모 시험의 실제적 의미
트라이보미터 기반 피스톤 마모 시험은 재료 선택과 윤활 전략이 실제 엔진 신뢰성에 어떤 영향을 주는지에 대한 핵심 정보를 제공합니다. 비용이 많이 드는 엔진 전체 시험에 의존하지 않고, 현실적인 기계적 하중과 온도 조건에서 코팅, 오일, 합금 표면을 평가할 수 있습니다. NANOVEA의 3D 표면 형상 측정 및 트라이볼로지 모듈은 마모 깊이와 마찰 안정성을 정밀하게 매핑해 R&D 팀이 성능을 최적화하고 개발 기간을 단축하도록 돕습니다.
피스톤 마모 시험 결과 및 분석

이 실험에서는 상대재로 A5052를 사용했습니다. 엔진 블록은 보통 A356 같은 주조 알루미늄으로 만들지만, 이 모사 시험에서 A5052는 A356과 비슷한 기계적 특성을 가집니다[1].
시험 조건에서 피스톤 스커트에는 90°C보다 상온에서 상당한 마모가 관찰되었습니다. 시편에서 보이는 깊은 긁힘은 고정 측 재료와 피스톤 스커트 사이의 접촉이 시험 내내 자주 일어났음을 시사합니다. 상온의 높은 점도 때문에 오일이 계면의 틈을 완전히 채우지 못해 금속 간 접촉이 생겼을 수 있습니다. 온도가 높아지면 오일이 묽어져 핀과 피스톤 사이로 흘러들 수 있습니다. 그 결과 고온에서는 마모가 크게 줄어듭니다. 그림 5는 마모 흔적의 한쪽이 다른 쪽보다 훨씬 적게 마모되었음을 보여줍니다. 이는 오일 토출 위치 때문일 가능성이 큽니다. 윤활막 두께가 한쪽이 다른 쪽보다 두꺼워 불균일한 마모가 생겼습니다.
선형 왕복 트라이볼로지 시험의 COF는 하이 패스와 로우 패스로 나눌 수 있습니다. 하이 패스는 시편이 전진(양) 방향으로 움직이는 경우, 로우 패스는 후진(음) 방향으로 움직이는 경우를 말합니다. 상온 오일의 평균 COF는 두 방향 모두 0.1 미만이었습니다. 패스별 평균 COF는 0.072와 0.080이었습니다. 90°C 오일의 평균 COF는 패스 간에 차이가 있었으며, 0.167과 0.09의 평균 COF가 관찰되었습니다. 이 COF 차이는 오일이 핀의 한쪽만 제대로 적실 수 있었다는 추가 증거입니다. 유체 윤활로 핀과 피스톤 스커트 사이에 두꺼운 막이 형성될 때 높은 COF가 나타났습니다. 반대 방향에서는 혼합 윤활이 일어나 낮은 COF가 관찰됩니다. 유체 윤활과 혼합 윤활에 대한 자세한 내용은 스트리벡 곡선 애플리케이션 노트를 참조하세요.
| 오일 온도 | 최대 COF(하이/로우) | 최소 COF(하이/로우) | 평균 COF(하이/로우) | 마모율(×10⁻⁷ mm³/N·m) |
|---|---|---|---|---|
| 상온 | 0.229/0.106 | 0.053/0.045 | 0.072/0.080 | 36.77 |
| 90°C | 0.345/0.161 | 0.008/0.021 | 0.167/0.094 | 10.77 |
표 1: 피스톤의 윤활 마모 시험 결과.


그림 4: 상온 엔진 오일 마모 시험의 마모 흔적 홀 부피 분석.


그림 7: 90°C 엔진 오일 마모 시험의 마모 흔적 홀 부피 분석.

결론
실제 운전 중인 엔진에서 일어나는 현상을 모사하기 위해 피스톤에 윤활 선형 왕복 마모 시험을 수행했습니다. 피스톤 스커트-윤활유-실린더 라이너 계면은 엔진 작동에 매우 중요합니다. 계면의 윤활막 두께는 피스톤 스커트와 실린더 라이너 사이의 마찰이나 마모로 인한 에너지 손실을 좌우합니다. 엔진을 최적화하려면 피스톤 스커트와 실린더 라이너가 닿지 않는 범위에서 막 두께를 최대한 얇게 해야 합니다. 그러나 과제는 온도, 속도, 힘의 변화가 P-L-C 계면에 어떤 영향을 주는가입니다.
넓은 하중 범위(최대 2000 N)와 속도 범위(최대 15000 rpm)를 갖춘 NANOVEA T2000 트라이보미터는 엔진에서 일어날 수 있는 다양한 조건을 모사할 수 있습니다. 이 주제에 대한 향후 연구로는 일정 하중, 진동 하중, 윤활유 온도, 속도, 윤활유 공급 방식에 따라 P-L-C 계면이 어떻게 거동하는지를 들 수 있습니다. 이러한 파라미터는 NANOVEA T2000 트라이보미터로 쉽게 조정할 수 있어 피스톤 스커트-윤활유-실린더 라이너 계면의 메커니즘을 완전히 이해할 수 있습니다.
참고문헌
[1] “5052 Aluminum vs 356.0 Aluminum.” MakeItFrom.com, makeitfrom.com/compare/5052-O-Aluminum/A356.0-SG70B-A13560-Cast-Aluminum
피스톤 마모 시험에 관한 자주 묻는 질문
피스톤 마모 시험이란 무엇인가요?
피스톤 마모 시험은 피스톤 스커트와 실린더 라이너 사이의 마찰, 윤활, 재료 내구성을 통제된 실험실 조건에서 평가합니다. 트라이보미터로 왕복 운동을 재현하고, 엔진 피스톤에 쓰이는 코팅, 윤활유, 합금의 마찰계수, 마모율, 3D 표면 형상을 측정합니다.
트라이보미터는 피스톤–라이너 계면을 어떻게 모사하나요?
적하식 윤활 모듈을 사용한 선형 왕복 마모 시험으로 모사합니다. 이 연구에서는 직경 10 mm A5052 핀을 몰리브덴-흑연 코팅 피스톤 스커트에 대해 100 N, 2000 rpm, 진폭 10 mm로 30분간(1200 m), 10W-30 엔진 오일을 약 60 mL/min으로 공급하며 상온과 90°C에서 시험했습니다.
오일 배스 대신 적하식 윤활 모듈을 쓰는 이유는 무엇인가요?
피스톤은 매우 빠르게(3000 rpm 이상) 움직이므로 시편을 담그면 얇은 윤활막을 만들기 어렵습니다. 적하식 모듈은 스커트에 일정한 양의 새 윤활유를 꾸준히 공급하며, 떨어져 나온 마모 입자가 윤활유 특성을 바꿀 우려도 없앱니다.
오일 온도는 피스톤 스커트 마모에 어떤 영향을 주었나요?
상당한 마모는 상온에서 발생했습니다. 높은 점도 때문에 오일이 틈을 채우지 못해 금속 간 접촉이 생겼을 수 있습니다. 90°C에서는 오일이 묽어져 핀과 피스톤 사이로 흘러들었고, 마모율은 36.77에서 10.77 × 10⁻⁷ mm³/N·m로 낮아졌습니다.
마찰을 하이 패스와 로우 패스로 나누는 이유는 무엇인가요?
선형 왕복 시험에서 하이 패스는 전진(양) 스트로크, 로우 패스는 후진(음) 스트로크입니다. 90°C에서는 평균 COF가 패스 간에 달랐으며(0.167과 0.094), 이는 오일이 핀의 한쪽만 제대로 적셨다는 추가 증거입니다.
피스톤 마모 시험에 사용된 NANOVEA 장비는 무엇인가요?
선형 왕복 스테이지, 여러 개의 힘 센서, 깊이 센서, 적하식 윤활 모듈을 갖춘 NANOVEA T2000 고하중 트라이보미터입니다. 최대 2000 N의 하중 범위와 최대 15000 rpm의 속도 범위로 다양한 엔진 조건을 모사할 수 있습니다.
